Als jemand, der sich seit Jahren mit der Konstruktion, dem Betrieb und der Beschaffung von Kaltwalzformmaschinen beschäftigt, habe ich aus erster Hand erlebt, wie die Wahl zwischen Stopp-zum-Schneiden und Fliegschnitt kann über Erfolg oder Misserfolg einer Produktionslinie entscheiden.
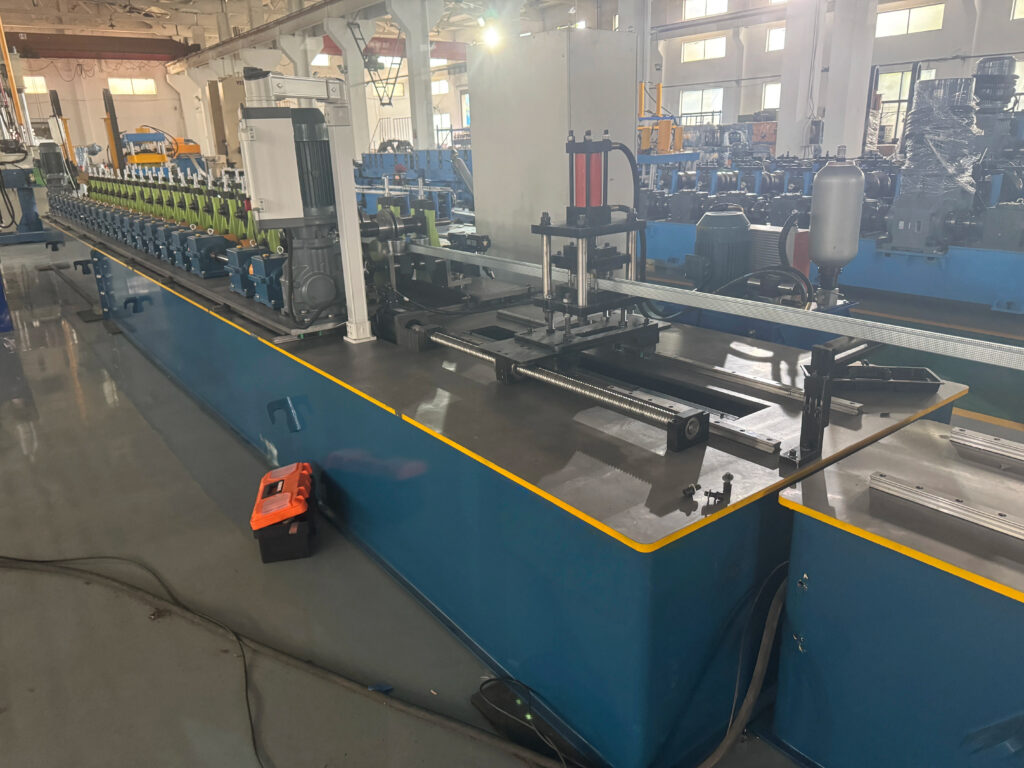
Für Bauunternehmen, Hersteller von Metallprofilen und Maschinenhändler ist das Verständnis dieser Schneidverfahren entscheidend für die Steigerung der Effizienz, Präzision und Kapitalrendite. In diesem Beitrag werde ich beide Schneidverfahren im Detail erläutern, ihre Vor- und Nachteile vergleichen und praktische Tipps geben, die Ihnen helfen sollen, die beste Wahl beim Kauf Ihrer Profiliermaschine zu treffen.
1. Einführung in „Stop-to-Cut“ und „Flying Cut“
„Stop-to-Cut“ (STC) ist das herkömmliche Verfahren zum Schneiden von Metallprofilen auf einer Profilierlinie. Die Maschine produziert das Profil im Dauerbetrieb und hält die Linie dann kurzzeitig an, während eine mechanische oder hydraulische Schere das Material auf die gewünschte Länge zuschneidet. Dieses Verfahren ist einfach, zuverlässig und eignet sich gut für Anlagen, die Standardprofile mit mäßigen Geschwindigkeiten herstellen.
Andererseits ermöglicht der Fliegende Schnitt (FC), auch als kontinuierlicher Schnitt bekannt, einen unterbrechungsfreien Betrieb der Profilierlinie. Der Schneidemechanismus ist mit dem sich bewegenden Profil synchronisiert und schneidet das Material im Lauf. Fliegende-Schnitt-Systeme sind zwar komplexer, können jedoch die Produktionsgeschwindigkeit erheblich steigern, insbesondere bei der Fertigung großer Stückzahlen.
Aus technischer Sicht liegt der Unterschied nicht nur in der Schneidwirkung, sondern auch darin, wie die gesamte Profiliermaschine – vom Abwickler bis zum Auslauftisch – den Materialfluss, die Synchronisation und die Sicherheit gewährleisten muss.
- Anwendungen nach Branchen:
- Das „Stop-to-Cut“-Verfahren wird häufig bei der Herstellung von Metalldachpaneelen, in CZU-Pfettenanlagen sowie bei der Fertigung von Tür- und Fensterrahmenprofilen eingesetzt, wo Präzision von entscheidender Bedeutung ist und die Liniengeschwindigkeit moderat ist.
- Der Flying-Cut eignet sich ideal für Hochgeschwindigkeits-Profiliermaschinen für Dachplatten, hochbelastbare C-/Z-Pfetten sowie Profile für Metallregale, bei denen es auf einen möglichst hohen Durchsatz ankommt.
Das Verständnis dieser Schneidverfahren ist der erste Schritt bei der Auswahl einer hochwertigen Profiliermaschine, die Ihren Produktionsanforderungen entspricht.
2. Detaillierter Vergleich: „Stop-to-Cut“ vs. „Flying Cut“
Um Ihnen die Entscheidung zu erleichtern, habe ich die wichtigsten Unterschiede aus meiner Erfahrung in den Bereichen Technik und Beschaffung zusammengefasst:
| Merkmal | Stop-to-Cut (STC) | Flying Cut (FC) |
| Liniengeschwindigkeit | Mäßig; in der Regel 5–15 m/min | Hoch; kann je nach Profil und Material 30 m/min überschreiten |
| Schnittgenauigkeit | Hoch; minimale Materialverformung durch stationären Schnitt | Etwas geringer; erfordert eine präzise Synchronisation, doch moderne Systeme gewährleisten eine Genauigkeit von ±1 mm |
| Geeignete Materialstärke | 0,5–3,0 mm üblich; dickeres Material mit robuster Schere möglich | Typischerweise 0,5–2,5 mm; sehr dicke Platten können die Geschwindigkeit verringern |
| Profiltypen | Standardprofile; einfache Formen | Komplexe oder lange Profile; geeignet für die Serienfertigung von Dachpaneelen, Pfetten und Kastenträgern |
| Mechanische Komplexität | Gering; einfachere Wartung und Fehlerbehebung | Hoch; erfordert eine präzise Servo- oder Hydrauliksynchronisation sowie erfahrene Bediener |
| Anfangsinvestition | Untere; einfache Schneidestation | Höhere Präzision; Präzisionsschneidemodul, fortschrittliches Steuerungssystem |
| Wartungsanforderungen | Geringer; weniger bewegliche Teile und Synchronisationsaufwand | Höher; erfordert regelmäßige Kalibrierung und Überwachung |
| Sicherheit | Sicherer; die Maschine stoppt während des Schneidvorgangs | Erhöhtes Risiko; bewegliche Klingen erfordern eine ausgeklügelte Absperrung und Sensoren |
| Flexibilität | Eingeschränkt; häufige Längenänderungen können die Effizienz beeinträchtigen | Hoch; es können verschiedene Längen geschnitten werden, ohne die Produktionslinie anzuhalten |
| Empfohlen für | Kleine bis mittlere Produktionsmengen, moderate Liniengeschwindigkeit | Großserienfertigung, lange durchgehende Profile, Hochgeschwindigkeitsanlagen für Dachpaneele |
Meiner Erfahrung nach sind viele Hersteller von Metallprofilen Oft wird fälschlicherweise „Stop-to-Cut“ für Hochgeschwindigkeitslinien gewählt, was dann zu Produktionsengpässen führt. Umgekehrt erfordern „Flying-Cut“-Linien zwar eine sorgfältige Planung und die Schulung des Bedienpersonals, bieten aber bei korrekter Anwendung eine unübertroffene Produktivität.
3. Entscheidungshilfe für Kunden: Welches Schneideverfahren passt zu Ihren Anforderungen?
Bei der Auswahl einer Profiliermaschine rate ich meinen Kunden stets, diese vier Faktoren zu berücksichtigen:
- Produktionsvolumen:
- Wenn Ihr Werk mittlere Stückzahlen mit unterschiedlichen Profillängen verarbeitet, ist das „Stop-to-Cut“-Verfahren kostengünstig und zuverlässig.
- Bei großvolumigen Produktionsprozessen, insbesondere bei Rollformmaschinen für Dachpaneele, sorgt der Fliegende Schnitt für einen maximalen Durchsatz.
- Profilänge und Komplexität:
- Kurze Profile in Standardlänge lassen sich ganz einfach durch Ablängen zuschneiden.
- Lange, durchgehende Profile oder Linien zur Herstellung von Metallregalen, Kastenträgern oder Pfetten profitieren von der Effizienz des Fliegenschnitts.
- Materialstärke und -art:
- Dickwandiger verzinkter Stahl oder hochbelastbare Pfetten eignen sich aufgrund ihrer Scherfestigkeit oft besser für die „Stop-to-Cut“-Methode.
- Dünne Stahl-, Aluminium- oder Verbundplatten lassen sich mit dem Fliegenden Schnitt während der Bewegung präzise schneiden.
- Budget und ROI:
- Stop-to-Cut-Maschinen zeichnen sich durch geringere Anschaffungskosten und einen geringeren Wartungsaufwand aus.
- Das Fliegende-Schnitt-Verfahren erfordert zwar eine größere Investition, zahlt sich aber durch eine hohe Produktionsgeschwindigkeit und einen geringeren Arbeitsaufwand aus.
Indem Sie die Wahl der Maschine auf Ihre betrieblichen Anforderungen abstimmen, reduzieren Sie Ausfallzeiten, verbessern die Produktqualität und beschleunigen die Amortisation Ihrer Investition.
4. Einblicke von Ingenieuren und praktische Tipps
Aus technischer Sicht können verschiedene praktische Überlegungen einen großen Unterschied ausmachen:
- Vermeiden Sie häufige Fehler: Die Installation des „Flying Cut“-Verfahrens an einer Anlage, die nicht für die Synchronisation ausgelegt ist, oder dessen Einsatz bei zu dicken Materialien kann zu Schnittungenauigkeiten und Maschinenschäden führen.
- Sicherheit geht vor: Bei Fliegenden Schnitten sind geeignete Schutzvorrichtungen, Sensoren und Not-Aus-Schalter erforderlich. Ich empfehle stets, der Schulung des Bedienpersonals besondere Aufmerksamkeit zu widmen.
- Wartung ist wichtig: Die regelmäßige Kalibrierung von Servosystemen für den fliegenden Schnitt gewährleistet Präzision und beugt Ausfallzeiten vor. Beim „Stop-to-Cut“-Verfahren sind zwar weniger häufige Eingriffe erforderlich, dennoch muss das Schermesser überprüft werden.
- Anlagenlayout optimieren: Der Flying-Cut-Prozess funktioniert am besten, wenn Abwickler, Richtmaschine und Umformstationen vollständig synchronisiert sind. Bei „Stop-to-Cut“-Anlagen kommen oft einfachere Layouts zum Einsatz, wodurch Platz eingespart wird.
- Vor dem endgültigen Einsatz testen: Ich führe immer Testläufe mit Beispielprofilen auf dem vorgesehenen Gerät durch, um sicherzustellen, dass Schnittgeschwindigkeit, Genauigkeit und Materialhandhabung den Erwartungen entsprechen.
Diese Erkenntnisse sparen den Käufern oft viel Zeit und Geld. Ein gut gewähltes Schneideverfahren ist nicht nur eine Funktion – es bestimmt die Effizienz, Qualität und Rentabilität Ihrer Kaltwalzprofilieranlage.
Abschließende Überlegungen
Die Wahl zwischen „Stop-to-Cut“ und „Flying Cut“ ist nicht nur eine technische Entscheidung – sie wirkt sich unmittelbar auf die Produktionsgeschwindigkeit, die Produktqualität und die langfristige Kapitalrendite aus. Bei kleinen bis mittelgroßen Produktionslinien, Stopp-zum-Schneiden bietet Zuverlässigkeit und Einfachheit. Für die Produktion großer Stückzahlen bei hoher Geschwindigkeit, Fliegschnitt bietet unübertroffene Effizienz und Flexibilität.
Wenn du ein hochwertige Profiliermaschine Da die Lösung auf Ihre Produktionsanforderungen zugeschnitten ist, empfehle ich Ihnen, beide Optionen sorgfältig zu prüfen und dabei Ihre Materialarten, Profillängen und Durchsatzziele zu berücksichtigen. Bei Goalon Maschinenpark, Ich habe Hersteller weltweit bei der Auswahl und Konfiguration von Profiliermaschinen unterstützt, die sowohl die Kosten als auch die Leistung optimieren.
Die Wahl des richtigen Schneidverfahrens gewährleistet, dass Ihre Produktionslinie für Metallprofile reibungslos, sicher und rentabel läuft – und macht so eine technische Entscheidung zu einem Wettbewerbsvorteil.