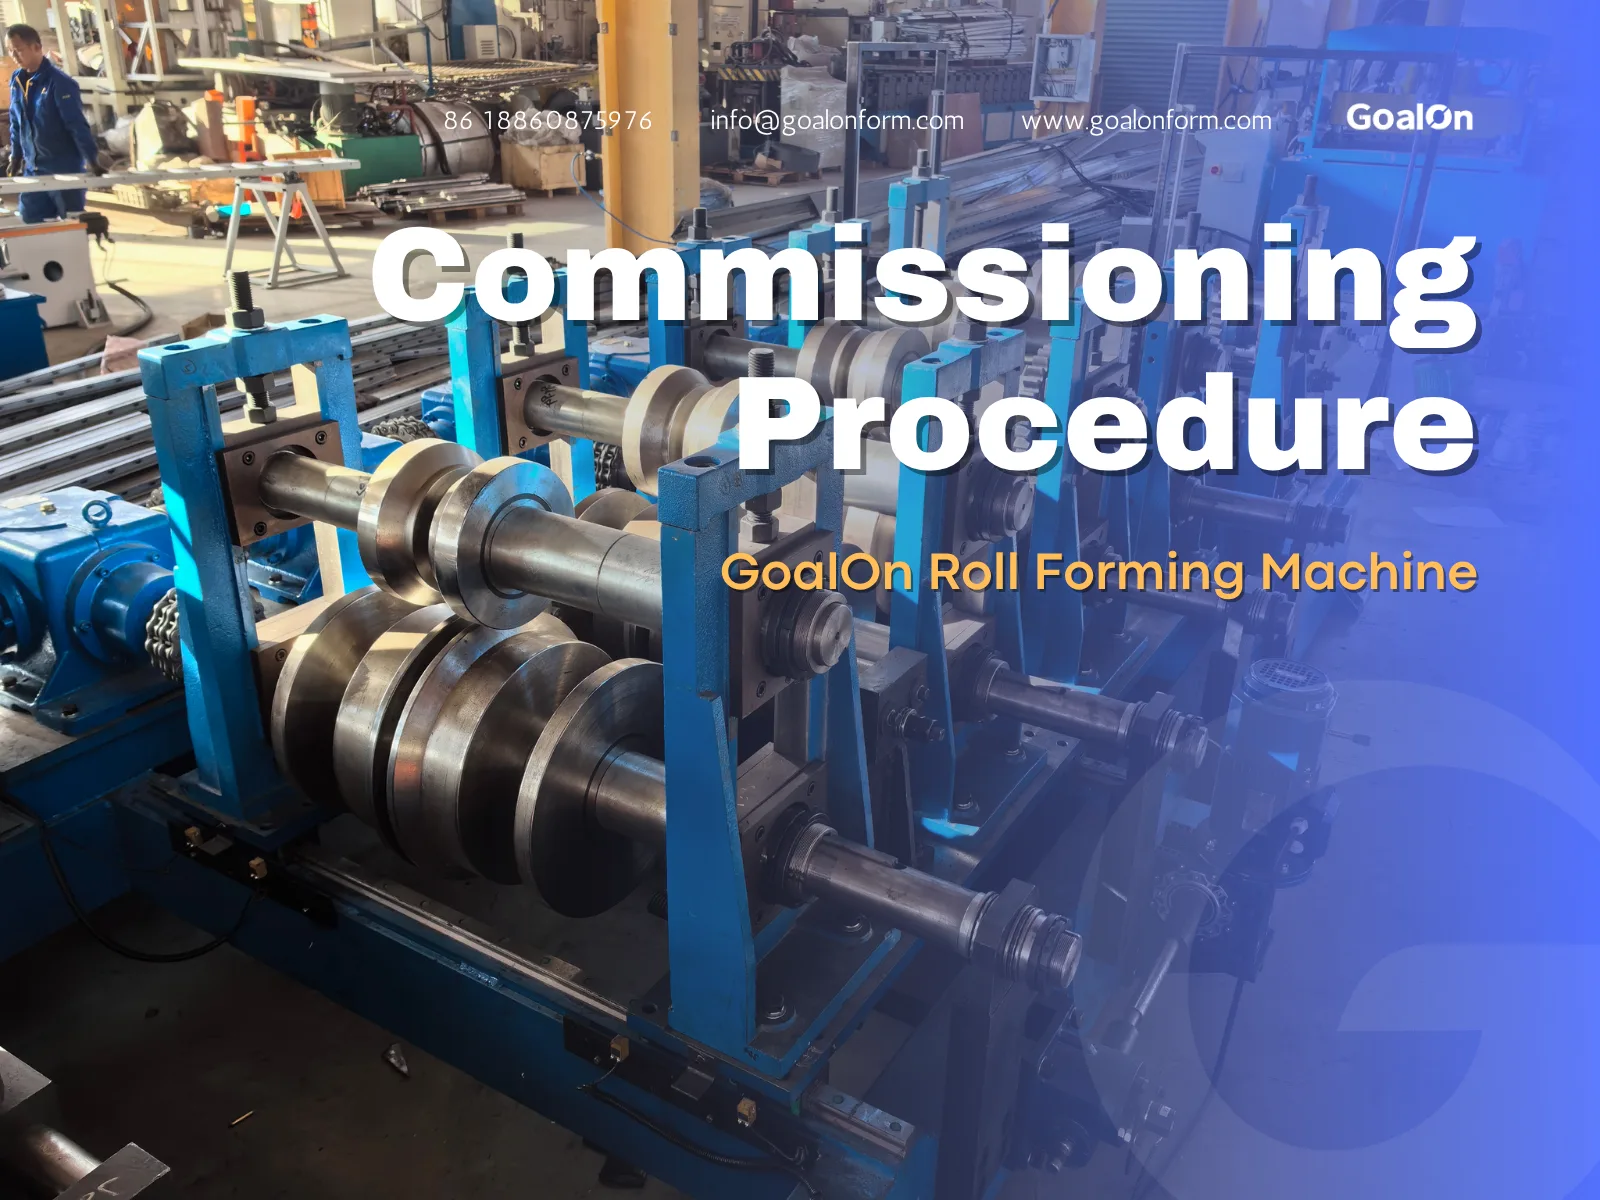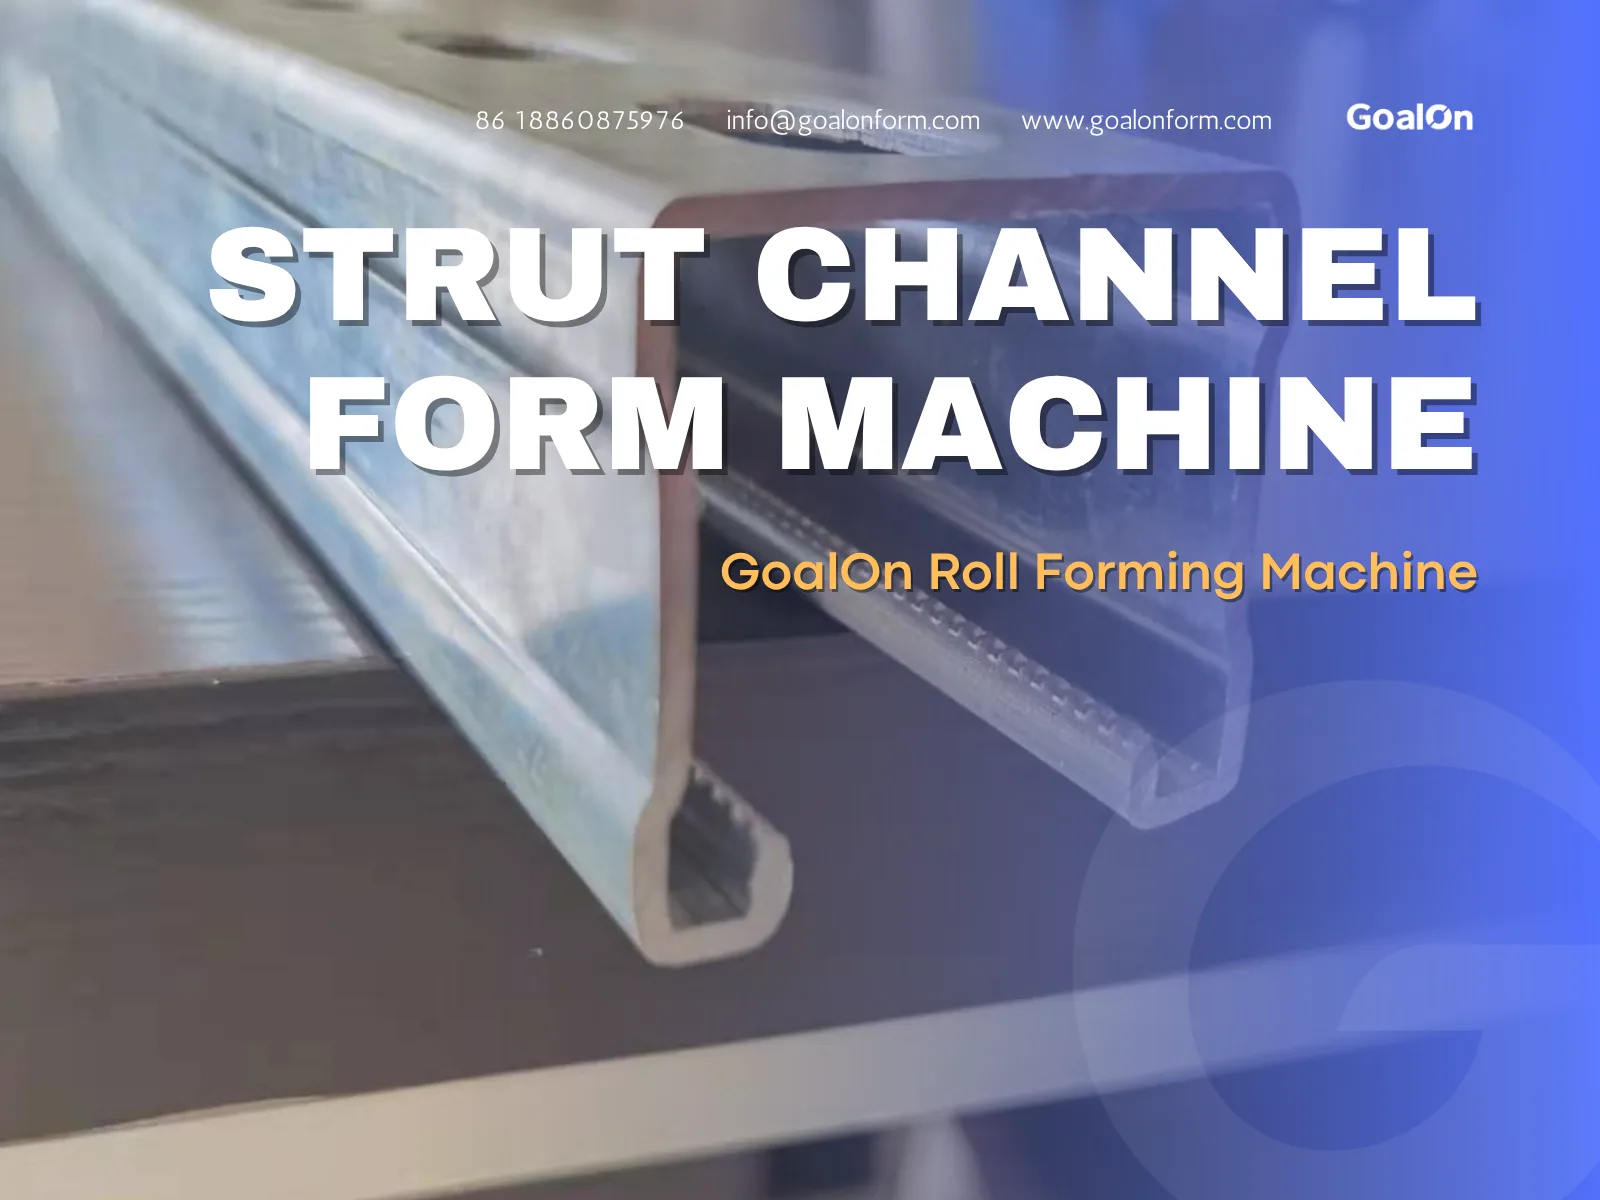
A Strebenkanal-Rollformmaschine ist eine automatisierte Fertigungslinie zur Herstellung hochpräziser Strebenkanäle aus Stahlcoils im Durchlaufverfahren Kaltwalzprofilierung. Sie vereint wichtige Prozesse wie Abwickeln, Zuführen, Stanzen, Profilieren und Schneiden in einem einzigen effizienten Arbeitsablauf. Diese Maschine findet breite Anwendung im Bauwesen, bei elektrischen Tragkonstruktionen, bei Solaranlagen und in der industriellen Infrastruktur und bietet gleichbleibende Abmessungen, präzise Lochmuster und hohe Produktionseffizienz und gleichzeitig die Arbeitskosten und den Materialabfall zu senken.
Was ist eine Produktionslinie zur Profilierung von Uni-Strut-U-Profilen?
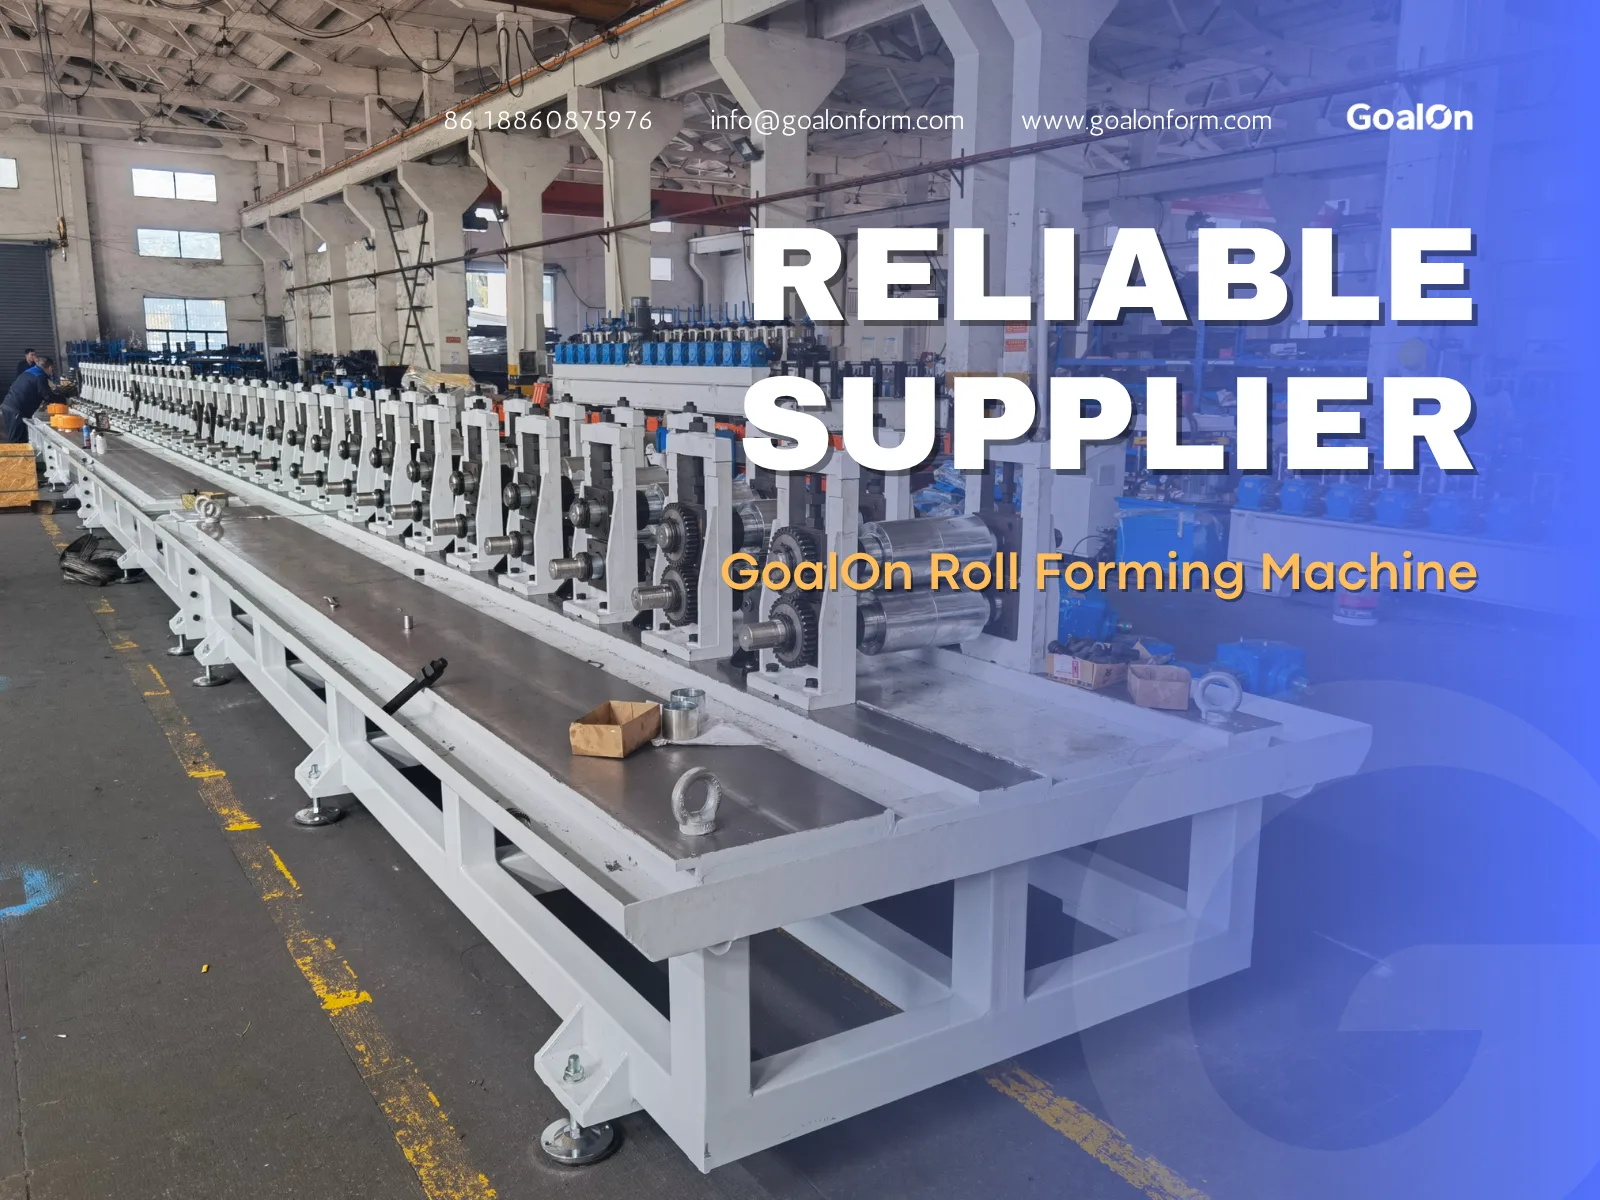
Ein Standard Produktionslinie zum Rollformen von Uni-Strut-Profilkanälen verarbeitet Stahlcoils in einem kontinuierlichen, automatisierten Prozess zu fertigen Stützprofilen. Die Grundausstattung umfasst in der Regel:
- Hydraulische Abwickelhaspel
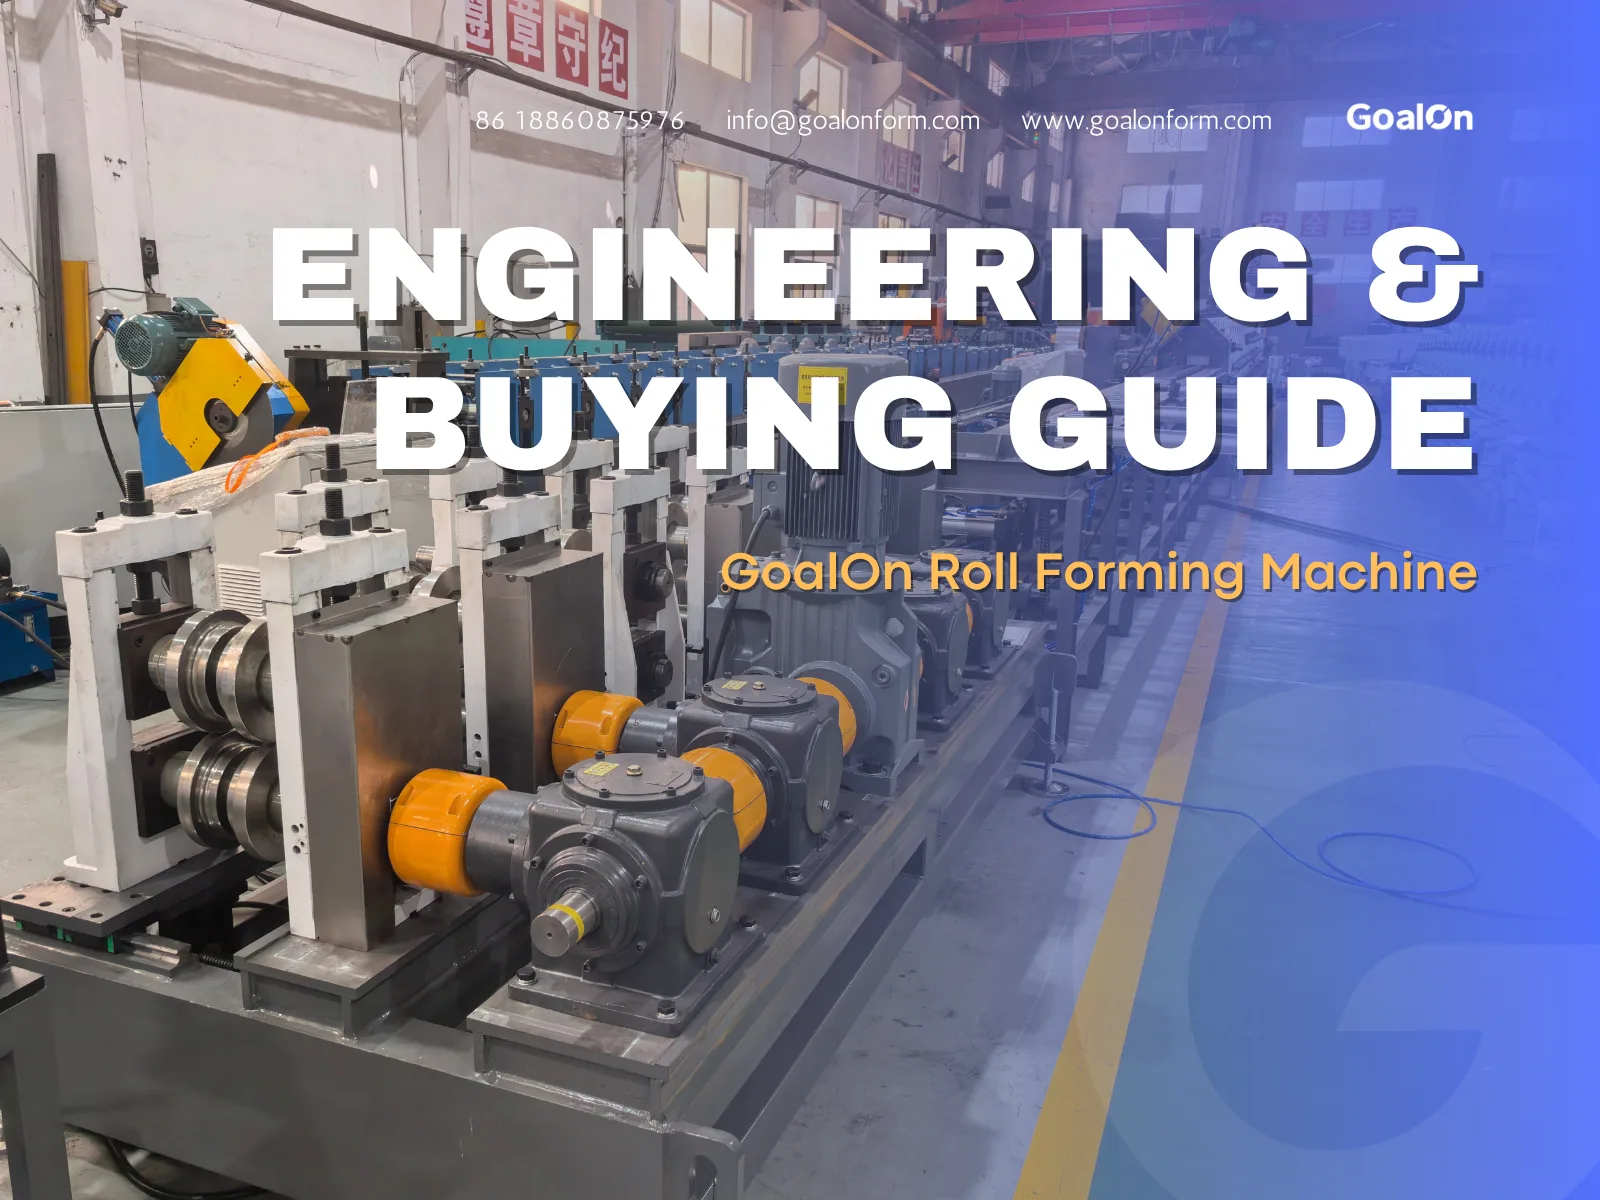
- Walzprofiliermaschine
- Schneidsystem
- Auslauf-Tabelle
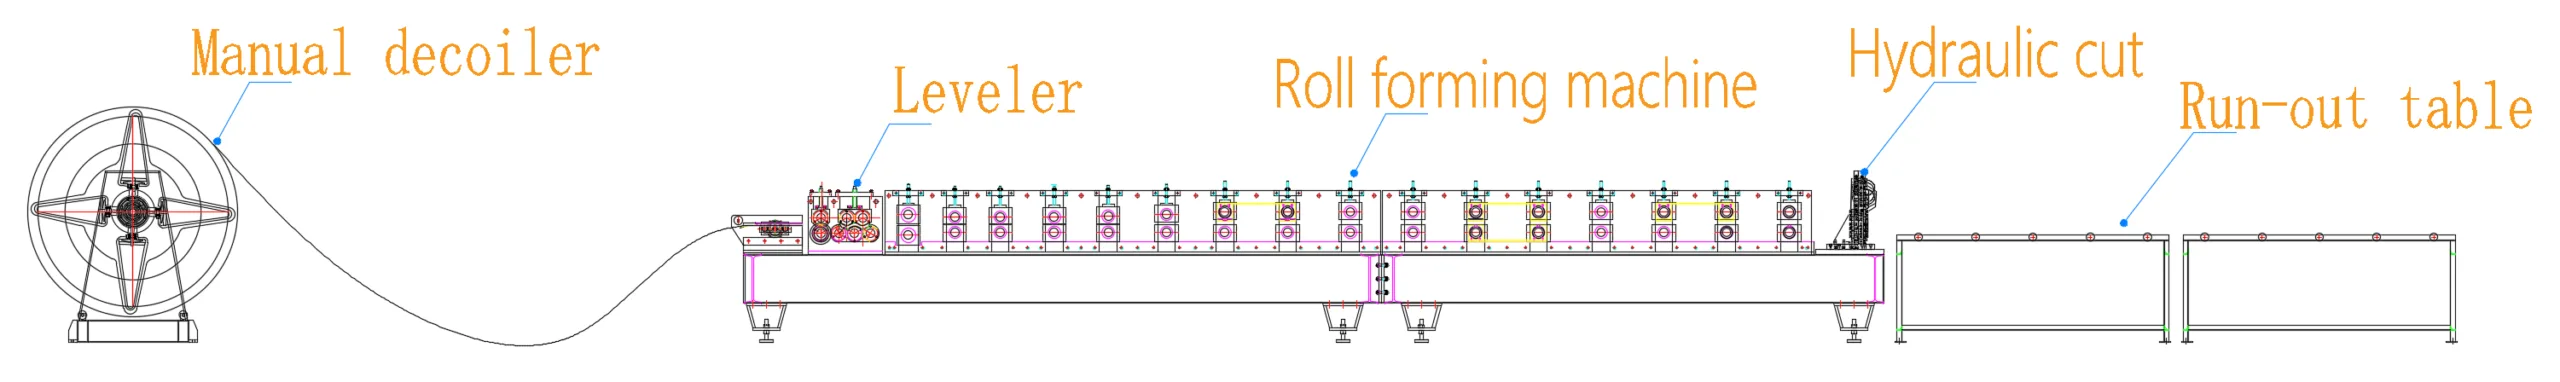
Um die Produktivität zu steigern und anspruchsvollere Anwendungen zu bewältigen, fügen Hersteller häufig zusätzliche Verarbeitungseinheiten vor oder nach dem Walzprofiliermaschine. Diese Optionen verbessern sowohl die Produktleistung als auch die Produktionseffizienz.
Zu den gängigen Upgrades gehören:
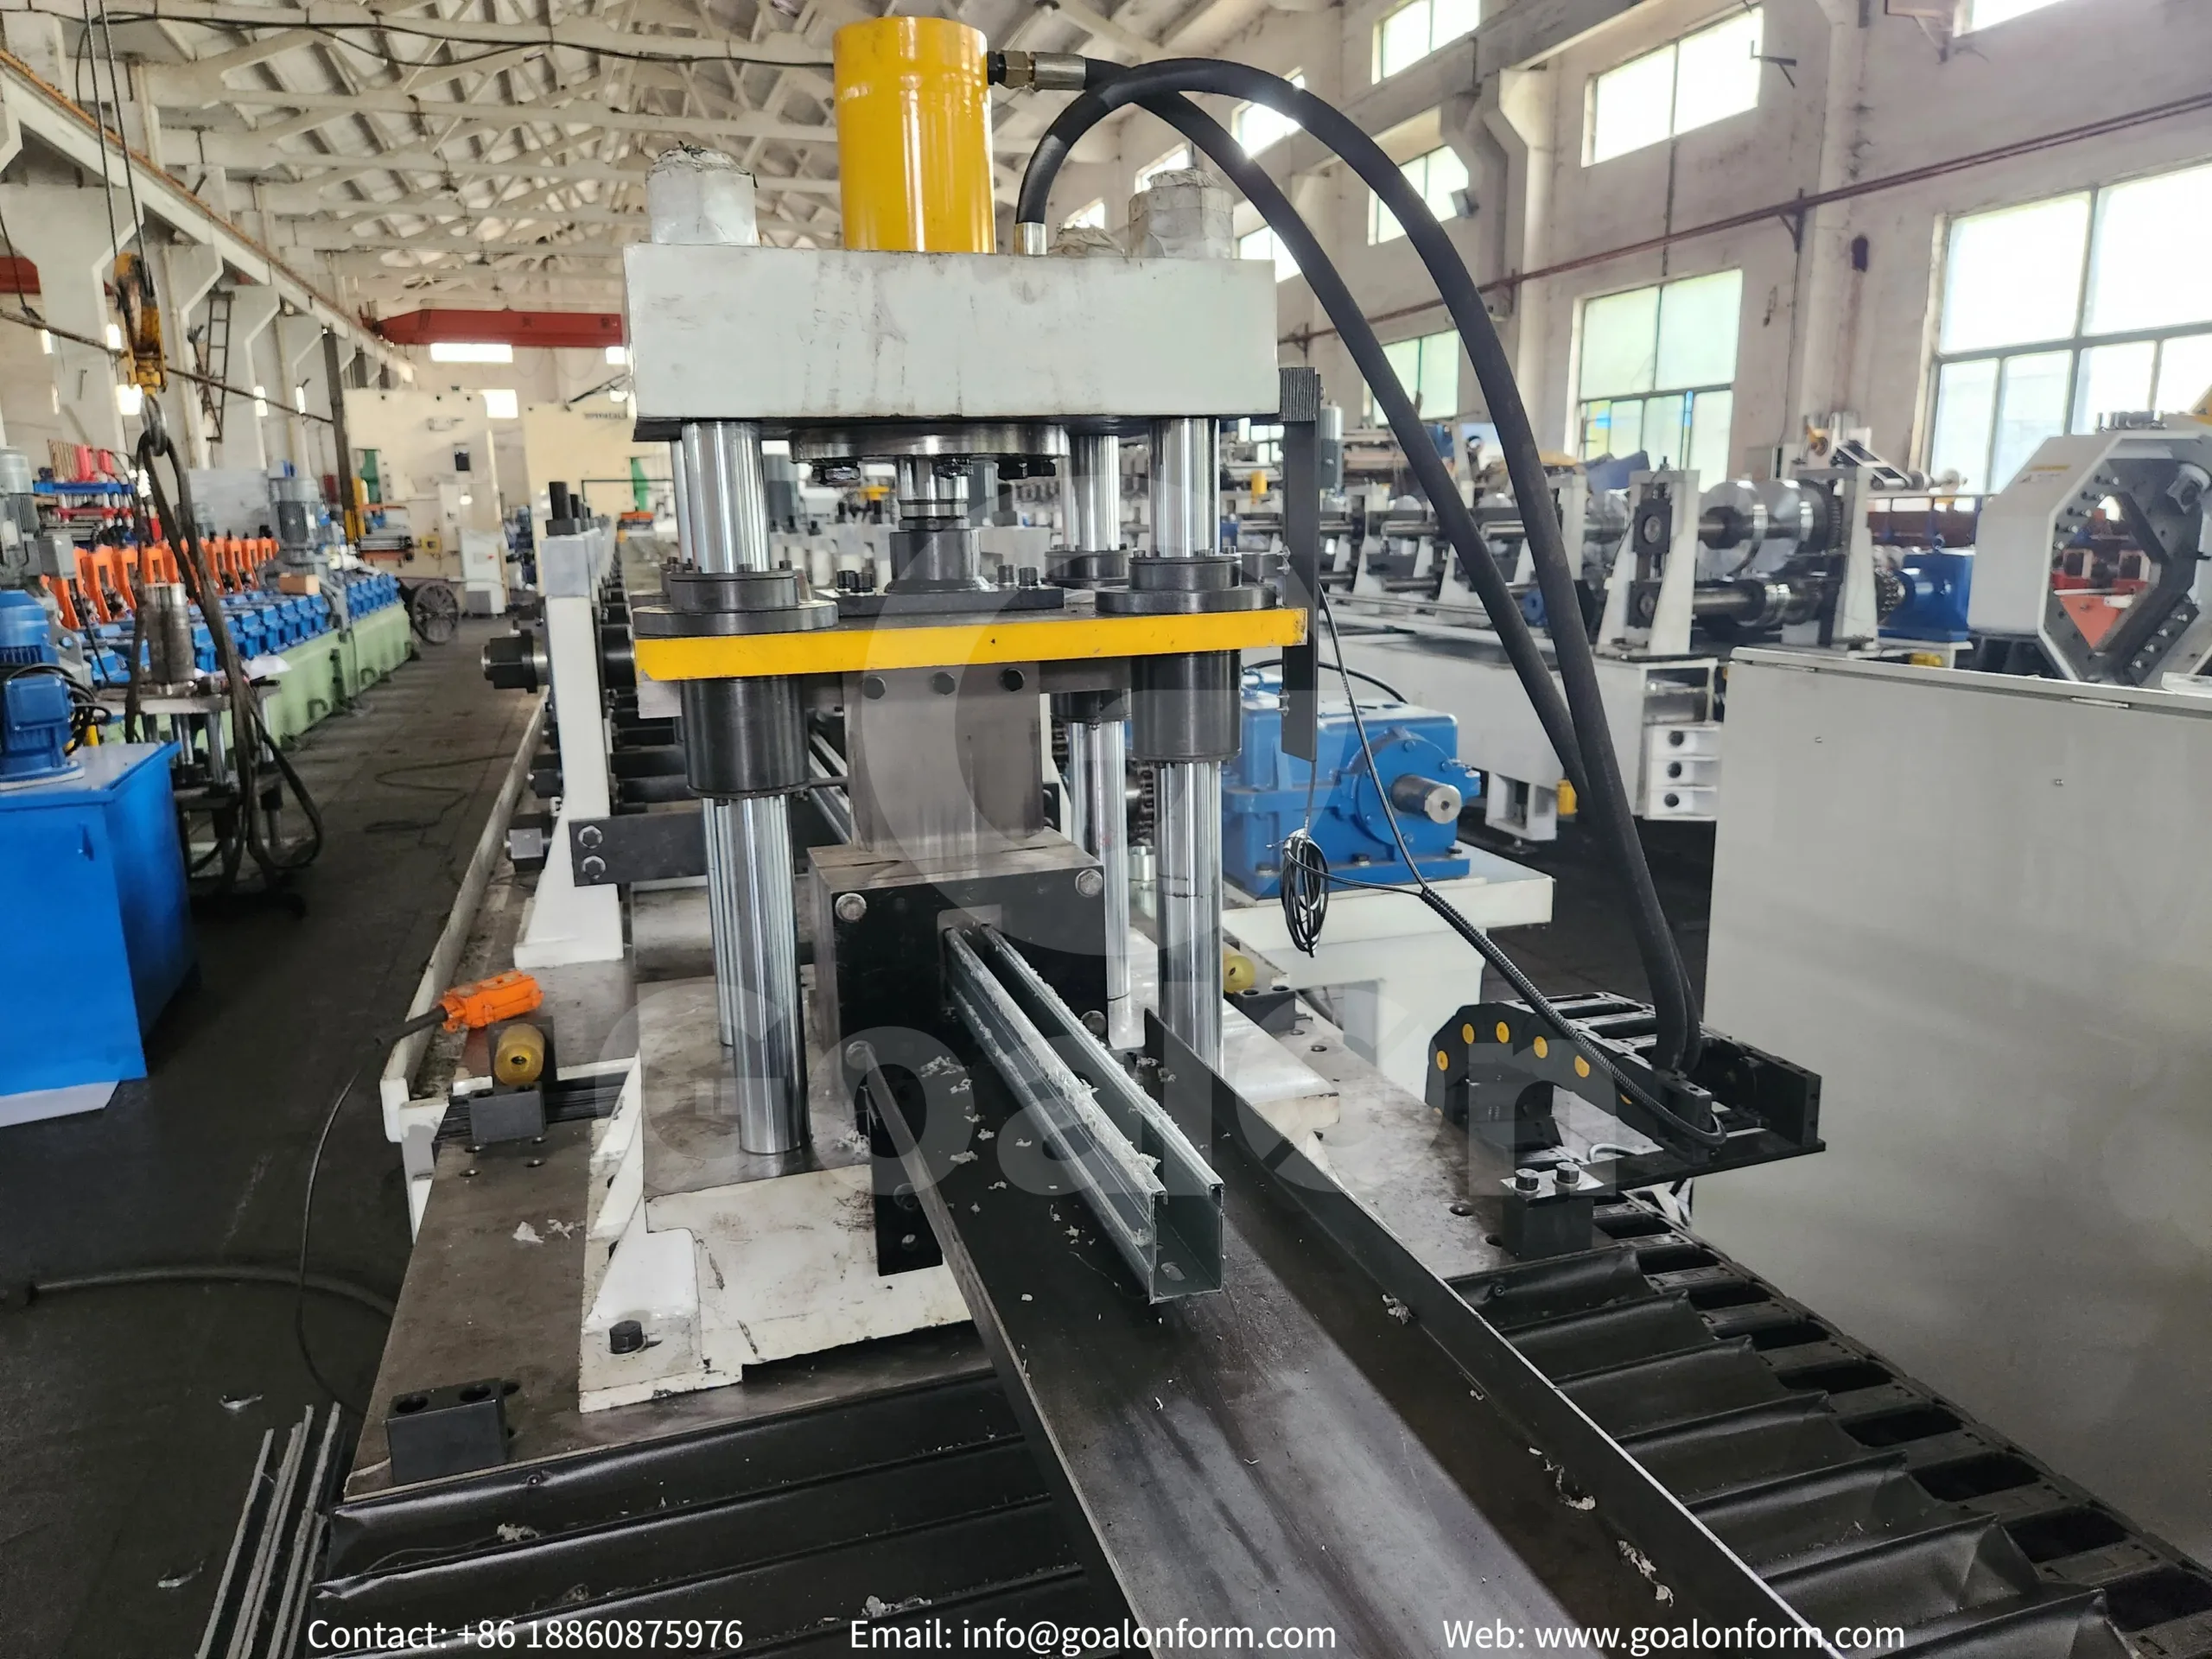
- Stanzsystem für Nuten und Befestigungslöcher
- Logo-Prägeeinheit zur Markenidentifikation
- Formung einer gezahnten, nach innen gebogenen Kante (Zahnkante) für besseren Halt und mehr Kraft
- Aktualisiert Formstationen für eine höhere Profilgenauigkeit
- Fortgeschritten Flugschneidsysteme für die kontinuierliche Hochgeschwindigkeitsproduktion
Das Finale Fertigungslinie für Stützkanäle sollten stets entsprechend dem erforderlichen Profil, dem Lochbild, der Materialstärke und der angestrebten Produktionsgeschwindigkeit ausgelegt werden. Dies gewährleistet ein optimales Gleichgewicht zwischen Produktqualität, Effizienz und Investitionskosten.
Gängige Lösungen für Profilwalzmaschinen für Strut-Profile
Verschiedene Hersteller haben unterschiedliche Produktionsanforderungen. Die richtige Strebenkanal-Rollformmaschine Das hängt von Ihrem Produktsortiment, Ihrem Produktionsvolumen, Ihrem Budget und Ihren zukünftigen Expansionsplänen ab. Im Folgenden finden Sie die vier gängigsten Lösungen, die in der Branche zum Einsatz kommen.
| Lösung | Beschreibung | Vorteile | Einschränkungen | Am besten geeignet für |
|---|---|---|---|---|
| Lösung 1: Produktionslinie für Einheitsgrößen | Eins Walzprofiliermaschine hat sich auf die Herstellung einer einzigen Kanalgröße mit einer Strebe spezialisiert. | Geringste Investition, einfache Bedienung, stabile Produktion, minimaler Wartungsaufwand, höchste Formkonsistenz. | Andere Größen können nicht hergestellt werden, ohne die gesamte Werkzeugausstattung auszutauschen. | Fabriken mit Großserienfertigung eines Standardprofils. |
| Lösung 2: Manuelles Walzenwechselsystem | Mehrere Profile werden erstellt durch manueller Austausch der Rollensätze auf demselben Rechner. | Geringere Anschaffungskosten als beim Kauf mehrerer Produktionslinien. Unterstützt verschiedene Profilgrößen. | Der Umrüstvorgang ist zeitaufwendig und erfordert qualifiziertes Bedienpersonal. Während des Werkzeugwechsels kommt die Produktion zum Stillstand. | Hersteller, die verschiedene Größen mit mäßiger Leistung. |
| Lösung 3: System zur automatischen Größenanpassung | Die SPS-Steuerungssystem bewegt die Formwalzen automatisch, um die Formpositionen an unterschiedliche Kanalgrößen anzupassen. | Schneller Umbau, minimaler manueller Aufwand, hoher Automatisierungsgrad, verbesserte Produktionseffizienz. Geeignet für häufige Formatwechsel. | Höhere Anfangsinvestition und komplexerer Maschinenbau. Der Profilbereich ist durch die Maschinenkonstruktion begrenzt. | Kunden, die flexible Produktion sowie häufige Auftragsänderungen. |
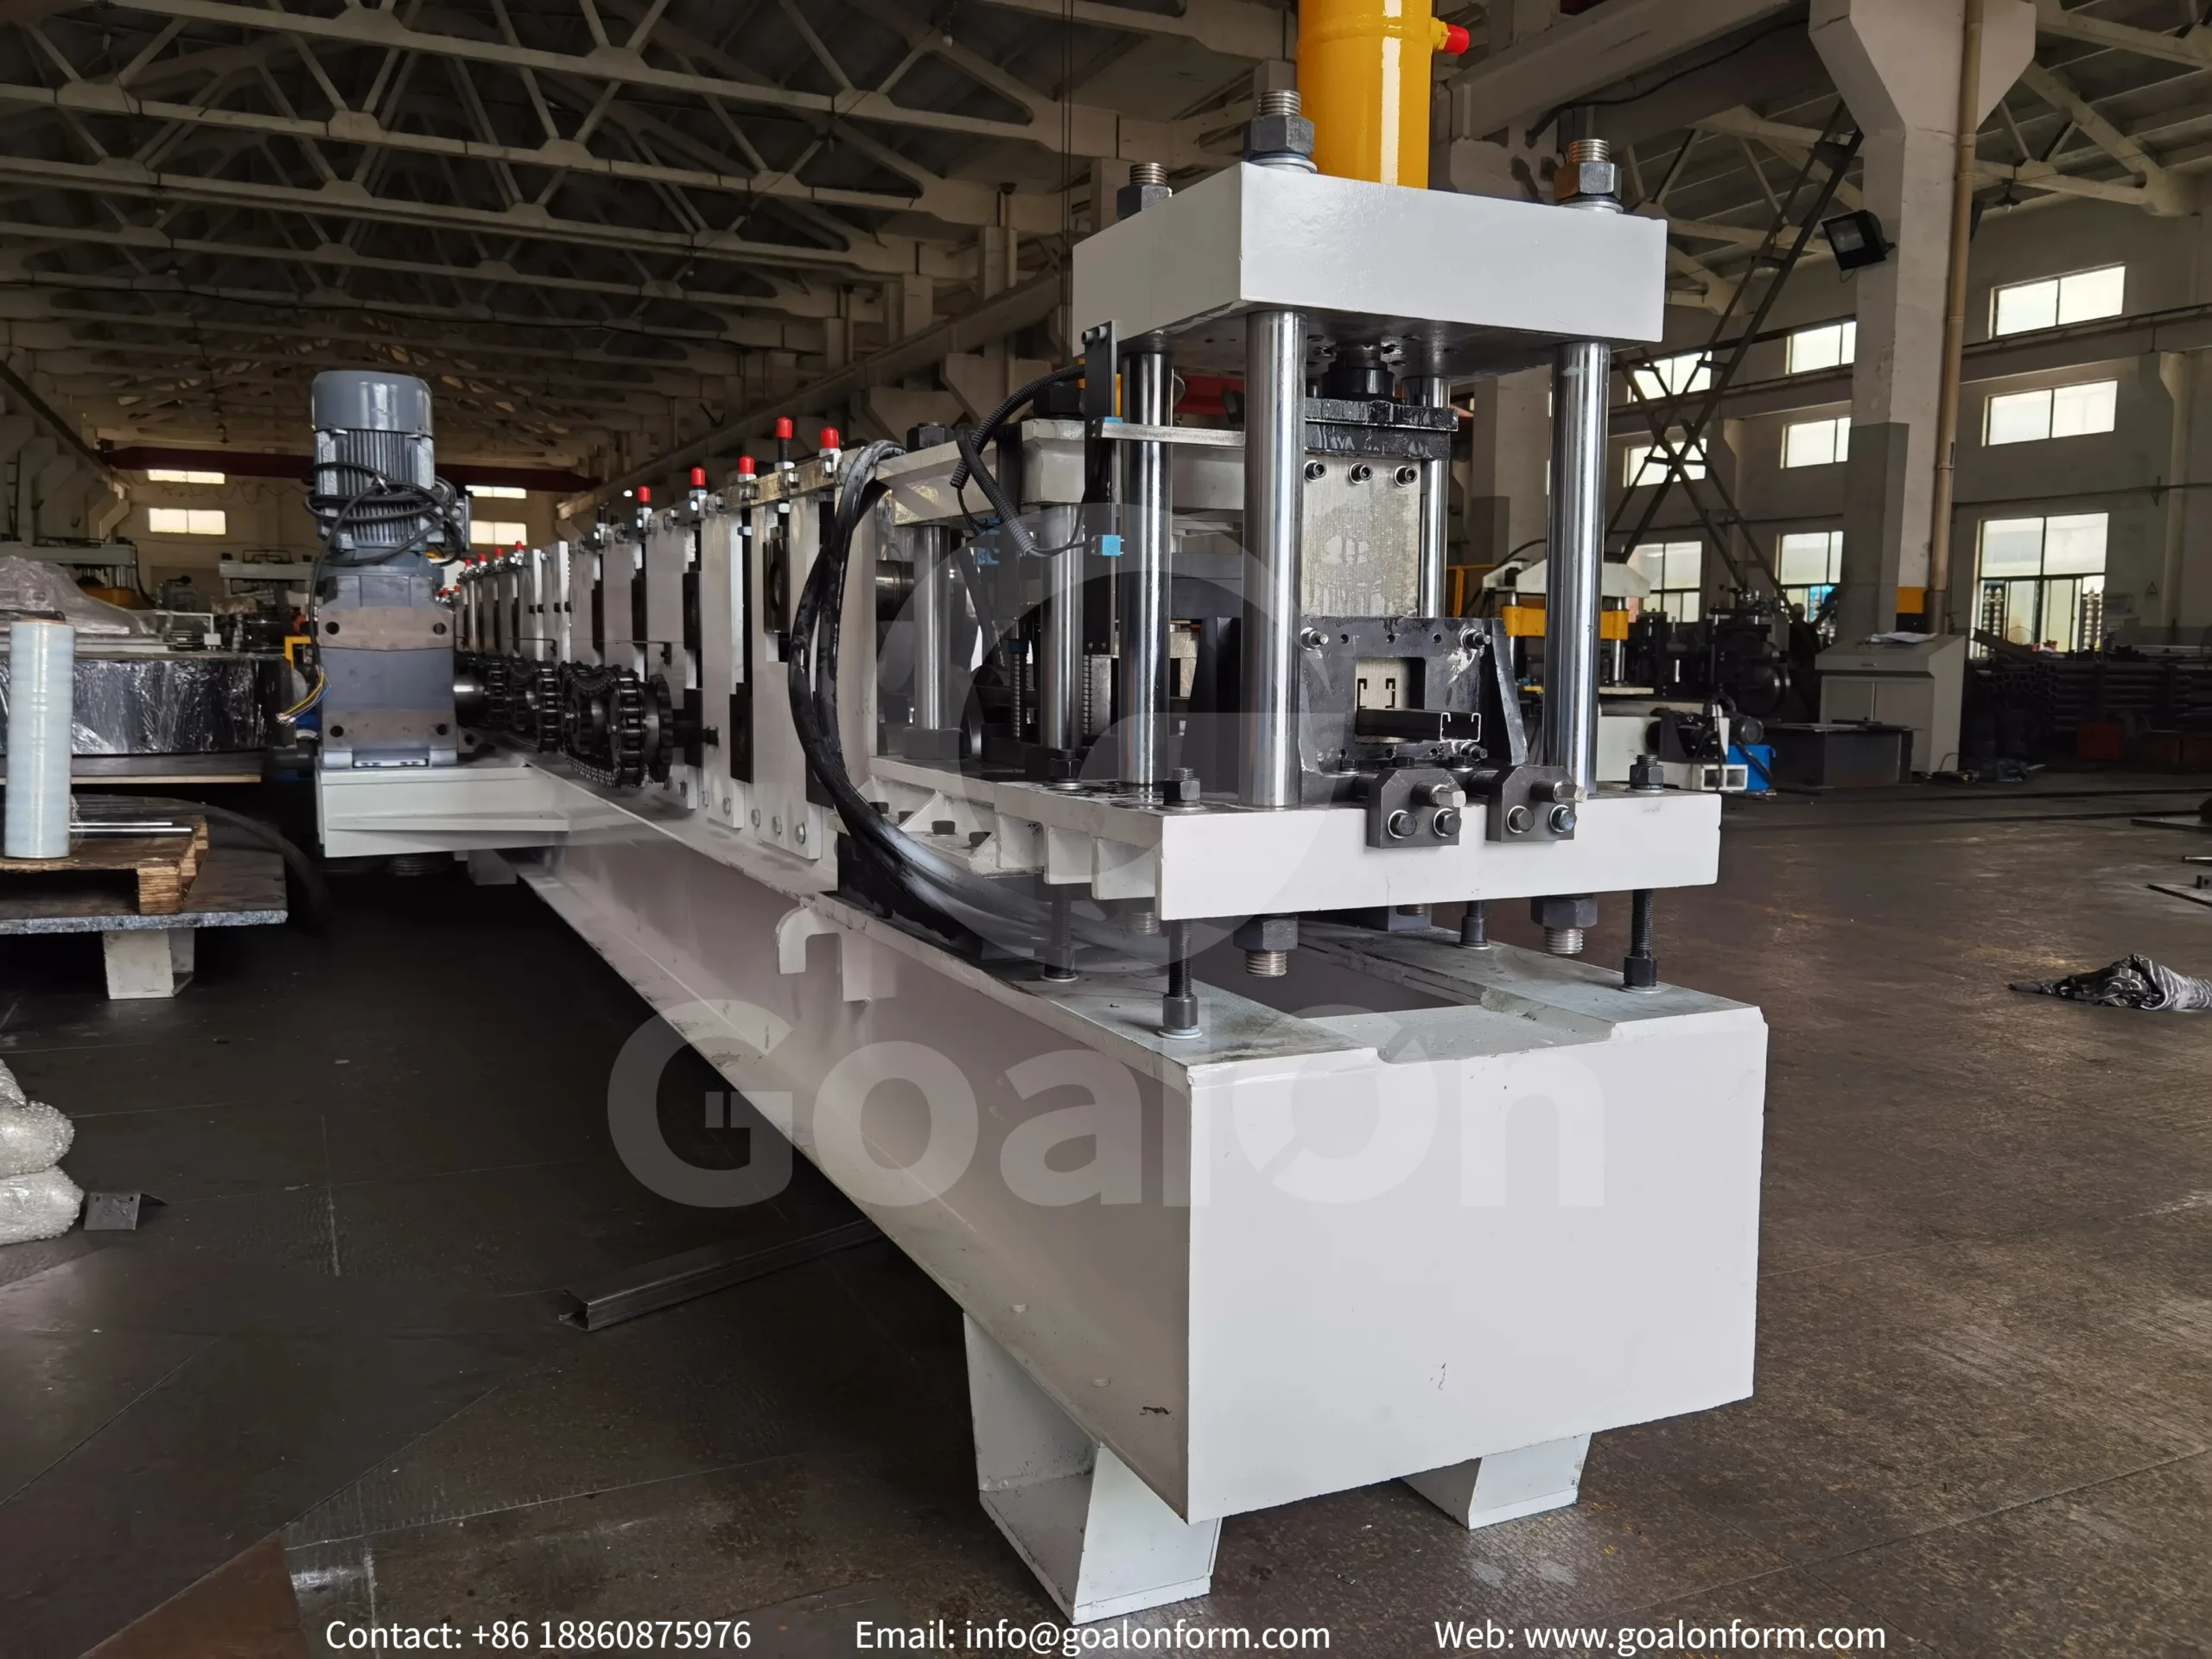
| Lösung 4: Schnellwechsel-Kassettenrollsystem | Jedes Profil verfügt über ein eigenständiges Kassettenrollenbaugruppe. Verschiedene Kassetteneinheiten werden mithilfe eines Laufkrans auf denselben Profiliermaschinen-Sockel montiert. | Höchste Profilgenauigkeit, schneller Werkzeugwechsel, einfachere Wartung, geringerer Rollverschleiß, geeignet für komplexe Profile. | Höhere Werkzeugkosten und es sind Hebevorrichtungen für den Kassettenwechsel erforderlich. | Große Hersteller, die viele Profiltypen, darunter Träger mit Kastenprofil, Strebenprofile und maßgefertigte Profile. |
Welche Lösung ist die richtige für Sie?
Es gibt keine allgemeingültige Lösung für jedes Werk. Das Ideal Fertigungslinie für Stützkanäle sollte Ihren Produktionszielen entsprechen.
- Wählen Lösung 1 für die langfristige Fertigung eines Standardprofils.
- Wählen Lösung 2 wenn Sie mehrere Größen benötigen, aber nur über ein begrenztes Budget verfügen.
- Wählen Lösung 3 wenn Schneller Größenwechsel und Automatisierung stehen bei Ihnen an erster Stelle.
- Wählen Lösung 4 für höchste Produktivität, erstklassige Profilqualität und die häufige Fertigung verschiedener Produkte wie beispielsweise Uni-Strut-Kanäle, Träger mit Kastenprofil, sowie weitere kaltgewalzte Profile.
Ein Fachmann Hersteller von Profiliermaschinen für U-Träger sollte Ihnen auf der Grundlage Ihrer Zeichnungen, Ihrer Produktionskapazität und Ihrer zukünftigen Expansionspläne die am besten geeignete Lösung empfehlen – und nicht einfach nur die teuerste Maschine.
Gängige Abmessungen und Lochbilder von Stützkanälen
Stützprofil ist eines der am häufigsten verwendeten tragenden Bauteile im modernen Bauwesen und in industriellen Anlagen. Es bietet ein stabiles und zugleich flexibles Gerüst für die Befestigung von Rohren, Kabelrinnen, HLK-Anlagen, elektrischen Geräten, Solaranlagen und mechanischen Halterungen. Je nach Projekt sind unterschiedliche Profilgrößen, Werkstoffe und Lochmuster erforderlich, um den spezifischen Belastungs- und Montageanforderungen gerecht zu werden.
Gängige Größen und Materialien
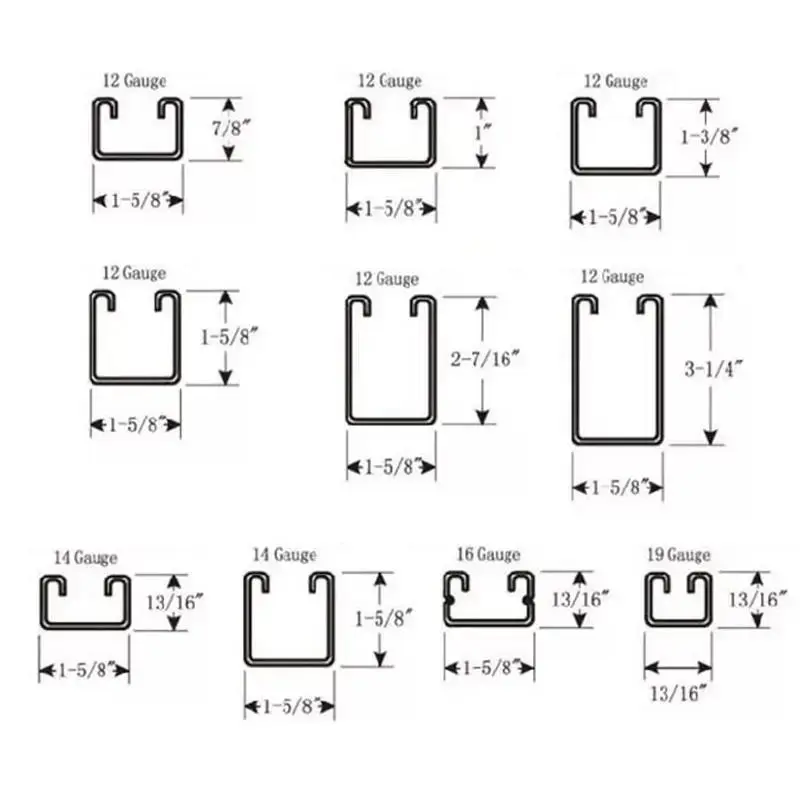
Die häufigste Uni-Strut-Profil Zu den Größen gehören 41 × 21 mm, 41 × 41 mm, 41 × 62 mm und 41 × 82 mm, wobei auch Sonderabmessungen weit verbreitet sind. Die Materialauswahl hängt von der Anwendung und den Einsatzbedingungen ab. Zu den typischen Werkstoffen zählen:
- Vorverzinkter Stahl für den Einsatz in Innenräumen
- Feuerverzinkter Stahl für den Einsatz im Freien und in korrosiven Umgebungen
- Rostfreier Stahl für Chemieanlagen, die Lebensmittelverarbeitung und Schifffahrtsprojekte
Die gängigste Materialstärke liegt im Bereich von 1,5 mm bis 3,0 mm, während bei Anwendungen mit hoher Beanspruchung möglicherweise dickere Querschnitte für eine höhere Tragfähigkeit erforderlich sind.
Gängige Lochmuster und ihre Funktionen
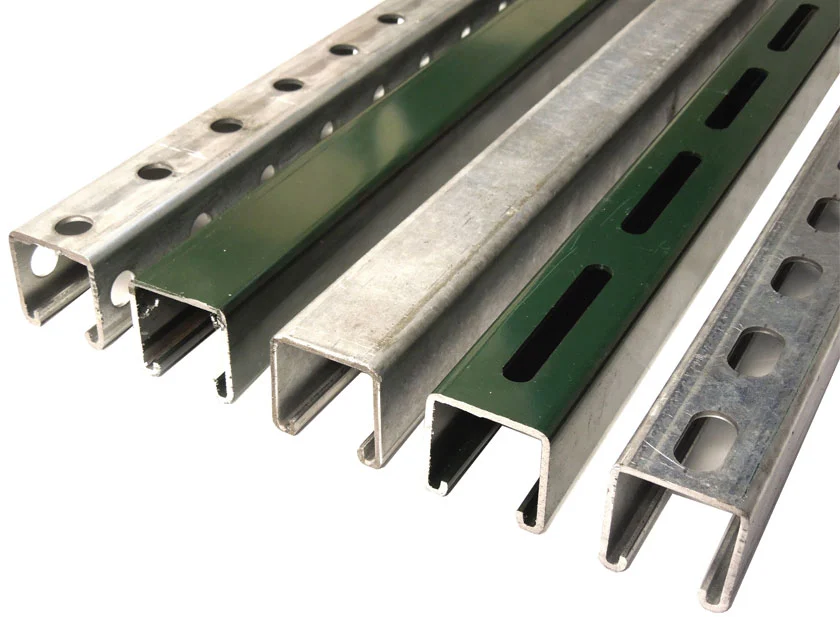
Das Lochmuster wirkt sich unmittelbar sowohl auf die Effizienz der Montage als auch auf die statische Leistungsfähigkeit aus. Zu den gängigen Ausführungen gehören:
- Runde Löcher für Standard-Schraubverbindungen
- Langlöcher zur flexiblen Positionsanpassung während der Montage
- Lange Schlitze für größere Montagetoleranzen und eine bessere Ausrichtung
- Kundenspezifische Lochmuster auf projektspezifische Anforderungen zugeschnitten
Viele Strebenkanäle verfügen zudem über gezackte, nach innen gebogene Kanten, die den Halt zwischen Kanalmuttern und Fittings verbessern und so dazu beitragen, ein Verrutschen bei Vibrationen oder dynamischen Belastungen zu verhindern.
Heute, Kaltwalzprofilierung ist nach wie vor das effizienteste und wirtschaftlichste Verfahren zur Herstellung von Strebenkanälen. Es bietet hohe Maßgenauigkeit, eine gleichbleibende Lochpositionierung, eine hervorragende Materialausnutzung und eine stabile Qualität, was dieses Verfahren zum bevorzugten Herstellungsverfahren sowohl für Standard- als auch für kundenspezifische Strebenkanalprofile macht.
Wer setzt eine Profiliermaschine für Stützkanäle ein?
Die Nachfrage nach Profiliermaschinen für Stützkanäle wächst weiter, da Stützkanäle in vielen Branchen zunehmend zur Standardlösung für die Abstützung werden. Diese Maschinen werden nicht nur von Herstellern von Standard- Uni-Strut-Kanäle, sondern auch von Unternehmen, die ihre Produktpalette erweitern, die Produktionseffizienz steigern oder die Kosten für die Auslagerung von Dienstleistungen senken möchten.
Branchen, in denen Stützkanäle zum Einsatz kommen
Stützkanäle kommen häufig bei Projekten zum Einsatz, die stabile, verstellbare und einfach zu montierende Stützsysteme erfordern. Zu den typischen Branchen zählen:
- Gewerbe- und Industriebau
- Elektro- und Kabelmanagementsysteme
- HLK-Hilfssysteme
- Montagesysteme für Photovoltaikanlagen (PV)
- Rechenzentren und Telekommunikation
- Öl- und Gasanlagen
- Wasseraufbereitungsanlagen
- Lager und Logistikzentren
- Produktionsstätten und industrielle Infrastruktur
Da diese Branchen weiter wachsen, steigt die Nachfrage nach hochwertigen kaltgewalzte Strebenprofile steigt ebenfalls an.
Typische Abnehmer von Rollformmaschinen für Stützkanäle
A Produktionslinie für Stützkanäle ist eine langfristige Investition. Käufer sind in der Regel Unternehmen mit stabiler Marktnachfrage und Plänen zum Ausbau ihrer Produktionskapazitäten. Zu den typischen Kunden zählen:
- Hersteller von Stützprofilen die Produktionskapazität zu erhöhen oder neue Größen einzuführen.
- Profilierunternehmen Ausweitung auf Produkte wie Uni-Strut-Kanäle, Kabelrinnensysteme, Rack-Träger, oder andere Bauprofile.
- Stahl-Servicezentren und metallverarbeitende Unternehmen den Übergang von der Materialversorgung zur wertschöpfenden Fertigung.
- Hersteller von Solarmontagesystemen die Erstellung von Förderkanälen für Photovoltaik-Projekte.
- Anbieter von elektrischen Unterstützungssystemen Fertigungskanäle für Kabelrinnen, Leitungsrohre und die Installation von Anlagen.
- Hersteller von Lagerregalen die ebenfalls kompatible Bauteile herstellen.
- OEM- und Auftragsfertiger Herstellung maßgeschneiderter Profile für globale Marken.
- Neue Investoren und Unternehmer Einstieg in die Kaltwalzindustrie mit maßgeschneiderten Produktionslinien.
Unabhängig davon, ob sie in der Bau-, Energie- oder Industriebranche tätig sind, entscheiden sich Unternehmen für eine Strebenkanal-Rollformmaschine weil es gleichbleibende Produktqualität, geringere Arbeitskosten, höhere Produktionseffizienz und flexible Anpassungsmöglichkeiten. Da die Nachfrage nach modularen Tragsystemen weltweit weiter steigt, ist das automatisierte Profilwalzen nach wie vor die wettbewerbsfähigste Fertigungslösung sowohl für Standard- als auch für maßgeschneiderte Strebenkanalprodukte.
Warum sollten Sie sich bei Ihrer Profilwalzmaschine für Goalon Machinery entscheiden?
Die Wahl eines Hersteller von Profiliermaschinen für U-Träger geht es um mehr als nur den Preisvergleich. Die langfristige Wertentwicklung hängt ab von technische Kompetenz, Maschinenstabilität, Liefertreue und Kundendienst. Ein niedrigerer Anschaffungspreis kann über die gesamte Lebensdauer der Maschine hinweg zu höheren Wartungskosten, längeren Ausfallzeiten und einer geringeren Produktionseffizienz führen.
In der folgenden Tabelle wird Goalon Machinery mit zwei typischen Anbietern auf dem Markt verglichen.
| Vergleichsposten | Goalon Maschinenpark | Unternehmen A | Unternehmen B |
|---|---|---|---|
| Preisspanne | ★★★★☆ Preislich konkurrenzfähig und mit hohem Mehrwert | ★★★★★ Niedrigster Preis | ★★☆☆☆ Höchster Preis |
| Formgeschwindigkeit | 15–30 m/min (je nach Stanzmuster) | 10–18 m/min | 18–25 m/min |
| Profilgenauigkeit | ±0,30 mm | ±0,60 mm | ±0,40 mm |
| Walze Material | Wärmebehandeltes GCr15, HRC 58–62, hartverchromt | Stahl 45# | GCr15 |
| Material der Welle | 40Cr, wärmebehandelt | Stahl 45# | 40Cr |
| Wechselzeit der Walzen | 30–90 Min. (je nach Maschinentyp) | 2–4 Stunden | 1,5–2 Stunden |
| SPS & Software | Siemens-SPS + HMI + Fernfehlerbehebung | Nur Standard-SPS | Siemens-SPS |
| Technischer Support | Lebenslanger Online-Support | Eingeschränkter Online-Support | Online-Support während der Garantiezeit |
| Installation vor Ort | Ingenieure weltweit verfügbar | Optional | Optional |
| Technische Schulung | Werksschulung + Inbetriebnahme vor Ort + Betriebsanleitungen | Grundlagenschulung zur Bedienung | Nur Werksschulungen |
| Verfügbarkeit von Ersatzteilen | Langfristige Versorgung mit standardisiertem Lagerbestand | Bestellung auf Anfrage | Begrenzte Stückzahl |
| Garantie | 24 Monate | 12 Monate | 12–18 Monate |
| Lieferzeit | 60–90 Tage | 90–120 Tage | 75–100 Tage |
| Anpassungsmöglichkeiten | Komplette Anlagenplanung auf der Grundlage von Zeichnungen, Kapazitäten und Anlagenlayout | Nur Standardmodelle | Teilweise Anpassung |
Goalon Machinery konzentriert sich auf die gesamte Produktionslinie, nicht nur die Profiliermaschine selbst. Unsere Ingenieure optimieren jeden Schritt, von Abwickeln und Stanzen zu Profilieren und Schneiden, basierend auf Ihren Profilzeichnungen und Produktionszielen. Dieser Ansatz verbessert die Maschinenstabilität, verkürzt die Umrüstzeiten und gewährleistet eine gleichbleibende Produktqualität. Ganz gleich, ob Sie eine Standard- Profilwalzmaschine für Uni-Strut-Profile Ob es sich nun um eine vollständig maßgeschneiderte Lösung mit automatischer Größenanpassung und Hochgeschwindigkeitsstanzung handelt – unser Team bietet Ihnen während des gesamten Projektzyklus professionelle technische Unterstützung.
Konfiguration der Produktionslinie für Profilträger – Abwickelvorrichtung
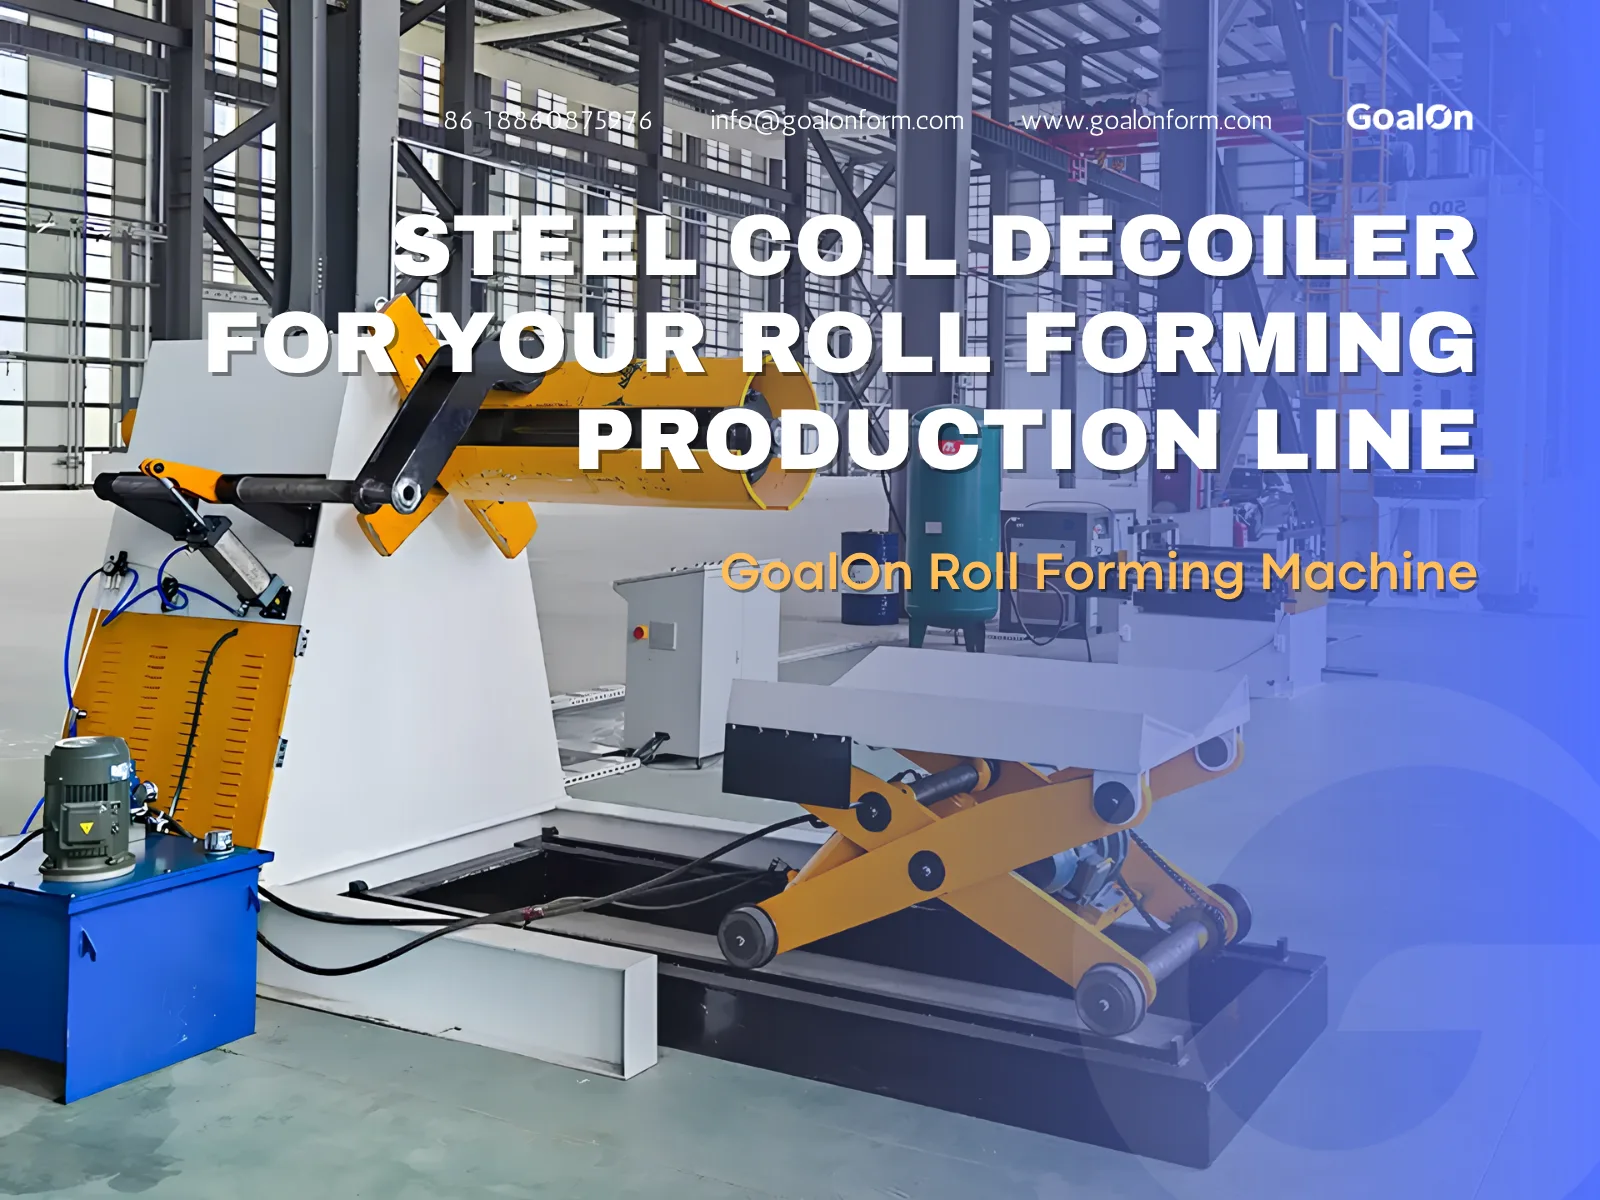
Die Abwickler ist die erste Einheit in einer Produktionslinie für Stützkanäle. Seine Hauptfunktion besteht darin, die Stahlspule zu halten und eine gleichmäßige Materialzufuhr für den Profilierprozess zu gewährleisten.
Eine grundlegende Option ist eine manueller Abwickler (Abwickler ohne Antrieb). Die Spulenausdehnung und die Bremskraft werden manuell eingestellt, was die Bedienung zwar vereinfacht, jedoch die Produktionseffizienz einschränkt, insbesondere bei lang andauernder Serienfertigung.
Für Profis Profiliermaschinen für Stützkanäle, empfehlen wir in der Regel eine hydraulischer Abwickler. Im Vergleich zu einem manuellen Modell ist ein 3-Tonnen-Hydraulik-Abwickler Dies erhöht die Anschaffungskosten in der Regel um etwa 4.000 bis 5.000 US-Dollar. Dafür ermöglicht es jedoch ein schnelleres Einlegen der Coils, eine automatische Ausdehnung und einen stabileren Vorschub, was die Gesamtproduktionseffizienz verbessert und den Personalbedarf im Langzeitbetrieb senkt.
Konfiguration einer Fertigungslinie für Profilträger – Stanzverfahren
Der Stanzvorgang ist einer der wichtigsten Schritte bei der Herstellung eines Produktionslinie für Stützkanäle. Verschiedene Stanzlösungen wirken sich auf die Produktionsgeschwindigkeit, die Lochgenauigkeit, die Werkzeugkosten und den allgemeinen Automatisierungsgrad aus. Die richtige Stützkanal-Stanzsystem sollte entsprechend der Profilstärke, dem Lochbild, der Produktionskapazität und dem Budget ausgewählt werden.
Lösung 1: Servo-Zuführung + hydraulische Stanzmaschine
Grundlagen: Verwendet vor dem Profilieren ein unabhängiges Servo-Zuführsystem und eine hydraulische Stanzeinheit.
Geschwindigkeit: Geeignet für die Produktion mit mittlerer Geschwindigkeit und hoher Stanzgenauigkeit.
Geeignet für: Standard- und maßgefertigte Strebenkanäle mit verschiedenen Lochmustern.
Vorteile: Hohe Positioniergenauigkeit, flexible Lochanordnung und einfache Wartung. Ideal für die Kleinserienfertigung und die Produktion mit mehreren Profilen.
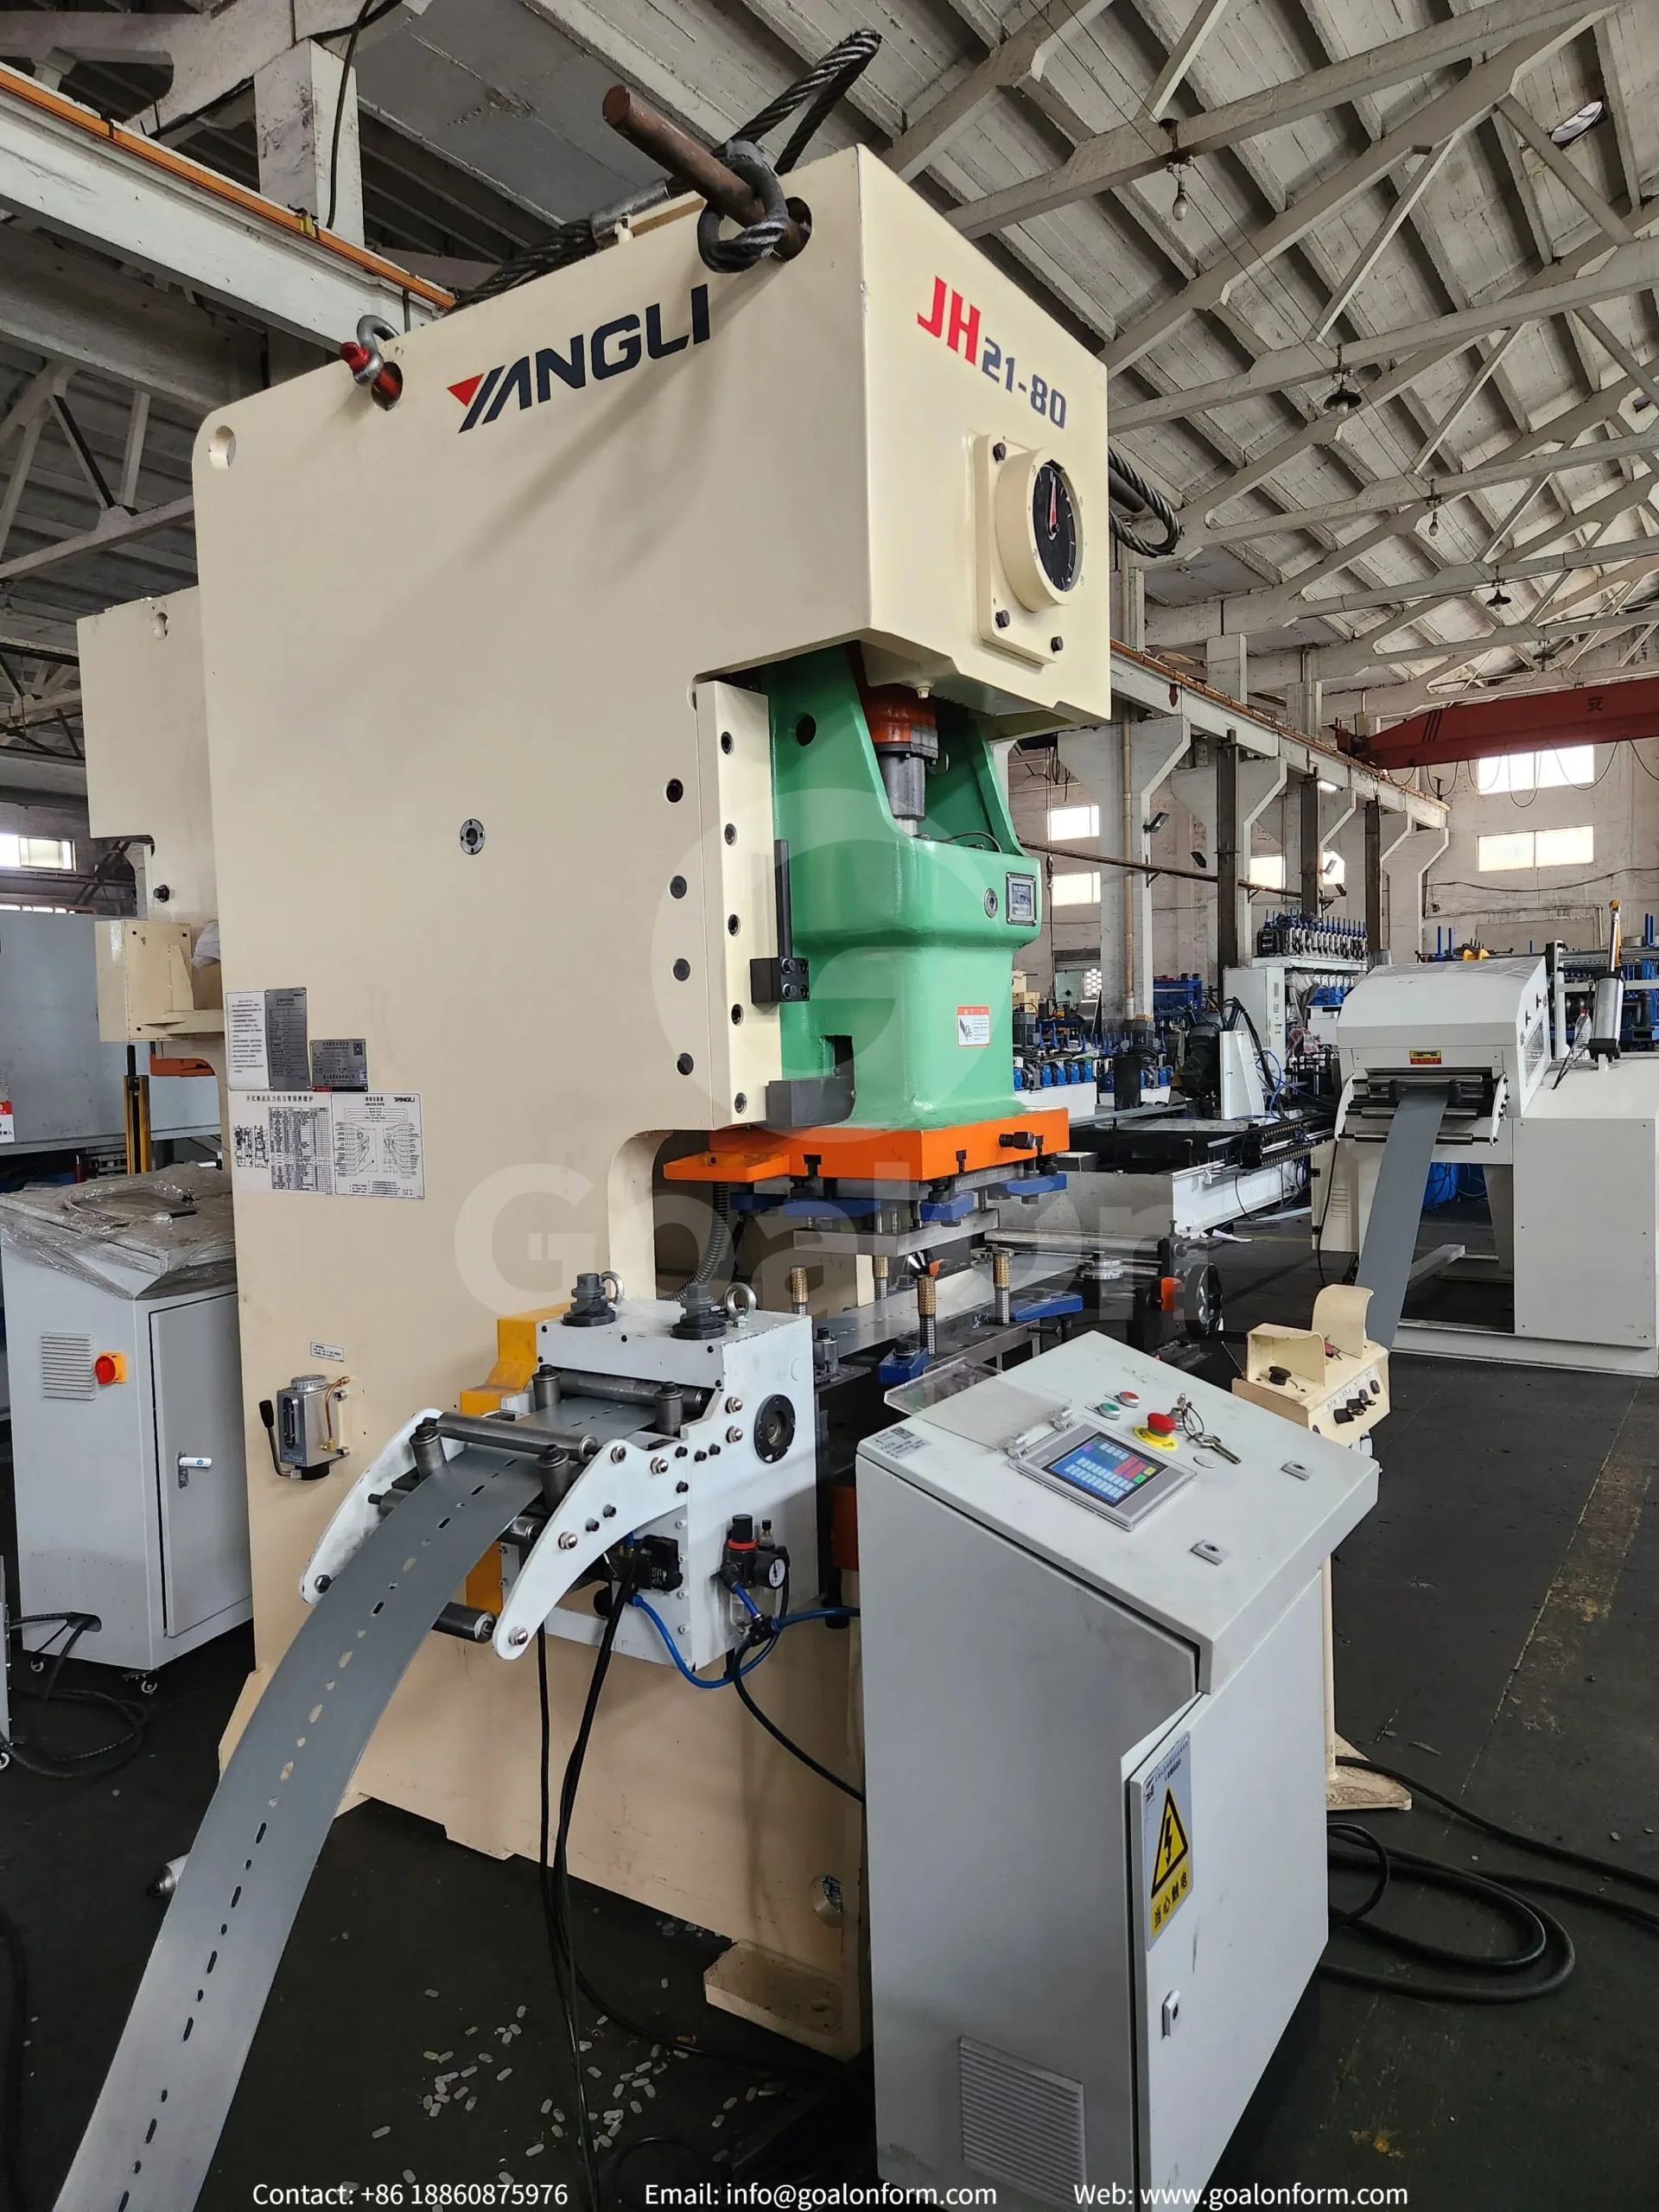
Lösung 2: Stanzpressensystem
Grundlagen: Verwendet eine mechanische Stanzpresse, um vor dem Profiliervorgang Löcher zu stanzen.
Geschwindigkeit: Hohe Stanzgeschwindigkeit, geeignet für die Großserienfertigung.
Geeignet für: Stabile Fertigung von Standardprofilen mit festen Lochmustern.
Vorteile: Kurze Zykluszeit und hohe Stanzkraft. Eine gute Wahl für Kunden, die eine hohe Produktionsleistung und eine gleichbleibende Produktionsqualität benötigen.
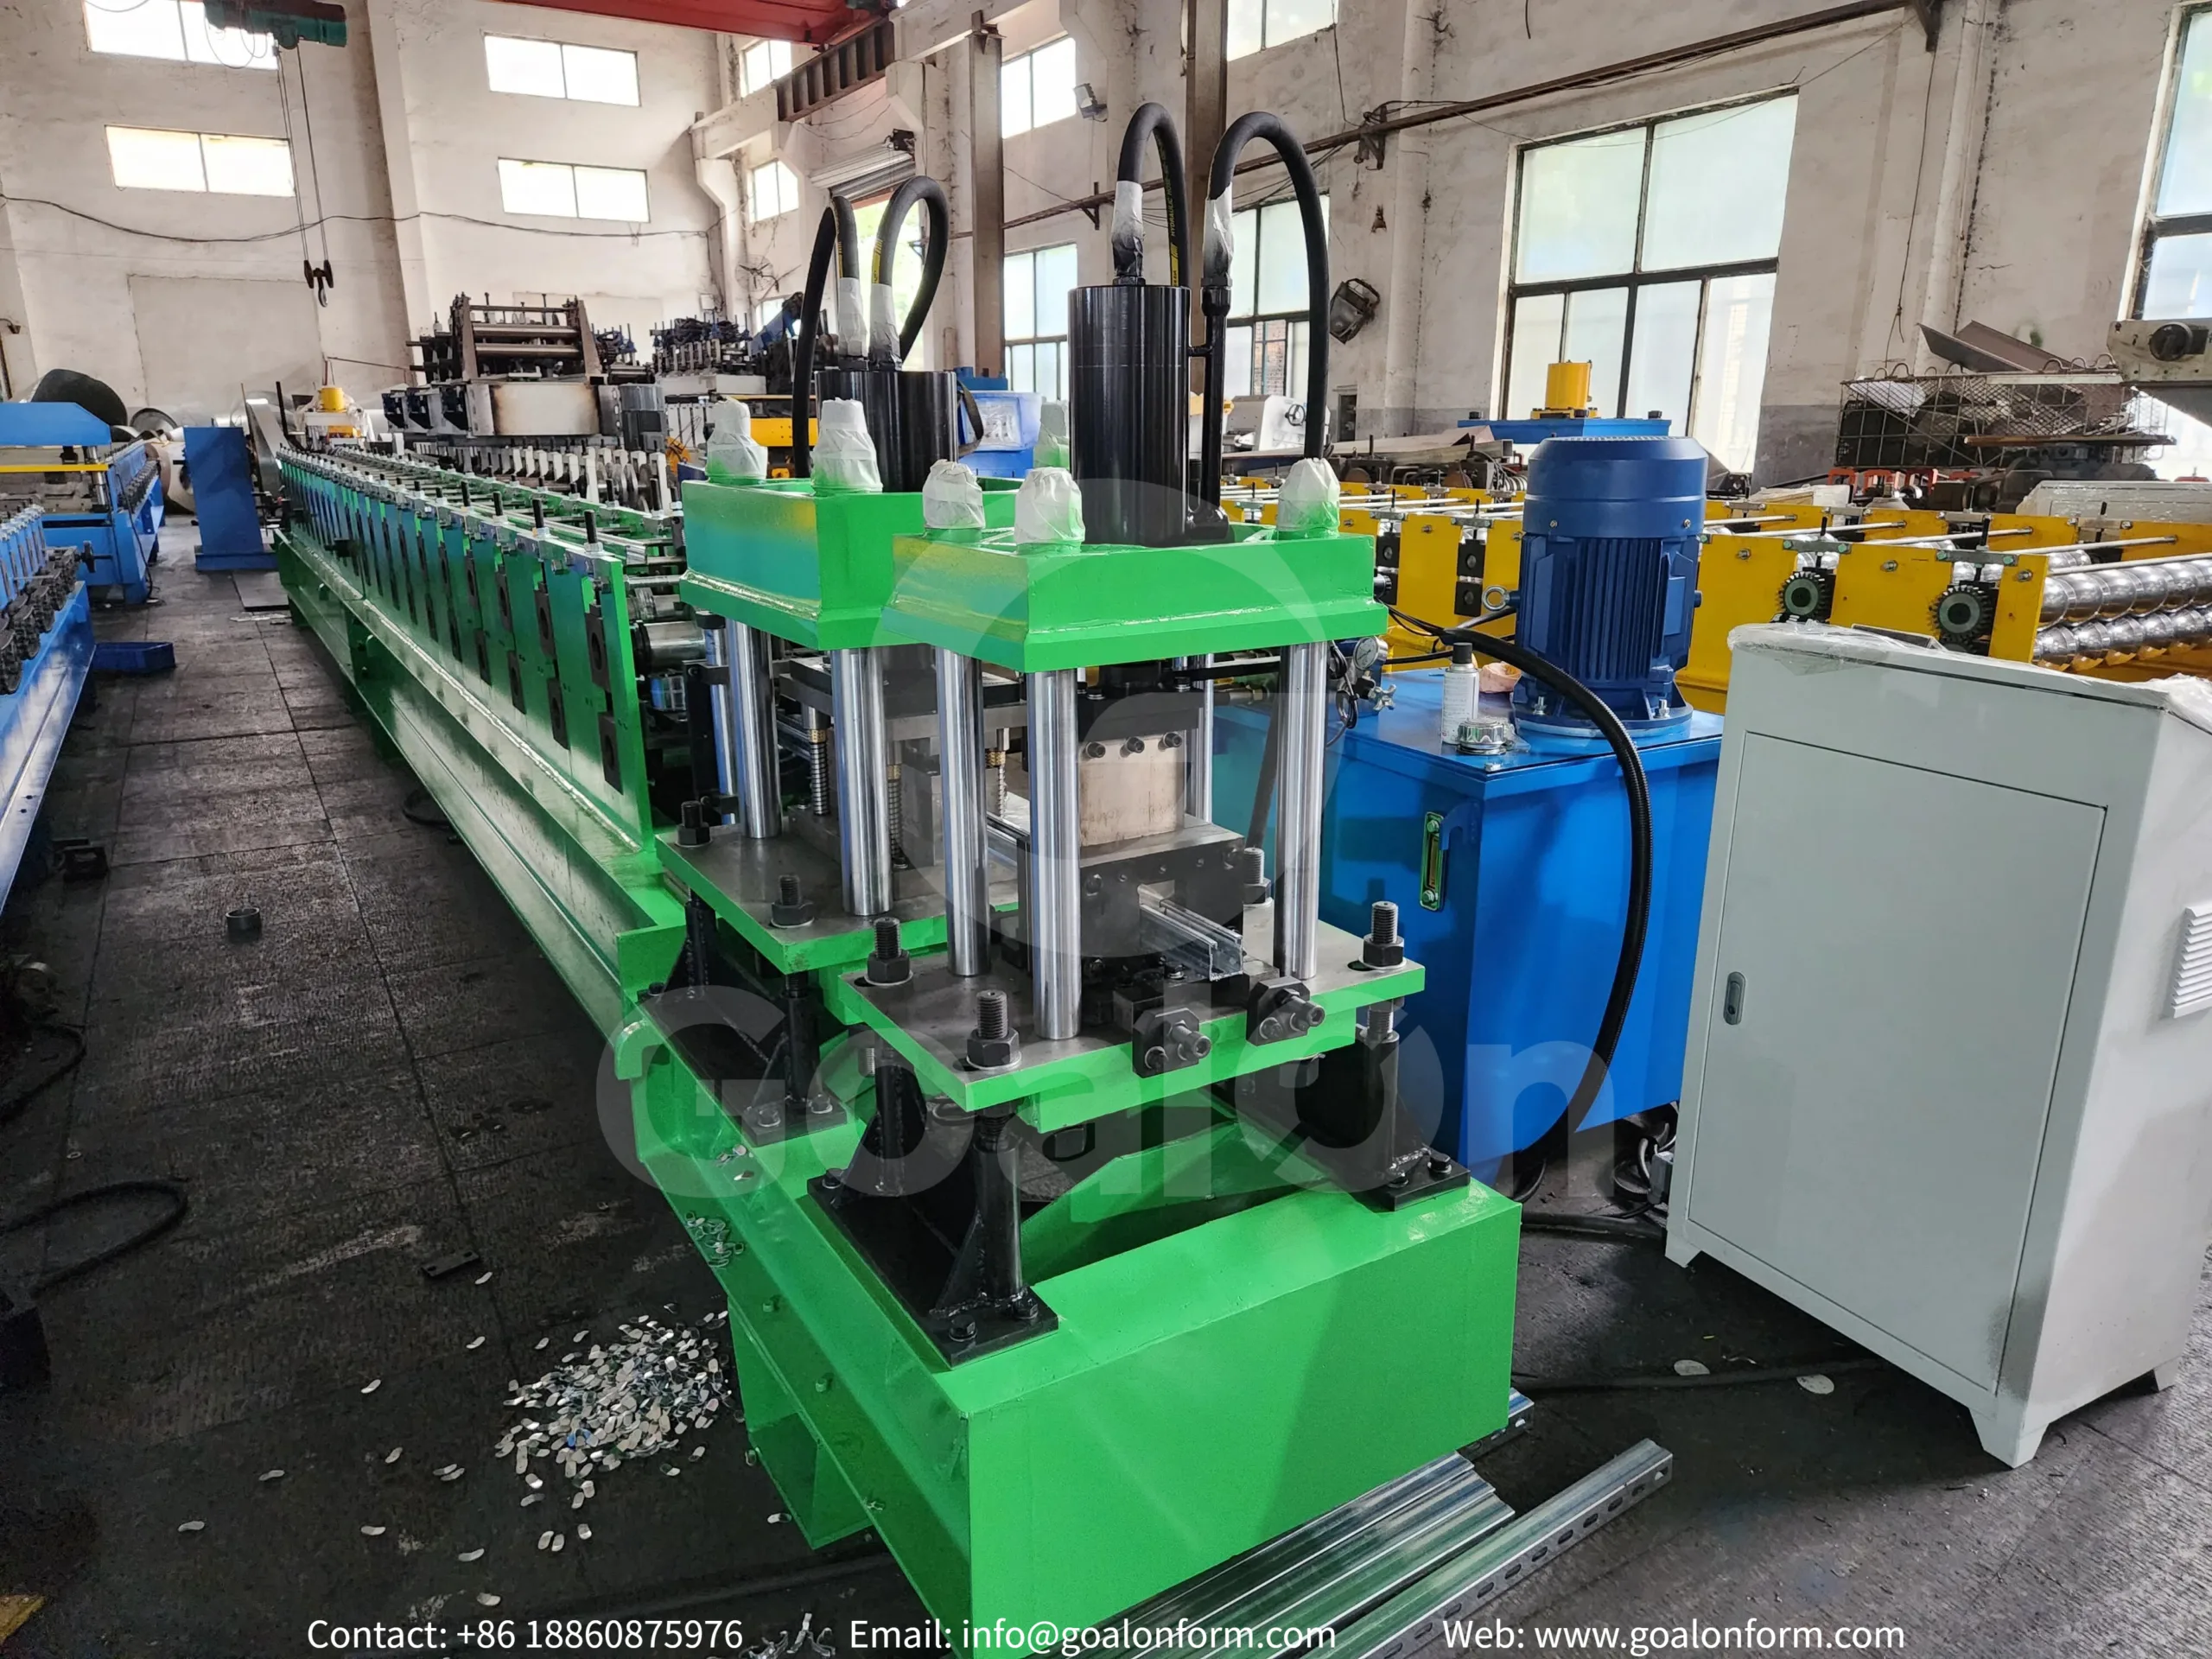
Lösung 3: Vorstanzen vor dem Profilieren (hydraulisches Stanzen an der Hauptmaschine)
Grundlagen: Hydraulische Stanzeinheiten werden vor den Formstationen der Profiliermaschine installiert.
Geschwindigkeit: Mittlere bis hohe Drehzahl, je nach Lochmuster und Materialstärke.
Geeignet für: Kontinuierliche Fertigung gängiger Stützprofil-Kanäle.
Vorteile: Integrierter Produktionsprozess, geringerer Platzbedarf und synchroner Betrieb mit der Profiliermaschine.
Lösung 4: Nachstanzen nach dem Profilieren (Stopp- oder Fliegendes Stanzen)
Grundlagen: Nach der Formgebung des Profils werden die Löcher mithilfe der Anschlag- oder Folgestanztechnik gestanzt.
Geschwindigkeit: Die Stanzverfolgung sorgt für eine höhere Effizienz bei der Serienfertigung.
Geeignet für: Profile, bei denen nach der Umformung präzise Lochpositionen erforderlich sind.
Vorteile: Bessere Maßhaltigkeit, insbesondere bei komplexen Profilen, bei denen die Umformung die Genauigkeit der Lochposition beeinträchtigen kann.
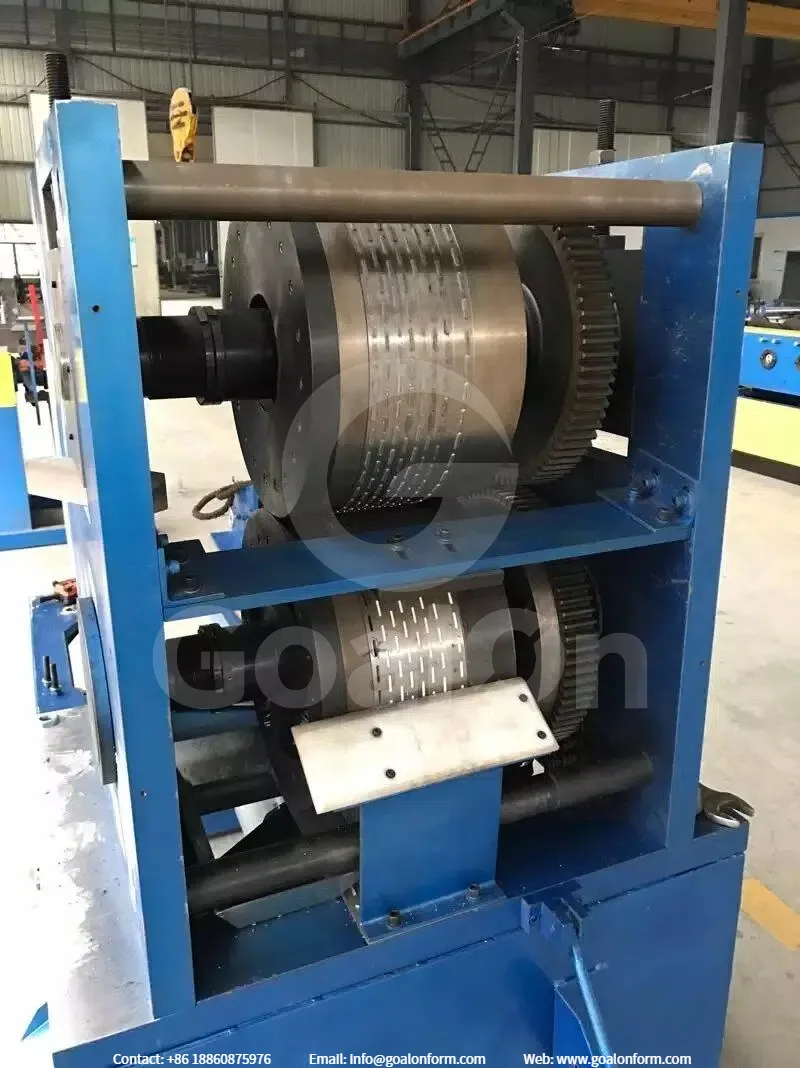
Lösung 5: Walzenstanzsystem
Grundlagen: Verwendet rotierende Stanzwalzen, um während des kontinuierlichen Umformvorgangs Löcher zu erzeugen.
Geschwindigkeit: Die schnellste Stanzlösung für Hochgeschwindigkeits-Fertigungslinien.
Geeignet für: Großserienfertigung mit festen Lochmustern.
Vorteile: Keine Produktionsunterbrechungen, kontinuierlicher Betrieb und maximale Effizienz. Geeignet für Kunden, die eine automatische Fertigung von Stützkanälen mit hoher Geschwindigkeit benötigen.
Für einen Fachmann Profilwalzmaschine für Uni-Strut-Profile, sollte bei der Schlagtechnik nicht nur die Geschwindigkeit berücksichtigt werden, sondern auch das Gleichgewicht zwischen Bohrungsgenauigkeit, Werkzeugkosten, Produktionsflexibilität und zukünftige Produktanforderungen. Goalon Machinery kann anhand Ihrer Zeichnungen für Strebenkanäle und Ihrer Produktionsziele die passende Stanzlösung entwickeln.
Konfiguration einer Fertigungslinie für Profilträger – Schneidverfahren
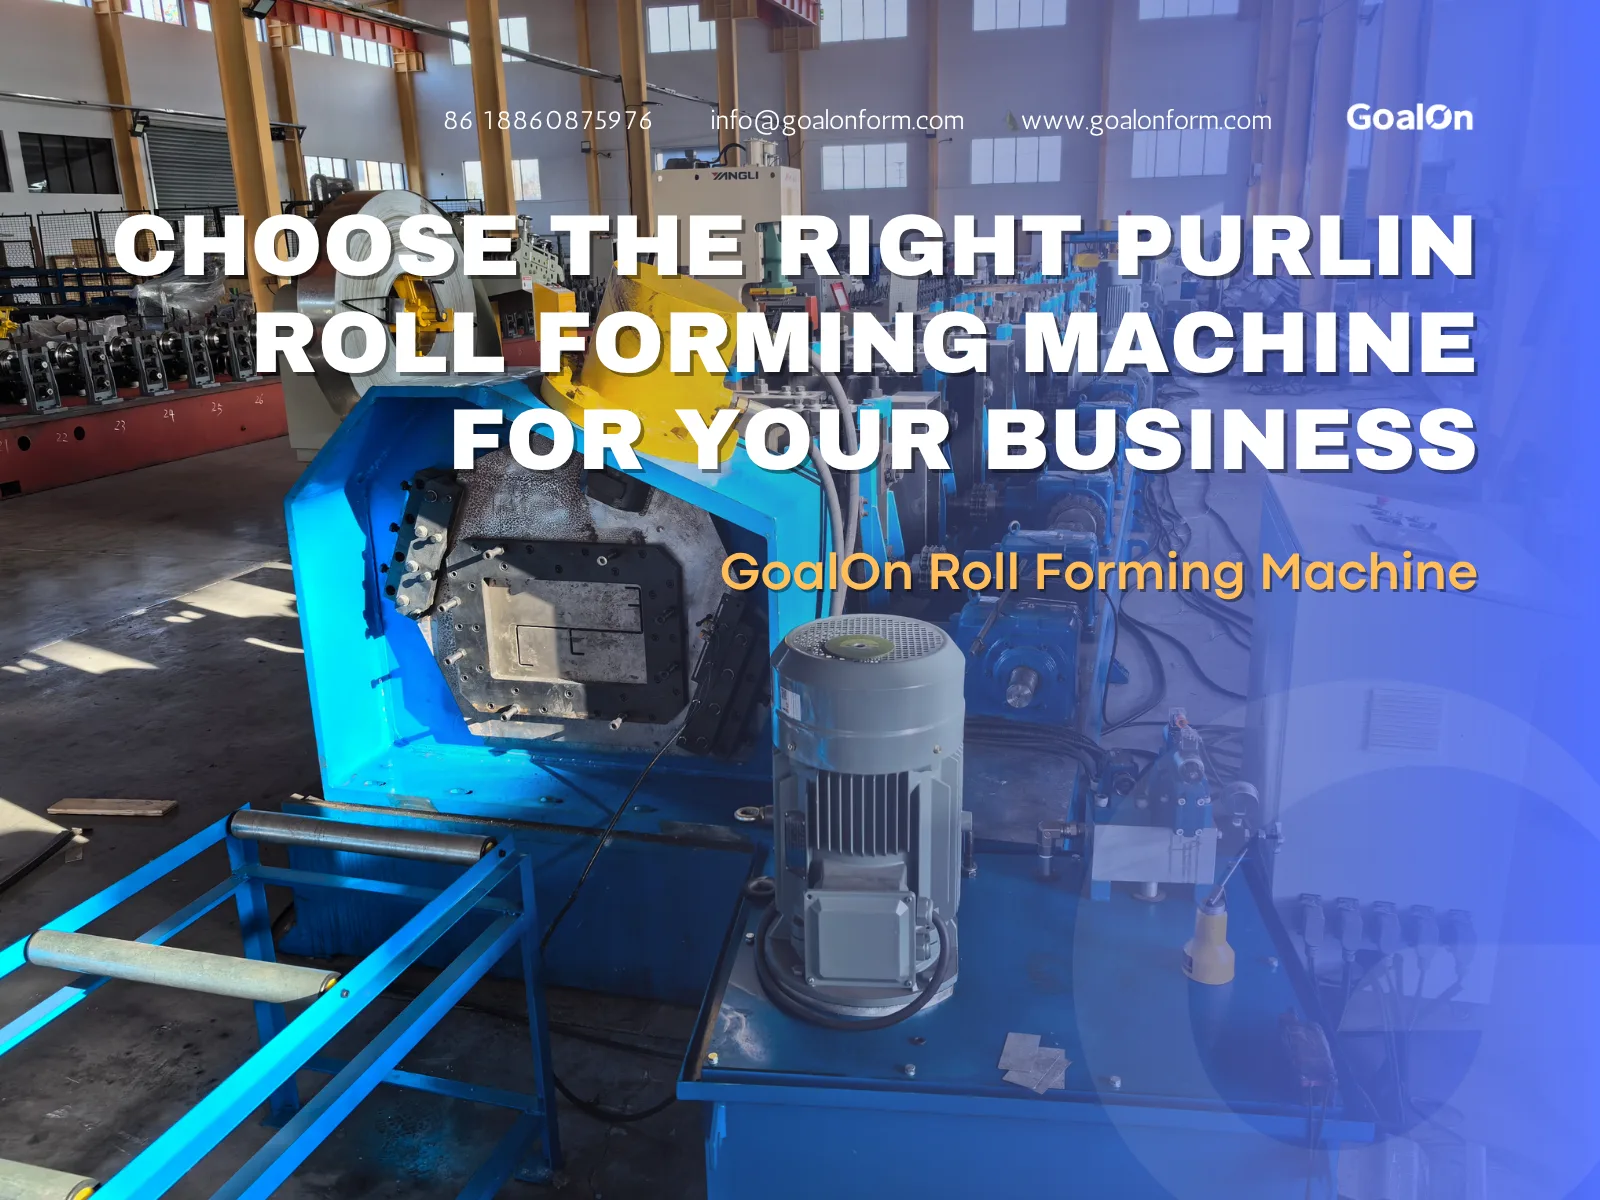
Das Schneidsystem ist der letzte Verarbeitungsschritt in einem Strebenkanal-Rollformmaschine. Dies wirkt sich unmittelbar auf die Längengenauigkeit der fertigen Profile, die Qualität der Schnittflächen und die Produktionseffizienz aus. Je nach den unterschiedlichen Produktionsanforderungen kommen in Fertigungslinien für U-Profile hauptsächlich folgende Verfahren zum Einsatz: Hydraulische Schneidsysteme oder Säge-Schneidsysteme.
Beide Schneidverfahren lassen sich wie folgt gestalten: Hör auf zu schneiden oder Mitlaufschneiden (Flugschneiden). Beim „Stop-Cutting“ muss die Profilierlinie vor dem Schneiden angehalten werden, während beim „Tracking-Cutting“ die Schneidevorrichtung sich gemeinsam mit dem Profil bewegt und den Schneidvorgang während des kontinuierlichen Produktionsablaufs abschließt. Das „Tracking-Cutting“ bietet eine höhere Effizienz und eignet sich besser für automatische Hochgeschwindigkeits-Produktionslinien.
Lösung 1: Hydraulisches Schneidsystem
Grundlagen: Verwendet einen Hydraulikzylinder und eine Schneidmatrize, um geformte Strebenkanäle auf feste Längen zuzuschneiden.
Geschwindigkeit: Mittlere bis hohe Geschwindigkeit, je nachdem, ob „Stop-Cutting“ oder „Tracking-Cutting“ ausgewählt ist.
Geeignet für: Standard Uni-Strut-Kanäle mit einheitlichen Dickenvorgaben und Anforderungen an saubere Schnitte.
Vorteile: Keine Metallspäne, geringer Materialabfall und glatte Schnittkanten. Es bietet zuverlässige Leistung und wird häufig bei der Herstellung von Stützprofilen eingesetzt.
Das hydraulische Schneiden ist eine beliebte Wahl bei Kunden, denen eine stabile Produktion, einfache Wartung und ein gleichbleibendes Produkterscheinungsbild wichtig sind.
Lösung 2: Säge-Schneidsystem
Grundlagen: Zum Zuschneiden des fertigen Strebenkanalprofils wird ein Kreissägeblatt verwendet.
Geschwindigkeit: Mittlere Geschwindigkeit, mit der Möglichkeit zum Schneiden mit einer Führungssäge für die Serienfertigung.
Geeignet für: Hochbelastbare Strebenkanäle, dickere Werkstoffe und Profile, die flexible Schneidlösungen erfordern.
Vorteile: Hohe Schneidleistung und hervorragende Anpassungsfähigkeit für verschiedene Werkstoffe und Profilausführungen.
Das Sägen eignet sich besonders dann, wenn die Profilstärke größer ist oder wenn Kunden ein universelles Schneideverfahren für verschiedene Produkte benötigen.
Für einen Fachmann Produktionslinie für Stützkanäle, sollte die Schneidlösung auf der Grundlage von Materialstärke, Produktionsgeschwindigkeit, Profilanforderungen und künftige Produkterweiterung. Goalon Machinery bietet maßgeschneiderte hydraulische Schneid- oder Sägeanlagen an, um ein optimales Gleichgewicht zwischen Effizienz, Präzision und Investitionskosten zu erzielen.
Konfiguration einer Produktionslinie für Profilträger – Sonstige Ausführungen
Im beruflichen Umfeld Produktionslinie für Stützkanäle, müssen alle Prozesse reibungslos zusammenarbeiten. Das Stanzsystem und die Profiliermaschine können mit unterschiedlichen Geschwindigkeiten laufen. Um Geschwindigkeitsunterschiede zu verringern und die Produktionsstabilität zu verbessern, ist eine zusätzliche Materiallager- und Puffersystem kann zwischen der Stanzeinheit und der Profiliermaschine installiert werden.
Diese Konstruktion trägt dazu bei, die Bewegung der Spule zu kontrollieren, Spannungsschwankungen zu reduzieren und einen unterbrechungsfreien Produktionsablauf zu gewährleisten.
Lösung 1: Materialregal
A Materialregal ist eine einfache Puffervorrichtung, die eine bestimmte Menge an gestanztem Stahlband speichert, bevor dieses in die Profiliermaschine gelangt.
Vorteile:
- Einfacher Aufbau und einfache Montage
- Benötigt weniger Produktionsfläche
- Geringere Investitionskosten
- Geeignet für Standard-Produktionsanforderungen
Diese Lösung wird üblicherweise eingesetzt, wenn der Unterschied in der Produktionsgeschwindigkeit zwischen Stanzen und Umformen nicht groß ist.
Lösung 2: Schacht für die unterirdische Schleife
Ein Untergrund-Schleifengrube schafft einen größeren Materiallagerbereich unterhalb der Produktionslinie. Das Stahlband bildet innerhalb der Grube eine Schleife, wodurch die Stanzanlage und die Profiliermaschine unabhängiger voneinander arbeiten können.
Vorteile:
- Bessere Geschwindigkeitskoordination und Produktionsstabilität
- Reduziert die Materialspannung bei hohen Betriebsgeschwindigkeiten
- Geeignet für automatische und hochleistungsfähige Fertigungslinien für Strebenkanäle
Bei der Planung der unterirdischen Grube müssen jedoch die betrieblichen Gegebenheiten des Kunden berücksichtigt werden, darunter die Bodenkonstruktion, der verfügbare Platz und die Installationsanforderungen. A Sicherheitszaun und Schutzsystem sind ebenfalls erforderlich, um einen sicheren Betrieb im Bereich der Grube zu gewährleisten.
Für hohe Geschwindigkeiten Profiliermaschinen für Uni-Strut-Kanäle, kann ein richtig konzipiertes Puffersystem den Gesamtwirkungsgrad verbessern, Ausfallzeiten reduzieren und für einen stabileren automatisierten Produktionsprozess sorgen. Goalon Machinery kann auf der Grundlage Ihrer Produktionsgeschwindigkeit, der Stanzmethode und der Betriebsbedingungen das am besten geeignete Layout entwerfen.
Vollständig maßgeschneiderte Lösungen für die Profilwalzfertigung von Stützkanälen
Jeder Kunde hat andere Produktionsziele. Manche Hersteller statten ihre Produkte mit zusätzlichen Funktionen aus, Strebenkanal-Rollformmaschine für die Kennzeichnung, Rückverfolgbarkeit und Produktionssteuerung.
Zu den gängigen optionalen Erweiterungen gehören:
- Logo-Prägesystem zur dauerhaften Kennzeichnung der Marke auf der Oberfläche des Strebenkanals
- Tintenstrahldrucksystem Verwendung von schnell trocknender Tinte zum Drucken von Produktcodes, Chargennummern oder Produktionsinformationen
- Automatisches Stapelsystem um den serienmäßigen, nicht angetriebenen Auslauf-Tisch zu ersetzen und die Effizienz beim Materialtransport zu verbessern
Mit diesen Optionen lässt sich die Produktionslinie für Stützkanäle kann einen hohen Grad an Automatisierung und Produktionsvollständigkeit erreichen. Die beste Lösung richtet sich jedoch stets nach den tatsächlichen Anforderungen des Kunden. Goalon Machinery kombiniert langjährige Erfahrung im Bereich der Profilierung mit den Profilzeichnungen, Produktionszielen und Betriebsbedingungen jedes einzelnen Kunden, um die am besten geeignete Konfiguration der Produktionslinie zu optimieren.
FAQ
Brauche ich ein Materialregal oder eine unterirdische Schleifengrube?
Nicht jedes Projekt erfordert ein Puffersystem. Ein Materialregal eignet sich für die Serienfertigung mit moderaten Geschwindigkeitsanforderungen. Ein Untergrund-Schleifengrube sorgt für eine bessere Geschwindigkeitsabstimmung zwischen Stanzen und Umformen und eignet sich daher für automatische Hochgeschwindigkeits-Fertigungslinien. Die endgültige Entscheidung hängt von der Werksanordnung, dem verfügbaren Platz und den Sicherheitsanforderungen ab.
Welche Stanzverfahren gibt es für die Herstellung von Strebenkanälen?
Es stehen verschiedene Stanzlösungen zur Verfügung, darunter:
Servo-Zuführung + hydraulische Stanzmaschine
Stanzpressensystem
Vorstanzen vor dem Profilieren
Nachstanzen nach dem Profilieren
Walzenstanzsystem
Die Auswahl hängt vom Lochmuster, der Produktionsgeschwindigkeit, der Profildicke und der erforderlichen Flexibilität ab.
Welche Wandstärke kann eine Profilwalzmaschine für Stützkanäle herstellen?
Der übliche Dickenbereich liegt in der Regel bei etwa 1,5–3,0 mm. Für hochbelastbare Strebenprofile oder Sonderanwendungen kann die Maschine nach Prüfung der Profilzeichnung, der Coil-Spezifikationen und der erforderlichen Tragfähigkeit für dickere Werkstoffe ausgelegt werden.
Welche Stahlwerkstoffe können für die Herstellung von Strebenkanälen verwendet werden?
Die Maschine kann verschiedene Stahlsorten verarbeiten, darunter vorverzinkter Stahl, feuerverzinkter Stahl und Edelstahl. Die Wahl des geeigneten Materials hängt von der Einsatzumgebung ab, beispielsweise vom Innenausbau, von Außenkonstruktionen, von Chemieanlagen oder von maritimen Projekten.
Kann eine Profiliermaschine für Stützträger mehrere Größen herstellen?
Ja. Je nach Produktionsanforderungen gibt es verschiedene Lösungen. Eine Maschine kann Manueller Rollenwechsel, automatische Größenanpassung, oder Schnellwechsel-Kassetten-Werkzeugsysteme um mehrere Größen von Strebenkanälen herzustellen. Die beste Lösung hängt von der Anzahl der Profile, der Produktionshäufigkeit und dem Investitionsbudget ab.
Welche Abmessungen von Profilschienen können mit einer Profilschienen-Profiliermaschine hergestellt werden?
A Strebenkanal-Rollformmaschine kann so ausgelegt werden, dass gängige Größen wie beispielsweise 41 × 21 mm, 41 × 41 mm, 41 × 62 mm und 41 × 82 mm. Individuelle Abmessungen nach Kundenzeichnungen sind ebenfalls möglich, einschließlich unterschiedlicher Höhen, Breiten, Stärken und Kantenausführungen.