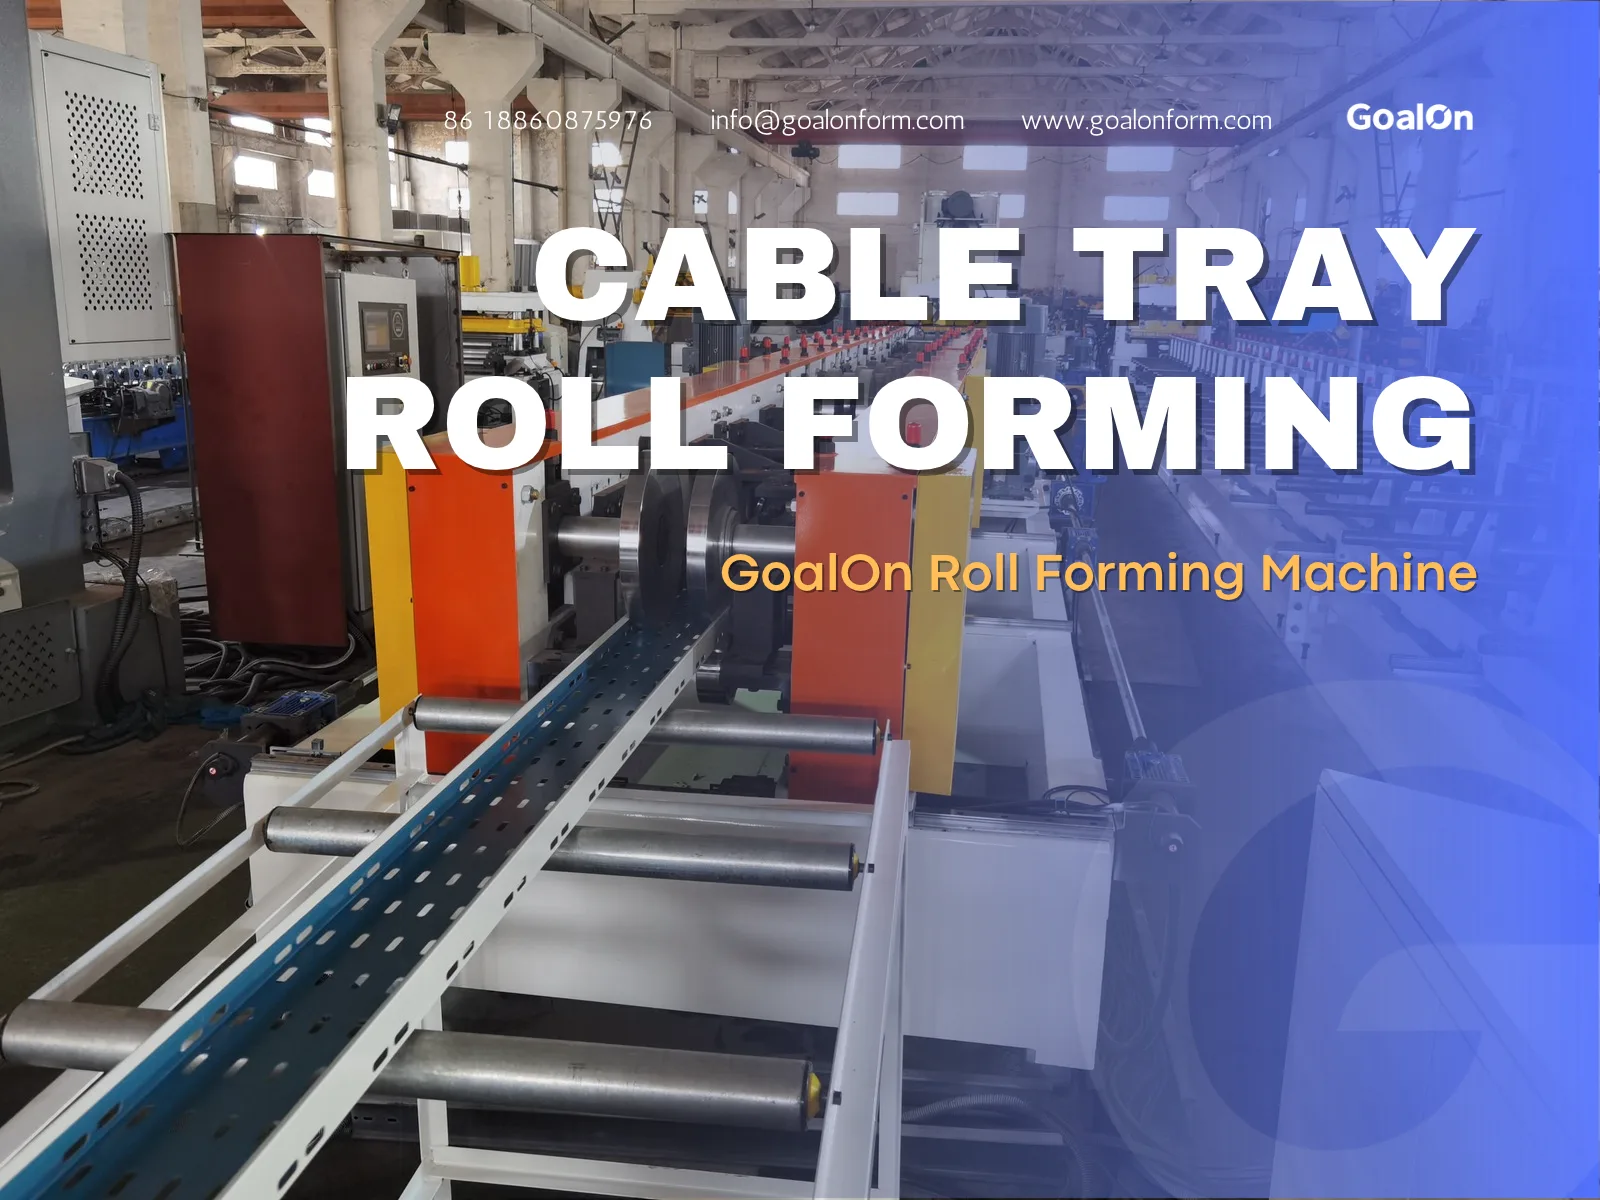
Lorsque les acheteurs évoquent une ligne de production de profilage, l'attention se porte principalement sur la profileuse elle-même. Dans la pratique, je constate souvent que les problèmes ne proviennent pas des rouleaux de profilage ni du système de découpe, mais de la toute première station de la ligne : le dérouleur de bobines d'acier.

Je considère le dérouleur comme la pierre angulaire de toute la ligne de profilage. Si l'alimentation en bobines est instable, aucune machine de profilage ne pourra compenser cela par la suite.
Le rôle réel d'un dérouleur de bobines d'acier dans une ligne de profilage
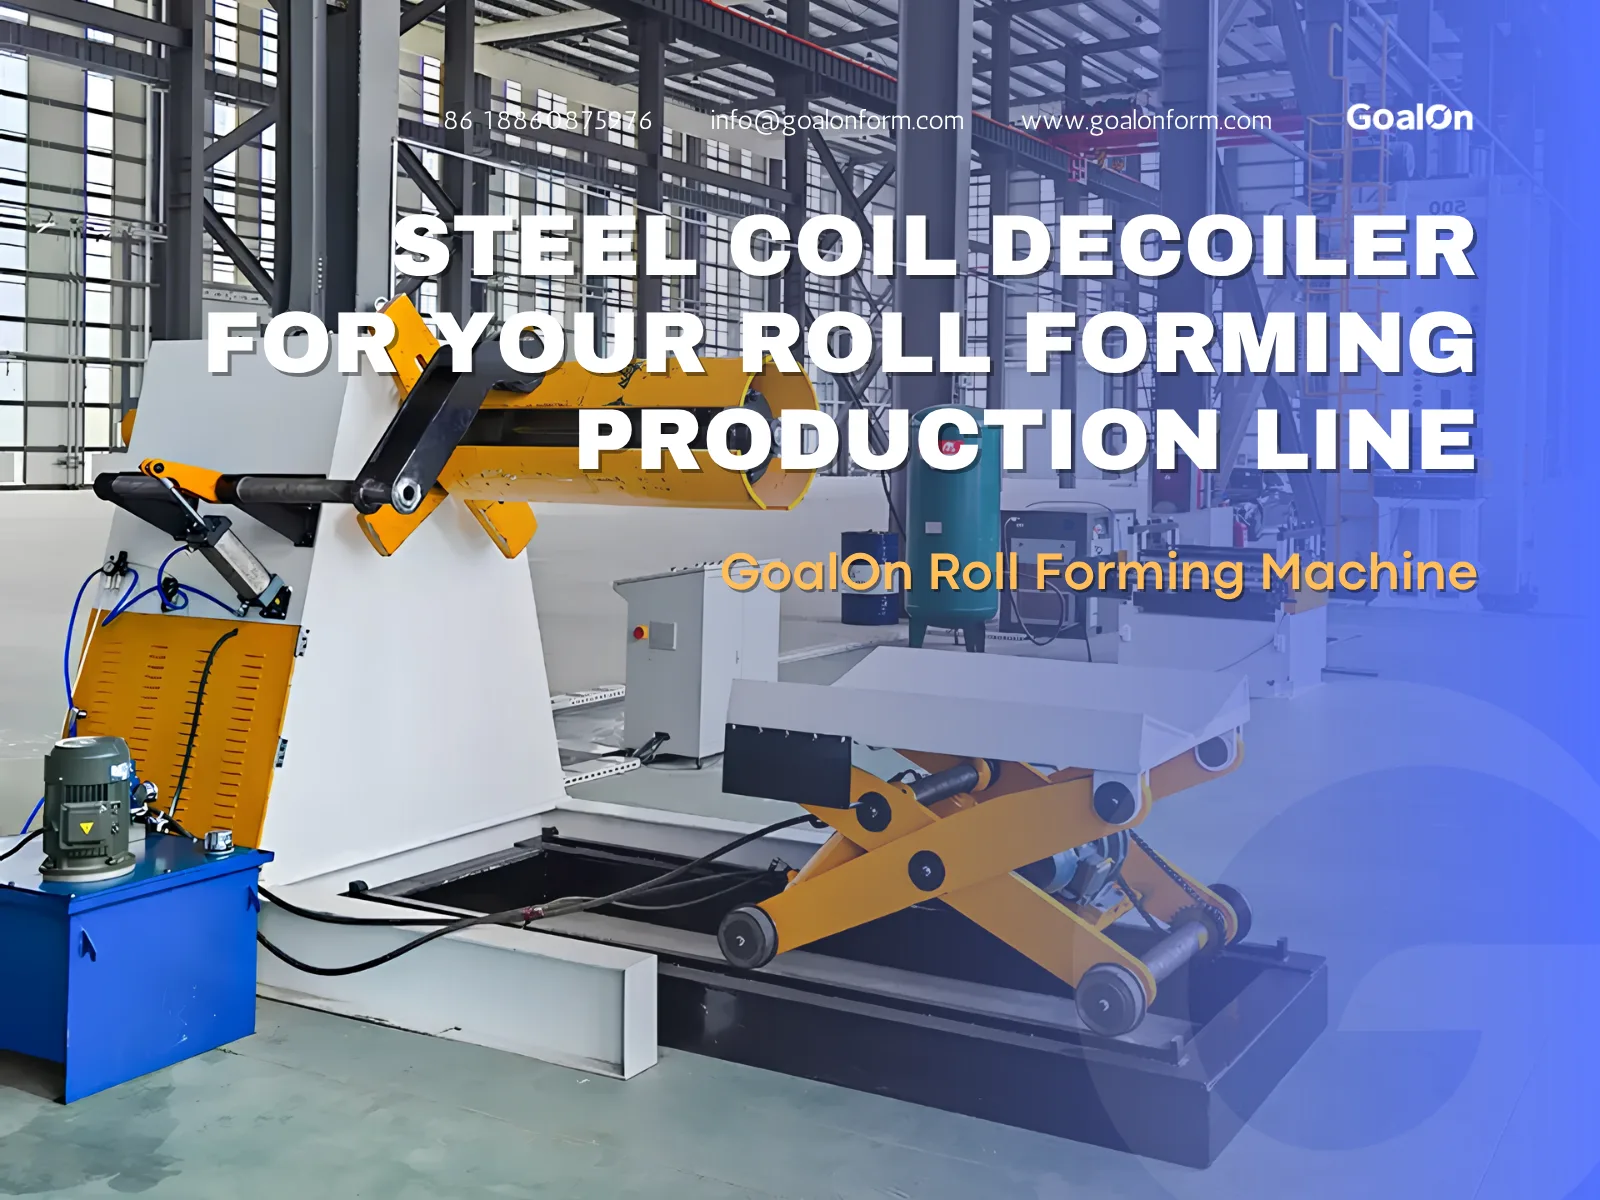
Un dérouleur de bobines d'acier n'est pas simplement un dispositif destiné à maintenir une bobine d'acier. Son véritable rôle consiste à dérouler le matériau de manière contrôlée, stable et sûre, et à acheminer la bande en douceur vers la section de guidage et de dressage.
Dans une ligne de production de profilage, le dérouleur a une incidence directe sur :
- Stabilité de l'alimentation
- Régularité de la tension de la bande
- Protection de surface de l'acier revêtu ou prélaqué
- Vitesse de la ligne et capacité de production en continu
- Sécurité de l'opérateur lors du chargement et du déroulement des bobines
J'ai déjà rencontré des cas où des clients se plaignaient de rayures sur le profilé, de déviations du matériau ou de dimensions de formage instables. Après inspection, il s'est avéré que la cause principale était une inertie excessive de la bobine, un mauvais contrôle du freinage ou une surcharge du dérouleur.
Le dérouleur, le système de guidage, la planeuse et la profileuse doivent fonctionner comme un seul et même système, et non comme des machines indépendantes.
Comment classer les dérouleurs de bobines d'acier : le point de vue d'un ingénieur
- En fonction de la capacité de charge (en tonnes) : pourquoi se contenter du “ juste nécessaire ” est souvent une erreur
Les dérouleurs de bobines d'acier sont généralement classés en fonction de leur capacité de charge : 3 T, 5 T, 7 T, 10 T, ainsi que des modèles plus lourds.
Dans les applications réelles de profilage, les différents profils nécessitent des poids de bobines différents :
- Les panneaux de toiture et de mur légers sont souvent fabriqués à partir de bobines de 3T ou 5T.
- Les pannes, les garde-corps et les profilés de structure nécessitent généralement une capacité de 5 à 10 tonnes.
- Les profilés lourds ou les bobines larges peuvent dépasser 10 tonnes.
Un facteur essentiel que de nombreux acheteurs négligent est la variation du diamètre extérieur des bobines. À mesure que le poids et le diamètre extérieur des bobines augmentent, l'inertie de rotation s'accroît considérablement. Si le dérouleur fonctionne à proximité de sa capacité maximale, le système de freinage, l'arbre principal et le mécanisme d'expansion sont soumis à des contraintes constantes.
Dans le cadre de mes projets, je recommande généralement de choisir un dérouleur offrant une marge de sécurité, plutôt que d'opter pour une capacité qui se limite au strict minimum requis. Cette approche améliore la stabilité à long terme et réduit les risques liés à la maintenance.
- Par type d'alimentation : adapter le dérouleur aux conditions réelles de production
D'un point de vue fonctionnel, les dérouleurs peuvent être classés en quatre grandes catégories.
Dérouleur manuel horizontal (non motorisé)
Ce type de système repose entièrement sur un déroulement passif. Il convient aux lignes de profilage à faible vitesse utilisant des matériaux minces et des bobines de petite taille. Je ne le recommande jamais pour une production à vitesse moyenne ou élevée.
Dérouleur manuel vertical (non motorisé)
La conception verticale permet de gagner de la place au sol, mais la stabilité de l'alimentation dépend toujours de la tension de la bande et de l'expérience de l'opérateur. Son utilisation reste limitée aux lignes simples à faible cadence.
Dérouleur motorisé
Un dérouleur motorisé assure une rotation contrôlée et une meilleure régularité d'alimentation. Il est adapté aux machines de profilage à vitesse moyenne et réduit les variations de tension par rapport aux modèles manuels.
Dérouleur hydraulique
Un dérouleur hydraulique garantit un déploiement stable, un freinage fiable et un déroulement en douceur, même sous une charge importante. Je recommande souvent cette solution pour :
- Lignes de profilage à grande vitesse
- Bobines d'acier épaisses ou larges
- Environnements de production en continu
Le système de freinage joue ici un rôle déterminant. Un mauvais contrôle du freinage entraîne un relâchement de la bande, des variations brusques de tension et des dommages à la surface, en particulier pour les bobines galvanisées ou prélaquées.
- Dérouleur à une tête ou à deux têtes : productivité contre investissement
Un dérouleur à tête unique reste le choix le plus courant pour les lignes de production standard de profilage. Il convient particulièrement lorsque la fréquence de changement de bobine est faible et que la vitesse de production reste modérée.
Un dérouleur à double tête permet de dérouler une bobine tandis que la suivante attend en position de veille. Cette conception réduit considérablement les temps d'arrêt lors des changements de bobines.
Je vois généralement des dérouleurs à double tête dans :
- Lignes de profilage à grande vitesse pour panneaux de toiture
- Lignes de production automatisées soumises à des objectifs de production stricts
Ce compromis implique un investissement initial plus élevé, un besoin d'espace accru et une gestion opérationnelle plus complexe. Lorsque le rendement quotidien est déterminant, le gain de productivité justifie le coût.
Équipements auxiliaires et de sécurité pour dérouleurs
- Chariot de chargement de bobines : une amélioration pratique au service de la sécurité et de l'efficacité
Un chariot de chargement des bobines aligne la bobine d'acier avec le mandrin du dérouleur et la met en place en douceur.
Pour les bobines de plus de 5 tonnes, je considère qu'un chariot de chargement est une nécessité pratique, et non un luxe. Il permet de :
- Réduit les risques liés à la manutention manuelle
- Améliore la précision du chargement des bobines
- Réduit le temps nécessaire au remplacement de la bobine
- Améliore la sécurité globale sur le lieu de travail
Dans le cadre de mes travaux de conception de systèmes, j'intègre généralement dès le départ le chariot de chargement dans le schéma d'agencement du dérouleur.
- Autres dispositifs auxiliaires courants
Des accessoires supplémentaires améliorent à la fois la sécurité et la fiabilité de l'alimentation :
- Bras de fixation pour empêcher le desserrage de la bobine
- Dispositifs anti-déroulement pour un déroulement contrôlé
- Dispositifs de sécurité et systèmes de protection de base
Ces éléments revêtent une importance encore plus grande dans la production par profilage en continu.
Comment choisir le dérouleur adapté à une ligne de profilage
Je ne choisis jamais un dérouleur en tant que machine autonome. Je l'évalue en tenant compte de l'ensemble de la ligne de profilage.
Parmi les éléments clés à prendre en compte, on peut citer :
- Vitesse et accélération d'une machine de profilage
- Plage d'épaisseurs, de largeurs et de diamètres intérieurs des bobines d'acier
- Futures évolutions telles que le poinçonnage ou l'empilage automatiques
- Configuration de l'atelier et niveau de compétence des opérateurs
Un dérouleur inadapté devient rapidement le goulot d'étranglement d'une chaîne de production par ailleurs bien conçue.
Erreurs courantes dans le choix des dérouleurs que je constate dans des projets concrets
Parmi les erreurs que je rencontre le plus souvent, on peut citer :
- Choisir la plus petite capacité pour réduire les coûts initiaux
- Sans tenir compte du diamètre extérieur et de l'inertie du ressort
- Utilisation de dérouleurs non motorisés sur des lignes à grande vitesse
- Sous-estimation des exigences en matière de freinage et de contrôle de la tension
- Planifier l'automatisation future sans tenir compte de la compatibilité des dérouleurs
Chaque erreur entraîne une efficacité réduite, une qualité de formage instable, un risque accru pour la sécurité ou des mises à niveau coûteuses.
Paramètres techniques clés à vérifier avant l'achat
Avant de passer commande, je vérifie toujours les détails techniques suivants :
- Poids maximal de la bobine
- Plage de diamètres intérieurs des bobines
- Diamètre extérieur maximal de la bobine
- Plage de largeurs de bandes admissibles
- Type de motorisation et système de freinage
- Méthode d'expansion (manuelle ou hydraulique)
- Méthode de remplacement des bobines et rendement
- Compatibilité avec le chariot de chargement des bobines
- Intégration à la ligne de production complète de profilage
Cette liste de contrôle permet d'éviter la plupart des erreurs de sélection dès le début du processus.
Conclusion : pourquoi le dérouleur mérite qu'on s'y intéresse de près
Le dérouleur de bobines d'acier marque le point de départ de toute ligne de production de profilés. Un dérouleur bien choisi améliore la stabilité de l'alimentation, protège les surfaces des matériaux, renforce la sécurité et contribue à l'efficacité de la production à long terme.
Lorsque les acheteurs considèrent le dérouleur comme un élément central du système plutôt que comme un simple accessoire, l'ensemble de la ligne de profilage fonctionne mieux. C'est le conseil que je donne toujours aux clients qui envisagent d'investir dans des machines de profilage destinées à une production à grande échelle.