एक ऐसे व्यक्ति के रूप में जिसने वर्षों तक कोल्ड रोल फॉर्मिंग मशीनों को डिजाइन करने, संचालित करने और सोर्स करने में समय बिताया है, मैंने प्रत्यक्ष रूप से देखा है कि बीच का चुनाव काटने के लिए रुकें और फ्लाइंग कट किसी उत्पादन लाइन को बना या बिगाड़ सकता है।.
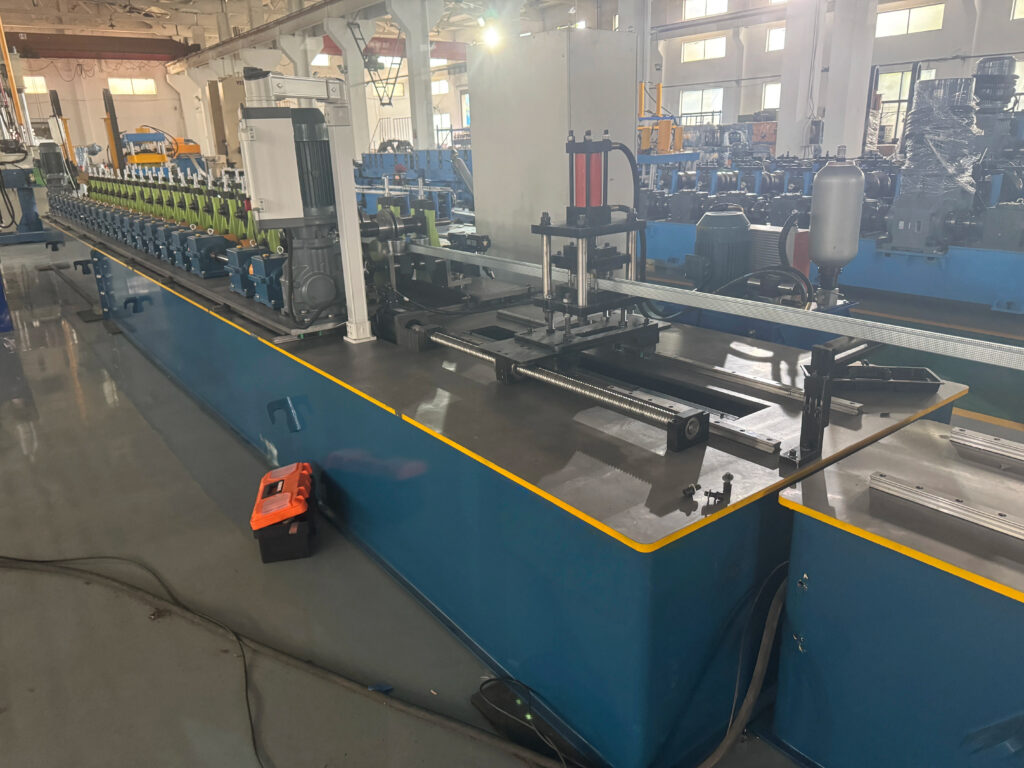
निर्माण कंपनियों, धातु प्रोफ़ाइल निर्माताओं और मशीन व्यापारियों के लिए इन कटिंग विधियों को समझना दक्षता, सटीकता और निवेश पर प्रतिफल में सुधार के लिए अत्यंत महत्वपूर्ण है। इस पोस्ट में, मैं दोनों कटिंग प्रकारों का विस्तृत विश्लेषण करूंगा, उनके फायदे और नुकसान की तुलना करूंगा, और रोल फॉर्मिंग मशीन की खरीद के लिए सर्वोत्तम विकल्प चुनने में आपकी सहायता हेतु व्यावहारिक मार्गदर्शन साझा करूंगा।.
1. स्टॉप-टू-कट और फ्लाइंग कट का परिचय
स्टॉप-टू-कट (STC) रोल फॉर्मिंग लाइन पर धातु प्रोफाइल काटने की पारंपरिक विधि है। मशीन प्रोफाइल को निरंतर बनाती है, फिर लाइन को क्षणिक रूप से रोकती है जबकि यांत्रिक या हाइड्रोलिक शीयर सामग्री को इच्छित लंबाई में काटता है। यह विधि सरल, विश्वसनीय है और मध्यम गति पर मानक प्रोफाइल बनाने वाली लाइनों के लिए अच्छी तरह काम करती है।.
दूसरी ओर, फ्लाइंग कट (FC), जिसे निरंतर कट भी कहा जाता है, रोल फॉर्मिंग लाइन को बिना रुके चलाने की अनुमति देता है। कटिंग तंत्र चलती प्रोफ़ाइल के साथ समन्वयित होता है, जिससे सामग्री गति में ही काटी जाती है। फ्लाइंग कट सिस्टम अधिक जटिल होते हैं, लेकिन ये उत्पादन गति को विशेष रूप से उच्च-मात्रा वाले संचालन में नाटकीय रूप से बढ़ा सकते हैं।.
इंजीनियरिंग के दृष्टिकोण से, अंतर केवल काटने की क्रिया में ही नहीं है, बल्कि पूरे रोल फॉर्मिंग मशीन—डिकोइलर से लेकर एग्जिट टेबल तक—में सामग्री प्रवाह, समकालिकता और सुरक्षा को कैसे संभाला जाता है, इसमें भी है।.
- उद्योग के अनुसार अनुप्रयोग:
- स्टॉप-टू-कट का उपयोग धातु छत पैनल उत्पादन, CZU पर्लिन लाइनों और दरवाज़े/खिड़की फ्रेम प्रोफाइल में व्यापक रूप से किया जाता है, जहाँ सटीकता महत्वपूर्ण होती है और लाइन की गति मध्यम होती है।.
- फ्लाइंग कट उच्च-गति वाली रूफ पैनल रोल फॉर्मिंग मशीनों, भारी-भरकम C/Z पर्लिन और धातु शेल्विंग प्रोफाइल के लिए आदर्श है, जहाँ उत्पादन क्षमता को अधिकतम करना आवश्यक है।.
इन कटिंग विधियों को समझना आपकी उत्पादन आवश्यकताओं के अनुरूप उच्च-गुणवत्ता वाली रोल फॉर्मिंग मशीन चुनने का पहला कदम है।.
2. विस्तृत तुलना: स्टॉप-टू-कट बनाम फ्लाइंग कट
निर्णय को आसान बनाने के लिए, मैंने अपने इंजीनियरिंग और खरीद अनुभव से प्रमुख अंतरों का सारांश प्रस्तुत किया है:
| विशेषता | स्टॉप-टू-कट (एसटीसी) | फ्लाइंग कट (एफसी) |
| रेखा गति | मध्यम; आमतौर पर 5–15 मीटर प्रति मिनट | उच्च; प्रोफ़ाइल और सामग्री के आधार पर 30 मी/मिनट से अधिक हो सकता है। |
| कटिंग सटीकता | उच्च; स्थिर कटाई के कारण न्यूनतम सामग्री विकृति | थोड़ा कम; सटीक समकालन की आवश्यकता होती है, लेकिन आधुनिक प्रणालियाँ ±1 मिमी की सटीकता बनाए रखती हैं। |
| उपयुक्त सामग्री की मोटाई | 0.5–3.0 मिमी सामान्य; मजबूत कतरन के साथ मोटी सामग्री संभव | आमतौर पर 0.5–2.5 मिमी; बहुत मोटी प्लेटें गति कम कर सकती हैं। |
| प्रोफ़ाइल प्रकार | मानक प्रोफ़ाइल; सरल आकृतियाँ | जटिल या लंबे प्रोफाइल; रूफ पैनलों, पर्लिन और बॉक्स बीम का निरंतर उत्पादन कर सकते हैं। |
| यांत्रिक जटिलता | निम्न; रखरखाव और समस्या निवारण में आसान | उच्च; सटीक सर्वो या हाइड्रोलिक समकालिकता और कुशल ऑपरेटरों की आवश्यकता होती है। |
| प्रारंभिक निवेश | निचला; सरल कटिंग स्टेशन | उच्च; सटीक कटिंग मॉड्यूल, उन्नत नियंत्रण प्रणाली |
| रखरखाव आवश्यकताएँ | कम; कम चलने वाले हिस्से और समकालिकता की आवश्यकताएँ | उच्च; नियमित कैलिब्रेशन और निगरानी की आवश्यकता होती है। |
| सुरक्षा | सुरक्षित; मशीन कटने के दौरान रुक जाती है। | उच्च जोखिम; चलती धारों के लिए उन्नत सुरक्षा उपायों और सेंसरों की आवश्यकता होती है। |
| लचीलापन | सीमित; बार-बार लंबाई बदलने से दक्षता कम हो सकती है। | उच्च; लाइन को रोके बिना विभिन्न लंबाइयों में काट सकता है |
| के लिए अनुशंसित | छोटी से मध्यम उत्पादन, मध्यम लाइन गति | उच्च-आयतन उत्पादन, लंबी निरंतर प्रोफाइलें, उच्च-गति वाली छत पैनल लाइनें |
मेरे अनुभव से, कई धातु प्रोफ़ाइल निर्माता उच्च-गति लाइनों के लिए गलती से स्टॉप-टू-कट चुनने पर उत्पादन में बोतलनेक का सामना करना पड़ता है। इसके विपरीत, फ्लाइंग कट लाइनों के लिए सावधानीपूर्वक डिज़ाइन और ऑपरेटर प्रशिक्षण की आवश्यकता होती है, लेकिन सही ढंग से लागू होने पर ये बेजोड़ उत्पादकता प्रदान करती हैं।.
3. ग्राहक निर्णय मार्गदर्शिका: कौन सा कटिंग तरीका आपकी ज़रूरतों के लिए उपयुक्त है?
रोल फॉर्मिंग मशीन चुनते समय, मैं हमेशा अपने ग्राहकों को इन चार कारकों पर विचार करने की सलाह देता हूँ:
- उत्पादन मात्रा:
- यदि आपका संयंत्र विभिन्न प्रोफ़ाइल लंबाइयों के साथ मध्यम मात्रा में उत्पादन करता है, तो स्टॉप-टू-कट लागत-प्रभावी और विश्वसनीय है।.
- उच्च-मात्रा वाले संचालन, विशेष रूप से रूफ पैनल रोल फॉर्मिंग मशीनों के लिए, फ्लाइंग कट थ्रूपुट को अधिकतम करता है।.
- प्रोफ़ाइल की लंबाई और जटिलता:
- छोटे और मानक-लंबाई वाले प्रोफाइल स्टॉप-टू-कट की सादगी से लाभान्वित होते हैं।.
- लंबे, निरंतर प्रोफ़ाइल या लाइनें, जो धातु की शेल्विंग, बॉक्स बीम या पर्लिन बनाती हैं, फ्लाइंग कट से दक्षता प्राप्त करती हैं।.
- सामग्री की मोटाई और प्रकार:
- मोटे गैल्वनाइज्ड स्टील या हेवी-ड्यूटी पर्लिन आमतौर पर शियर स्ट्रेंथ के कारण स्टॉप-टू-कट के साथ बेहतर काम करते हैं।.
- पतले स्टील, एल्यूमीनियम या कंपोजिट पैनलों को फ्लाइंग कट का उपयोग करके गति में सटीक रूप से काटा जा सकता है।.
- बजट और आरओआई:
- स्टॉप-टू-कट मशीनों की प्रारंभिक लागत और रखरखाव की मांग कम होती है।.
- फ्लाइंग कट के लिए अधिक निवेश की आवश्यकता होती है, लेकिन यह उच्च-गति उत्पादन और कम श्रम में लाभदायक होता है।.
मशीन के चयन को अपनी परिचालन आवश्यकताओं के अनुरूप करके, आप डाउनटाइम कम करते हैं, उत्पाद की गुणवत्ता में सुधार करते हैं, और निवेश पर प्रतिफल को गति देते हैं।.
4. इंजीनियर की अंतर्दृष्टि और व्यावहारिक सुझाव
इंजीनियरिंग के दृष्टिकोण से, कई व्यावहारिक विचार एक बड़ा अंतर ला सकते हैं:
- सामान्य त्रुटियों से बचें: सिंक्रोनाइज़ेशन के लिए डिज़ाइन नहीं की गई लाइन पर फ्लाइंग कट स्थापित करना या अत्यधिक मोटे सामग्रियों के साथ इसका उपयोग करने से कट में अशुद्धियाँ और मशीनरी को क्षति हो सकती है।.
- सुरक्षा पहले: फ्लाइंग कट के लिए उचित सुरक्षा गार्ड, सेंसर और आपातकालीन स्टॉप आवश्यक हैं। मैं हमेशा ऑपरेटर प्रशिक्षण पर अतिरिक्त ध्यान देने की सलाह देता हूँ।.
- रखरखाव महत्वपूर्ण है: उड़ते हुए कट सर्वो सिस्टम का नियमित कैलिब्रेशन सटीकता सुनिश्चित करता है और डाउनटाइम को रोकता है। स्टॉप-टू-कट के लिए हस्तक्षेप कम बार करना पड़ता है, लेकिन फिर भी शीयर ब्लेड का निरीक्षण आवश्यक होता है।.
- लाइन लेआउट को अनुकूलित करें: फ्लाइंग कट तब सबसे अच्छा काम करता है जब डीकोइलर, स्ट्रेटनर और फॉर्मिंग स्टेशन पूरी तरह समन्वित हों। स्टॉप-टू-कट लाइनें अक्सर सरल लेआउट का उपयोग कर सकती हैं, जिससे फर्श की जगह बचती है।.
- प्रतिबद्ध होने से पहले परीक्षण करें: मैं हमेशा इच्छित मशीन पर नमूना प्रोफाइल चलाता हूँ ताकि यह सुनिश्चित हो सके कि कटिंग गति, सटीकता और सामग्री प्रबंधन अपेक्षाओं पर खरे उतरते हैं।.
ये अंतर्दृष्टियाँ अक्सर खरीदारों का महत्वपूर्ण समय और धन बचाती हैं। एक अच्छी तरह से चुना गया कटिंग तरीका केवल एक विशेषता नहीं है—यह आपकी कोल्ड रोल फॉर्मिंग मशीन लाइन की दक्षता, गुणवत्ता और लाभप्रदता को परिभाषित करता है।.
अंतिम विचार
स्टॉप-टू-कट और फ्लाइंग कट के बीच चयन करना केवल एक तकनीकी निर्णय नहीं है—यह सीधे उत्पादन गति, उत्पाद की गुणवत्ता और दीर्घकालिक ROI को प्रभावित करता है। छोटे से मध्यम आकार की लाइनों के लिए, काटने के लिए रुकें विश्वसनीयता और सरलता प्रदान करता है। उच्च-मात्रा, उच्च-गति उत्पादन के लिए, फ्लाइंग कट बेजोड़ दक्षता और लचीलापन प्रदान करता है।.
यदि आप एक चाहते हैं उच्च-गुणवत्ता वाली रोल फॉर्मिंग मशीन आपकी उत्पादन आवश्यकताओं के अनुरूप तैयार किया गया, मैं आपकी सामग्री के प्रकार, प्रोफ़ाइल की लंबाई और थ्रूपुट लक्ष्यों को ध्यान में रखते हुए दोनों विकल्पों का सावधानीपूर्वक मूल्यांकन करने की सलाह देता हूँ। पर गोलान मशीनरी, मैंने दुनिया भर के निर्माताओं को लागत और प्रदर्शन दोनों को अनुकूलित करने वाली रोल फॉर्मिंग मशीनों का चयन और विन्यास करने में मदद की है।.
सही कटिंग विधि का चयन यह सुनिश्चित करता है कि आपकी धातु प्रोफ़ाइल उत्पादन लाइन सुचारू, सुरक्षित और लाभदायक रूप से चले—एक तकनीकी विकल्प को प्रतिस्पर्धात्मक लाभ में बदलते हुए।.