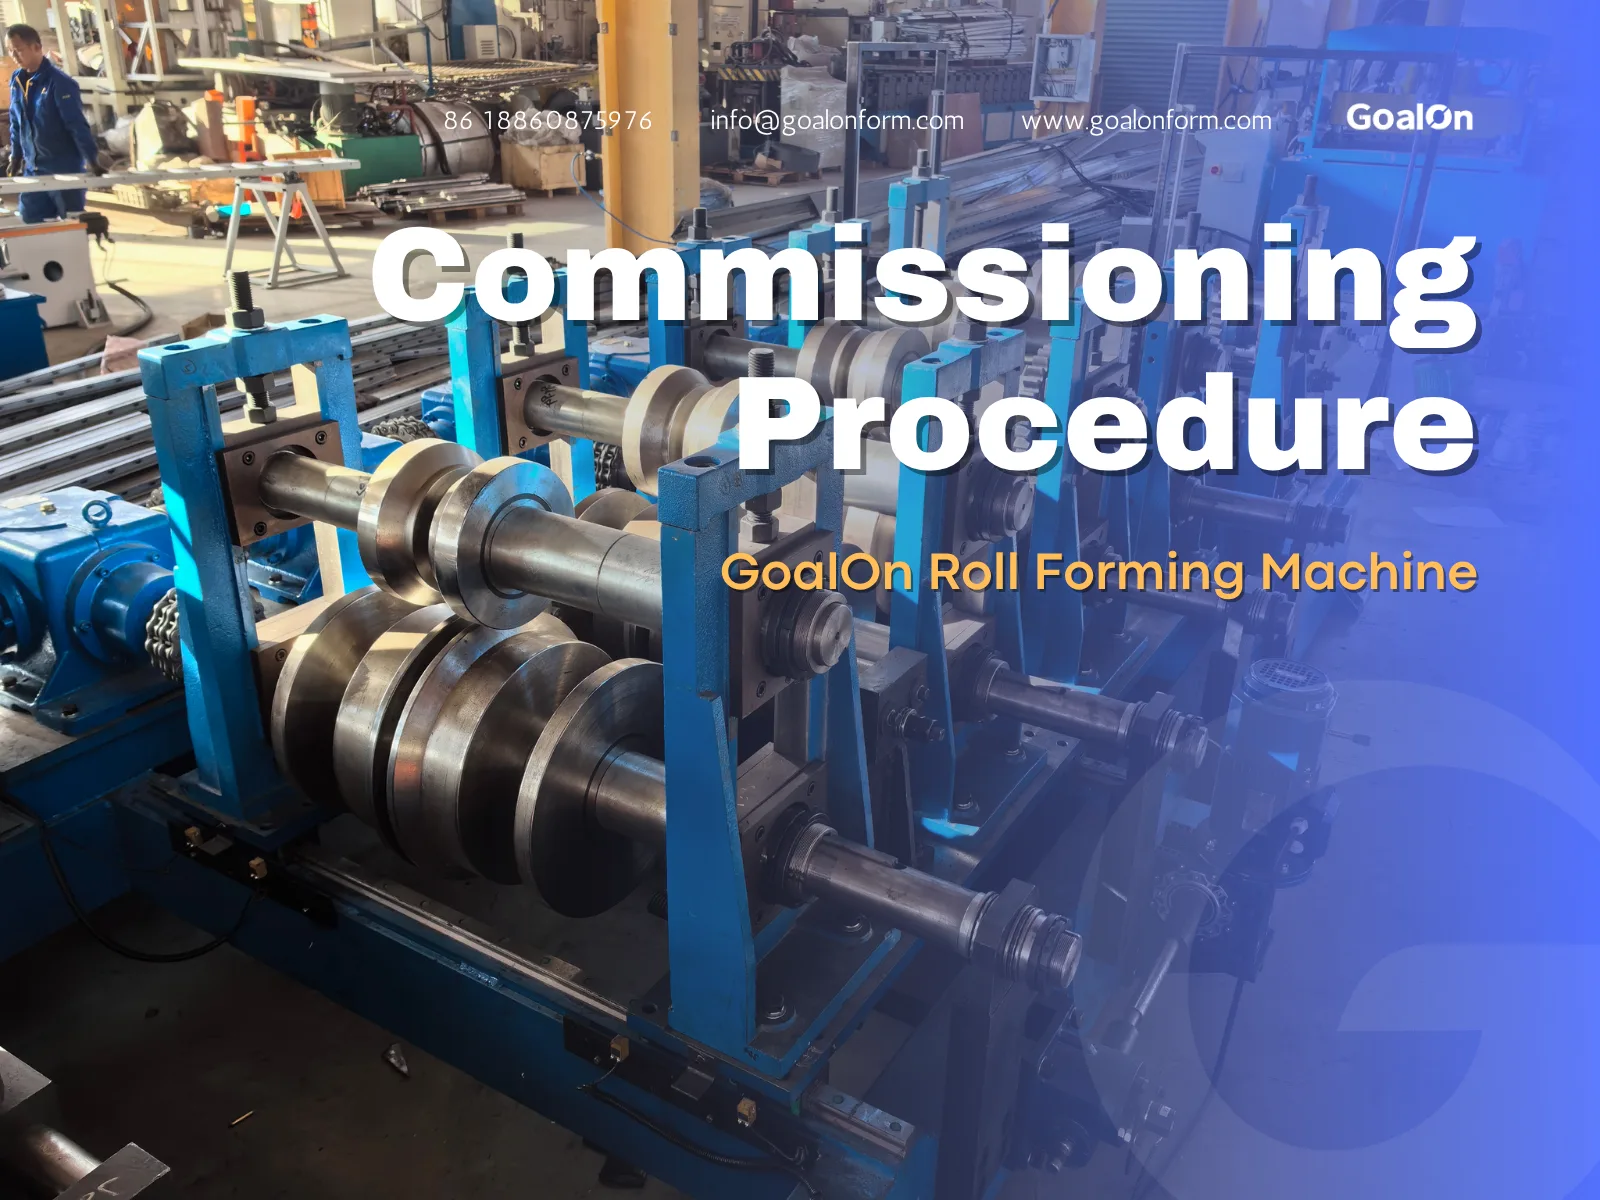
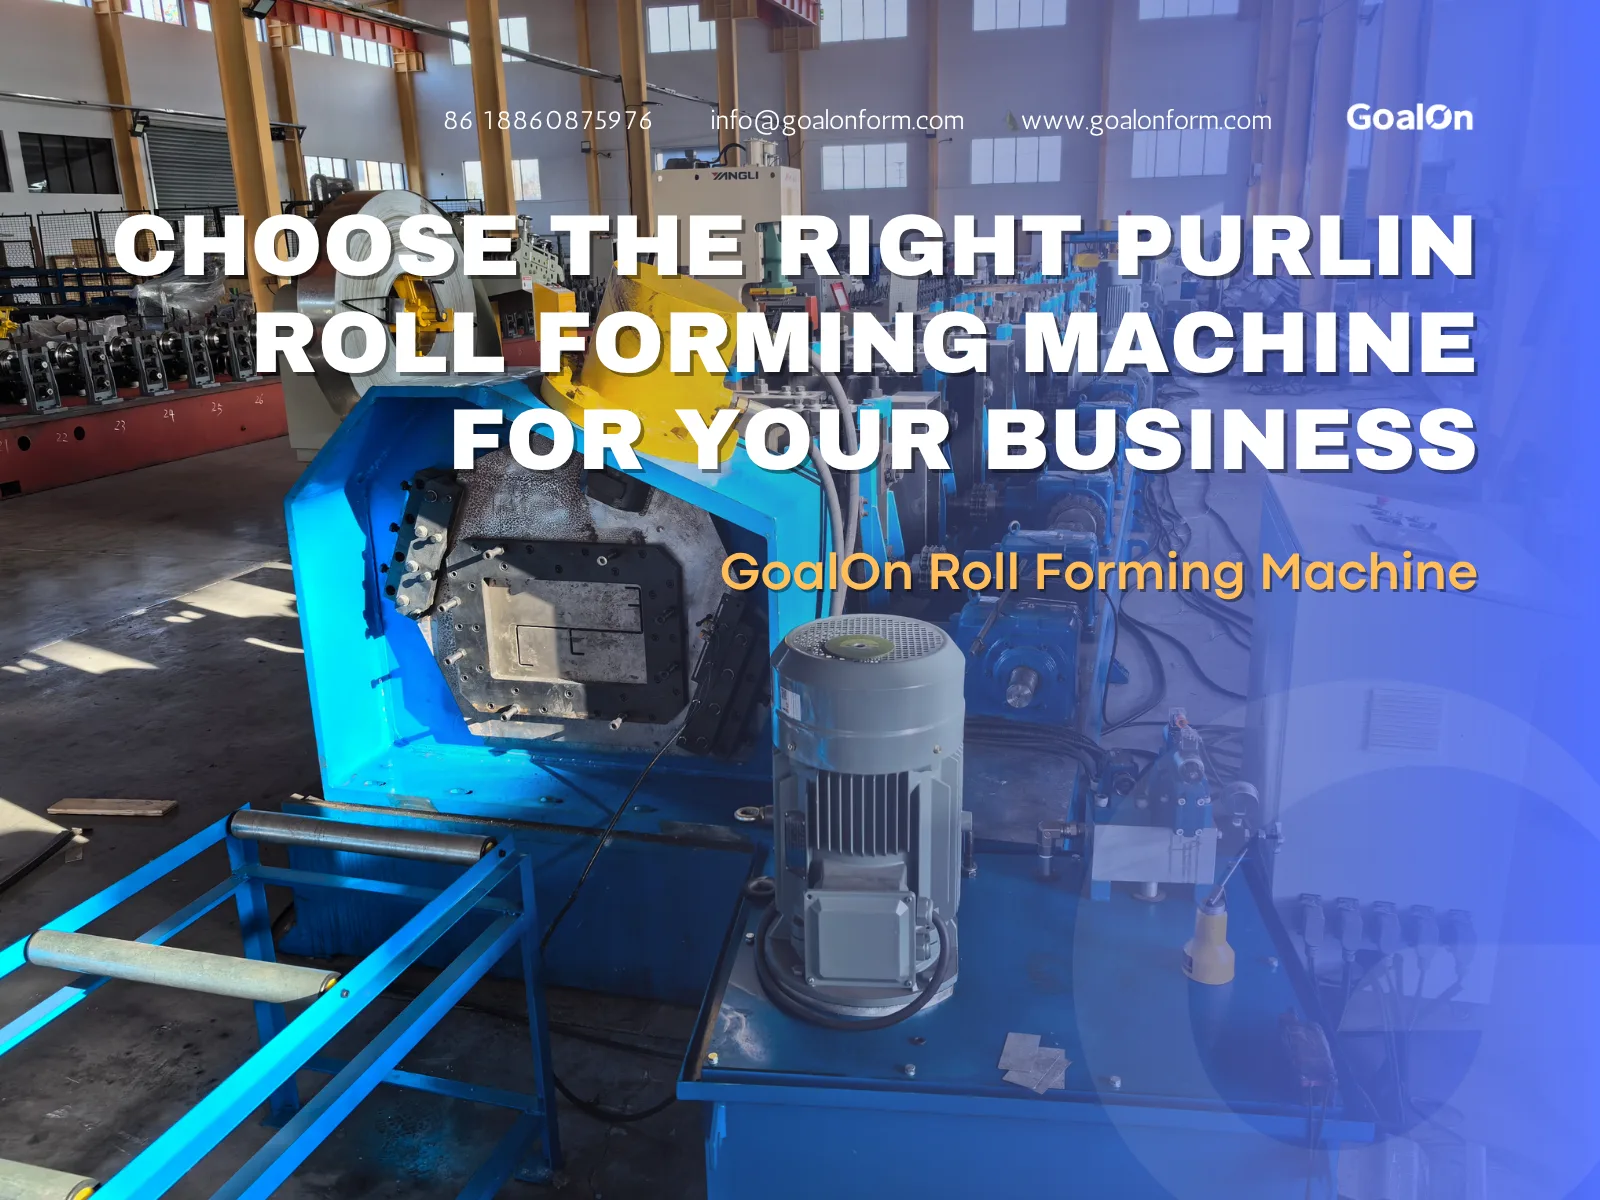
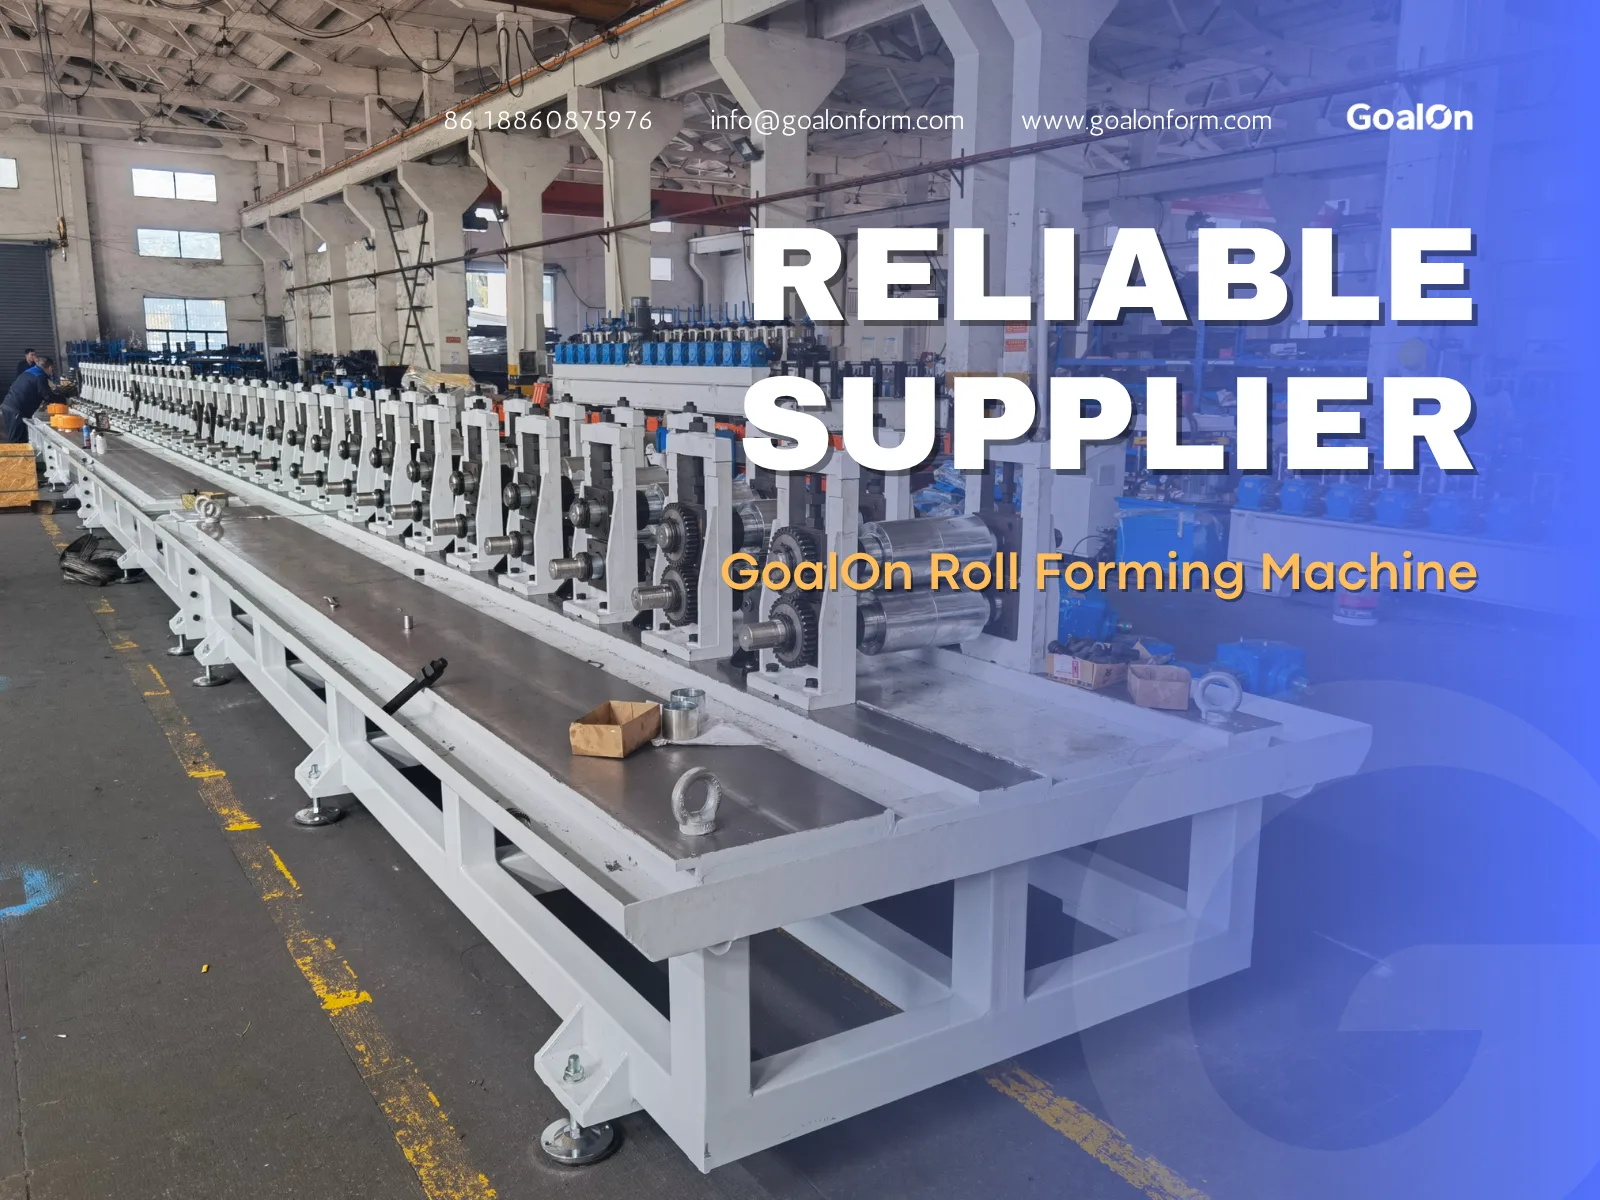
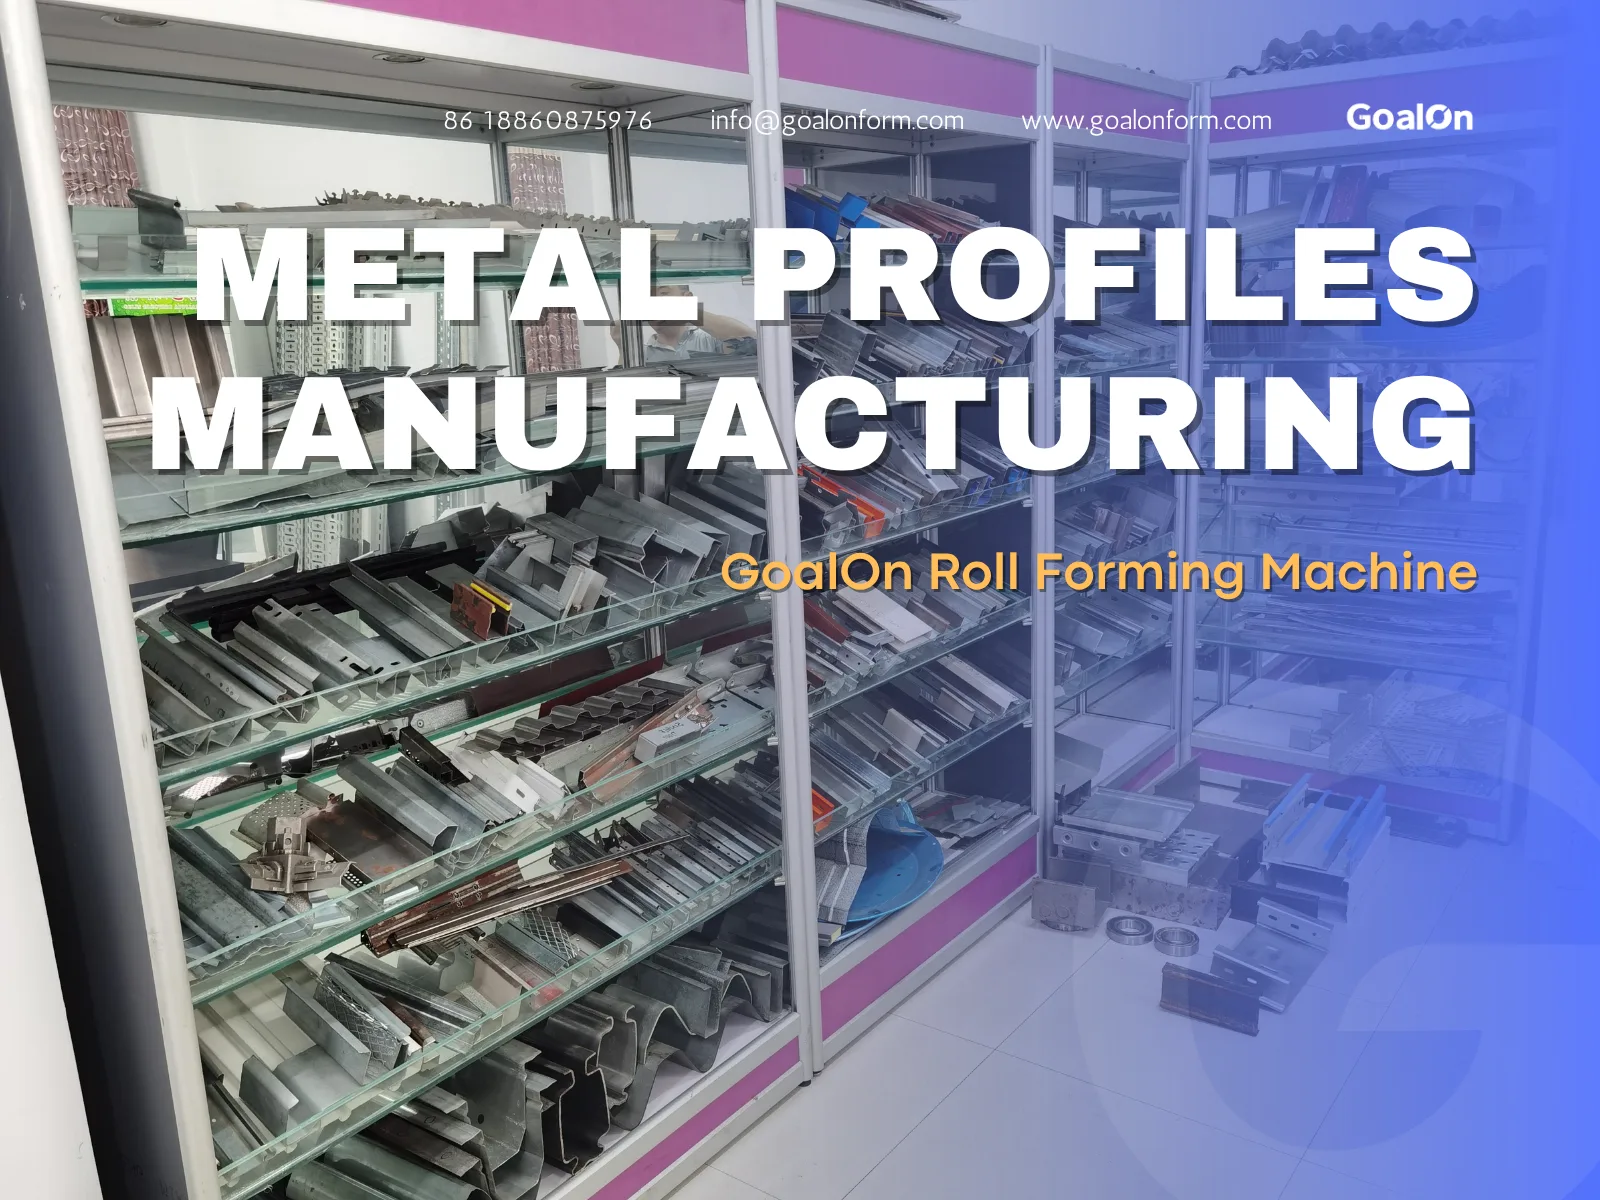
आधुनिक स्टील प्रसंस्करण और निर्माण में, रोल फॉर्मिंग सतत धातु प्रोफाइल उत्पादन के लिए सबसे कुशल और स्केलेबल तरीकों में से एक बन गई है। हालांकि, सभी रोल फॉर्मिंग सिस्टम समान नहीं होते। उद्योग में सबसे महत्वपूर्ण अंतरों में से एक के बीच है ओपन-प्रोफ़ाइल रोल फॉर्मिंग और क्लोज्ड-प्रोफ़ाइल रोल फॉर्मिंग. उत्पादन समाधान चुनते समय निर्माण कंपनियों, धातु प्रोफ़ाइल निर्माताओं और मशीन व्यापारियों के लिए इस अंतर को समझना आवश्यक है।.
व्यावहारिक इंजीनियरिंग और उपकरण चयन के दृष्टिकोण से, इन दोनों फॉर्मिंग दृष्टिकोणों में से किसी एक का चयन उत्पादन दक्षता, टूलिंग जटिलता, उत्पाद सटीकता और बाद की प्रक्रिया आवश्यकताओं को सीधे प्रभावित करता है। यह लेख संरचित, तकनीकी और अनुप्रयोग-उन्मुख तरीके से इन अंतरों को समझाता है, ताकि आप वास्तविक औद्योगिक परिदृश्यों के लिए बेहतर निर्णय ले सकें।.

1. ओपन-प्रोफ़ाइल रोल फॉर्मिंग क्या है?
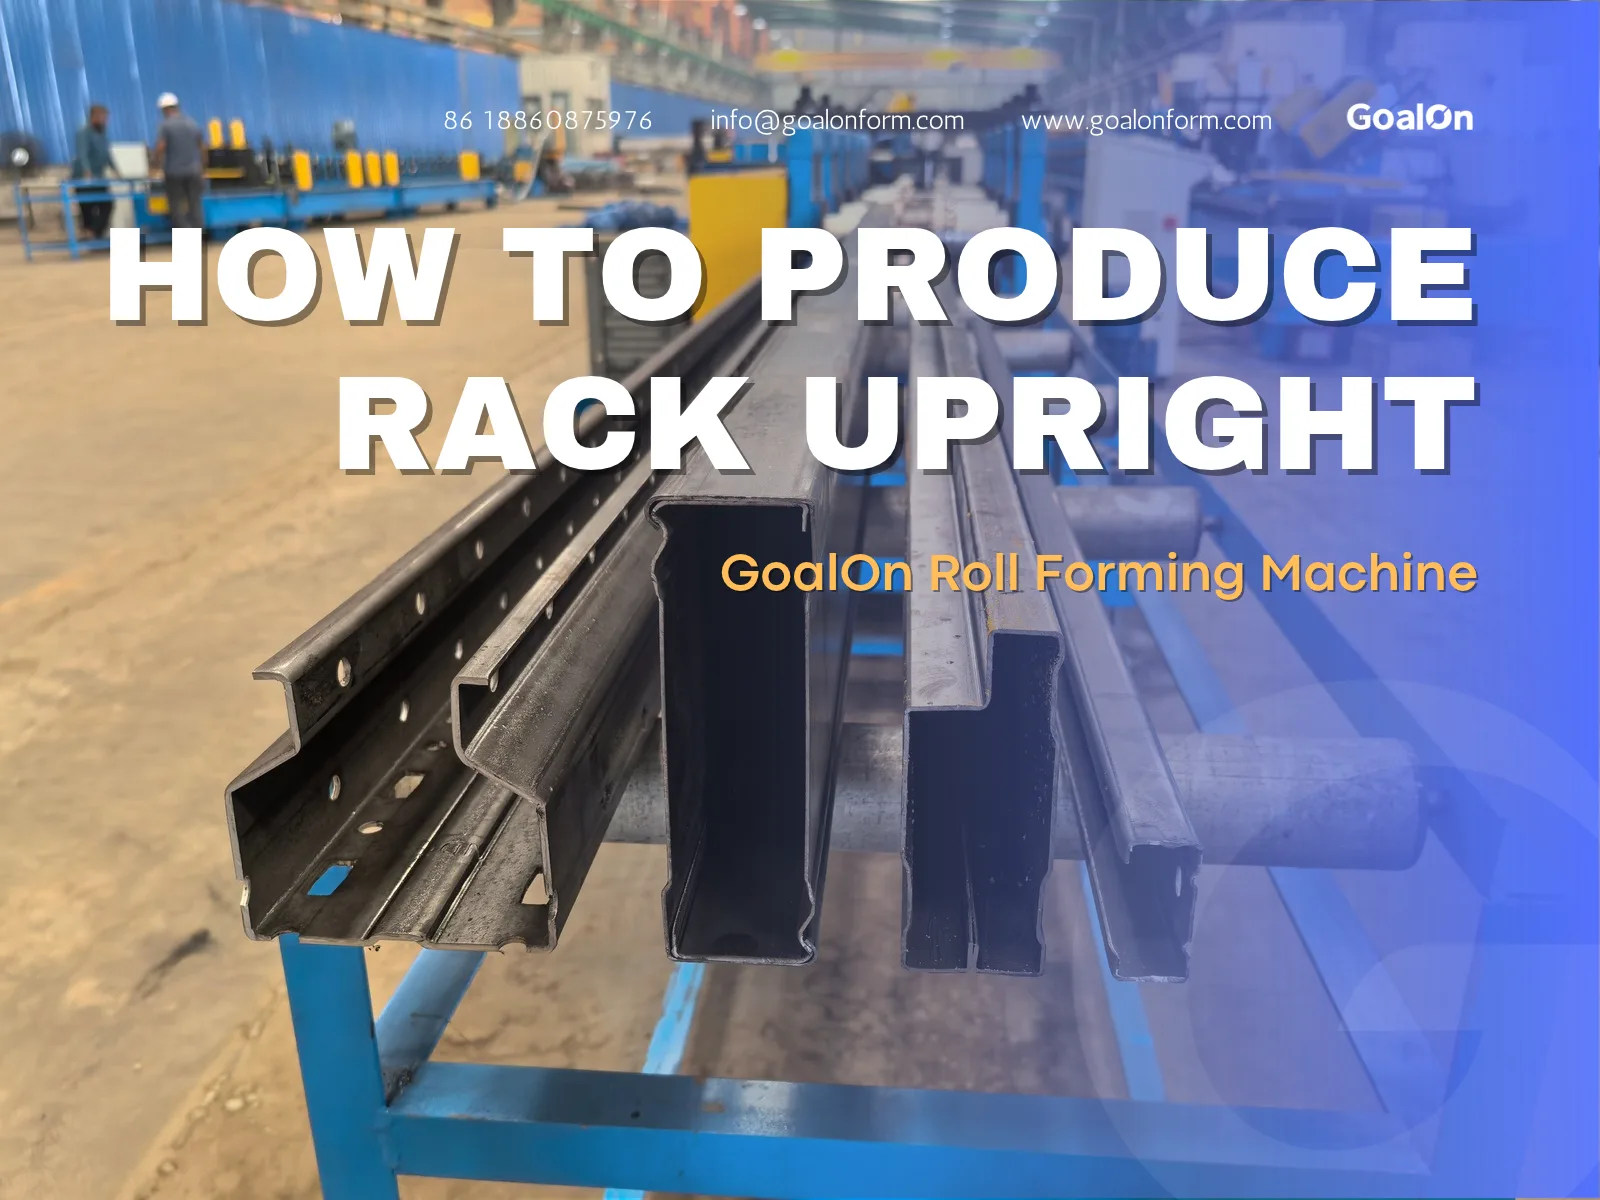
ओपन-प्रोफ़ाइल रोल फॉर्मिंग यह एक उत्पादन प्रक्रिया को संदर्भित करता है जिसमें धातु की पट्टी को एक ऐसे आकार में ढाला जाता है जो बनने के बाद कम से कम एक तरफ से खुला रहता है। सामान्य उदाहरणों में सी चैनल, यू चैनल, जेड पर्लिन, कोण और निर्माण तथा औद्योगिक ढाँचों में उपयोग होने वाले विभिन्न संरचनात्मक समर्थन शामिल हैं।.
मुख्य विशेषता यह है कि प्रोफ़ाइल पूरी तरह से बंद आकार नहीं बनाती है। इसका मतलब है कि पट्टी के किनारे सुलभ हैं, और क्रॉस-सेक्शन को सीम लॉकिंग, वेल्डिंग या इंटरलॉकिंग तंत्रों की आवश्यकता के बिना बनाया जा सकता है।.
यांत्रिक दृष्टिकोण से, खुली प्रोफाइल को डिजाइन और उत्पादन करना आसान होता है क्योंकि:
- स्ट्रिप को क्रमिक रोल स्टैंड्स के माध्यम से क्रमबद्ध रूप से आकार दिया जा सकता है।
- पोस्ट-फॉर्मिंग क्लोजर या जोड़ने की कोई आवश्यकता नहीं।
- बंद संरचनाओं की तुलना में टूलिंग अपेक्षाकृत सरल है।
इंजीनियरिंग की भाषा में, खुली प्रोफ़ाइलें नियंत्रित विकृति पर बहुत अधिक निर्भर करती हैं, जहाँ रोल पास डिज़ाइन अत्यधिक तनाव संकेंद्रण या किनारों में दरार के बिना क्रमिक मोड़ सुनिश्चित करता है।.
2. क्लोज्ड-प्रोफ़ाइल रोल फॉर्मिंग क्या है?
बंद-प्रोफ़ाइल रोल फॉर्मिंग पूरी तरह से बंद या लगभग बंद क्रॉस-सेक्शन जैसे आयताकार ट्यूब, वर्गाकार खोखले सेक्शन (SHS), वृत्ताकार पाइप, और बॉक्स बीम का उत्पादन करता है।.
खुले प्रोफाइलों के विपरीत, बंद खंडों में सामग्री के किनारों को आकार देने के दौरान या बाद में जोड़ना आवश्यक होता है। इससे अतिरिक्त तकनीकी जटिलता उत्पन्न होती है, क्योंकि सिस्टम को संरेखण, किनारों का मिलान, और कभी-कभी वेल्डिंग या यांत्रिक लॉकिंग सुनिश्चित करनी होती है।.
क्लोज्ड-प्रोफ़ाइल उत्पादन में उपयोग की जाने वाली सामान्य विधियाँ हैं:
- खुले खंडों का पूर्व-निर्माण और उसके बाद बंद स्टैंड्स
- उच्च-आवृत्ति वेल्डिंग वाली ट्यूब मिलें
- यांत्रिक सीम लॉकिंग प्रणालियाँ
- सटीक किनारा नियंत्रण के साथ अंतर्संयोजित आकार निर्माण
क्लोज्ड-प्रोफ़ाइल उत्पादन में सबसे महत्वपूर्ण इंजीनियरिंग चुनौती किनारों की सटीकता बनाए रखना है। यहां तक कि मामूली विस्थापन भी खराब सीम गुणवत्ता, आयामी विचलन या संरचनात्मक कमजोरी जैसी दोषों का कारण बन सकता है।.
कई मामलों में, वेल्ड सीम की अखंडता बंद-प्रोफ़ाइल उत्पादों के लिए निर्णायक गुणवत्ता कारक बन जाता है।.
3. दोनों प्रणालियों के बीच मूल संरचनात्मक अंतर
खुले और बंद प्रोफ़ाइल रोल फॉर्मिंग के बीच मूलभूत अंतर ज्यामिति और सामग्री प्रवाह व्यवहार में निहित है।.
ओपन-प्रोफ़ाइल प्रणालियों में:
- पट्टा धीरे-धीरे मोड़ा और आकार दिया जाता है।
- तनाव वितरण अपेक्षाकृत पूर्वानुमेय है।
- एज बॉन्डिंग की कोई आवश्यकता नहीं
बंद-प्रोफ़ाइल प्रणालियों में:
- पट्टा एक पूरी तरह से बंद आकृति की ओर अभिसरित होना चाहिए।
- किनारे का नियंत्रण महत्वपूर्ण हो जाता है।
- अंतिम आकार देने के चरणों के दौरान अतिरिक्त बल की आवश्यकता होती है।
एक और प्रमुख अंतर मशीन आर्किटेक्चर है। ओपन-प्रोफाइल लाइनें आमतौर पर मानक रोल फॉर्मिंग स्टेशनों का उपयोग करती हैं, जिन्हें रैखिक क्रम में व्यवस्थित किया जाता है। क्लोज्ड-प्रोफाइल सिस्टम अक्सर अधिक जटिल विन्यासों की आवश्यकता होती है, जिनमें शामिल हैं:
- सख्त सहनशीलता नियंत्रण वाले साइड गाइड सिस्टम
- उच्च-सटीकता वाले फॉर्मिंग स्टैंड्स
- वेल्डिंग या लॉकिंग इकाइयाँ
- पश्चात्-आकार कैलिब्रेशन इकाइयाँ
यह बंद-प्रोफ़ाइल लाइनों को यांत्रिक डिजाइन और परिचालन नियंत्रण दोनों में स्वाभाविक रूप से अधिक जटिल बनाता है।.
4. टूलिंग डिजाइन और इंजीनियरिंग जटिलता
टूलिंग रोल फॉर्मिंग सिस्टम में लागत और प्रदर्शन के सबसे महत्वपूर्ण कारकों में से एक है।.
खुले प्रोफाइल के लिए, टूलिंग डिज़ाइन यह अपेक्षाकृत सरल है। प्रत्येक रोल स्टेशन क्रमिक मोड़न करता है, और कमीशनिंग के दौरान समायोजन करना आसान होता है। उपकरणों की घिसावट भी कम होती है क्योंकि तनाव अधिक समान रूप से वितरित होता है।.
हालाँकि, बंद प्रोफाइल के लिए टूलिंग को निम्नलिखित बातों का ध्यान रखना चाहिए:
- किनारों के संरेखण की सटीकता
- सामग्री स्प्रिंगबैक मुआवजा
- बंद होने के दौरान आंतरिक तनाव संतुलन
- सीम निर्माण या वेल्डिंग स्थिरता
सहिष्णुता आवश्यकताएँ काफी सख्त हैं। रोल गैप या संरेखण में थोड़ी सी भी विचलन प्रोफ़ाइल को सही ढंग से बंद करने में विफलता का कारण बन सकती है।.
परिणामस्वरूप, क्लोज्ड-प्रोफाइल टूलिंग आमतौर पर अधिक महंगी होती है और इसके डिजाइन तथा कमीशनिंग के दौरान अधिक अनुभवी इंजीनियरिंग इनपुट की आवश्यकता होती है।.
5. उत्पादन प्रक्रिया के अंतर
खुले और बंद प्रोफाइल का उत्पादन प्रवाह काफी भिन्न होता है।.
खुला प्रोफ़ाइल उत्पादन प्रवाह:
अनकोइलिंग → लेवलिंग → पंचिंग (वैकल्पिक) → रोल फॉर्मिंग → कटिंग → डिस्चार्ज
निजी उत्पादन प्रवाह:
अनकोइलिंग → समतलीकरण → किनारा मार्गदर्शन → पूर्व-आकार देना → समापन आकार देना → वेल्डिंग या लॉकिंग (यदि आवश्यक हो) → कैलिब्रेशन → काटना → निर्वहन
क्लोज्ड-प्रोफ़ाइल उत्पादन में अतिरिक्त चरण निम्नलिखित हैं:
- उच्च मशीन निवेश
- लंबा सेटअप समय
- अधिक रखरखाव आवश्यकताएँ
हालाँकि, ये भवन के फ्रेम, भंडारण प्रणालियाँ और परिवहन संरचनाएँ जैसे महत्वपूर्ण अनुप्रयोगों में उपयोग होने वाले उच्च-मजबूती वाले संरचनात्मक उत्पादों के उत्पादन को भी सक्षम करते हैं।.
6. उद्योग में अनुप्रयोग के अंतर
खुले और बंद प्रोफाइल के बीच चयन मुख्य रूप से अनुप्रयोग की आवश्यकताओं द्वारा निर्धारित होता है।.
ओपन प्रोफाइल आमतौर पर इनके लिए उपयोग किए जाते हैं:
- हल्के स्टील फ्रेमिंग सिस्टम
- छत के पर्लिन (C, Z, U आकार)
- दीवार स्टड और ड्राईवॉल सिस्टम
- सौर माउंटिंग संरचनाएँ
- केबल ट्रे और समर्थन प्रणालियाँ
ये अनुप्रयोग स्थापना में आसानी, लागत-कुशलता और लचीलेपन को प्राथमिकता देते हैं।.
क्लोज्ड प्रोफाइल आमतौर पर इनके लिए उपयोग किए जाते हैं:
- संरचनात्मक स्टील निर्माण
- गोदाम रैक सिस्टम (बॉक्स बीम)
- ऑटोमोटिव संरचनात्मक घटक
- मशीनरी के फ्रेम
- उच्च-भार वास्तुशिल्प ढाँचे
यहाँ प्राथमिकता है उच्च संरचनात्मक मजबूती, बंकन प्रतिरोध, और भार वहन क्षमता।.
बंद खंड मोड़ने और घुमाने वाली शक्तियों का प्रतिरोध करने में उत्कृष्ट प्रदर्शन करते हैं, इसलिए इन्हें भारी-भरकम इंजीनियरिंग अनुप्रयोगों में प्राथमिकता दी जाती है।.
7. दृढ़ता, प्रदर्शन, और संरचनात्मक व्यवहार
सबसे महत्वपूर्ण तकनीकी अंतरों में से एक संरचनात्मक प्रदर्शन है।.
बंद प्रोफाइल में काफी अधिक:
- घूर्णी कठोरता
- भार वितरण दक्षता
- बकलिंग प्रतिरोध
यह इसलिए है क्योंकि बंद ज्यामिति खंड के सभी किनारों पर तनाव वितरित करती है, जिससे कमजोर बिंदु कम हो जाते हैं।.
दूसरी ओर, खुले प्रोफाइल अधिक लचीले होते हैं और भार के तहत विकृत करना आसान होता है। हालांकि, वे द्वितीयक संरचनात्मक प्रणालियों के लिए अत्यधिक कुशल होते हैं, जहाँ अत्यधिक भार प्रतिरोध की आवश्यकता नहीं होती।.
यांत्रिकी अभियांत्रिकी के दृष्टिकोण से, बंद ज्यामिति की उपस्थिति मौलिक रूप से बदल देती है। जड़त्व क्षण, जो सीधे संरचनात्मक प्रदर्शन को प्रभावित करता है।.
8. निर्माण लागत और दक्षता की तुलना
उत्पादन के दृष्टिकोण से, ओपन-प्रोफाइल रोल फॉर्मिंग सामान्यतः:
- तेज़
- कम महँगा
- रखरखाव में आसान
- छोटे बैच उत्पादन के लिए अधिक अनुकूलनीय
क्लोज्ड-प्रोफ़ाइल सिस्टम हैं:
- प्रारंभिक निवेश में अधिक महंगा
- सेटअप और समायोजन में धीमा
- ऑपरेटर कौशल की अधिक मांग
- रखरखाव जटिलता में अधिक
हालाँकि, अपनी संरचनात्मक कार्यक्षमता और उच्च-स्तरीय निर्माण प्रणालियों में उपयोग के कारण बंद प्रोफाइल अधिक बाजार मूल्य प्राप्त कर सकते हैं।.
निर्माताओं के लिए, निर्णय अक्सर उत्पादन लागत और उत्पाद के मूल्य के बीच संतुलन बनाने पर निर्भर करता है।.
9. गुणवत्ता नियंत्रण चुनौतियाँ
दोनों प्रणालियों के बीच गुणवत्ता नियंत्रण की आवश्यकताएँ काफी भिन्न हैं।.
खुले प्रोफाइलों के लिए, निरीक्षण निम्नलिखित पर केंद्रित होता है:
- आयामी सटीकता
- सतही फिनिश
- छिद्र स्थिति सटीकता (यदि पंचिंग शामिल है)
बंद प्रोफाइल के लिए अतिरिक्त गुणवत्ता जांच में शामिल हैं:
- सिलाई संरेखण की एकरूपता
- वेल्डिंग की मजबूती (यदि लागू हो)
- अनुप्रस्थ सममिति
- आंतरिक तनाव वितरण
क्लोज्ड-प्रोफाइल सिस्टमों में आमतौर पर अधिक उन्नत इनलाइन निगरानी प्रणालियों की आवश्यकता होती है क्योंकि दोष बनने के बाद उनका पता लगाना अधिक कठिन होता है।.
10. अपने उत्पादन के लिए सही सिस्टम कैसे चुनें
ओपन-प्रोफ़ाइल और क्लोज्ड-प्रोफ़ाइल रोल फॉर्मिंग के बीच चयन कई प्रमुख कारकों पर निर्भर करता है:
- उत्पाद का प्रकार और अंतिम अनुप्रयोग
- आवश्यक संरचनात्मक मजबूती
- बजट और निवेश क्षमता
- उत्पादन मात्रा
- ऑपरेटर कौशल स्तर
यदि आपका ध्यान लचीले निर्माण घटकों और लागत-कुशल उत्पादन पर है, तो ओपन-प्रोफ़ाइल सिस्टम आमतौर पर सबसे अच्छा विकल्प होते हैं।.
यदि आपके लक्षित बाजार में संरचनात्मक इंजीनियरिंग, गोदाम प्रणालियाँ या भार वहन करने वाले घटक शामिल हैं, तो क्लोज्ड-प्रोफ़ाइल प्रणालियाँ दीर्घकालिक रूप से काफी अधिक मूल्य प्रदान करती हैं।.
कई उन्नत कारखानों में, विभिन्न उत्पाद श्रृंखलाओं को कवर करने के लिए दोनों प्रणालियों का एक साथ उपयोग किया जाता है।.
निष्कर्ष
खुले और बंद सेक्शन रोल फॉर्मिंग में अंतर केवल आकार का नहीं है—यह दो पूरी तरह से अलग इंजीनियरिंग दर्शनों को दर्शाता है।.
ओपन-प्रोफ़ाइल सिस्टम सरलता, गति और लागत दक्षता को प्राथमिकता देते हैं, जिससे ये हल्के निर्माण घटकों के लिए आदर्श होते हैं। क्लोज्ड-प्रोफ़ाइल सिस्टम संरचनात्मक मजबूती, सटीकता और भार वहन क्षमता पर ध्यान केंद्रित करते हैं, लेकिन इन्हें अधिक उन्नत मशीनरी और कड़े प्रक्रिया नियंत्रण की आवश्यकता होती है।.
निर्माण कंपनियों, निर्माताओं और मशीन व्यापारियों के लिए इस अंतर को समझना सूचित निवेश निर्णय लेने के लिए महत्वपूर्ण है। सही प्रणाली का चयन सीधे उत्पादन दक्षता, उत्पाद की प्रतिस्पर्धात्मकता और दीर्घकालिक लाभप्रदता को प्रभावित करता है।.
आधुनिक धातु निर्माण उद्योगों में, सबसे सफल निर्माता वे होते हैं जो यह स्पष्ट रूप से समझते हैं कि प्रत्येक तकनीक का उपयोग कहाँ करना है—और अधिकतम औद्योगिक मूल्य के लिए दोनों का अनुकूलन कैसे करना है।.