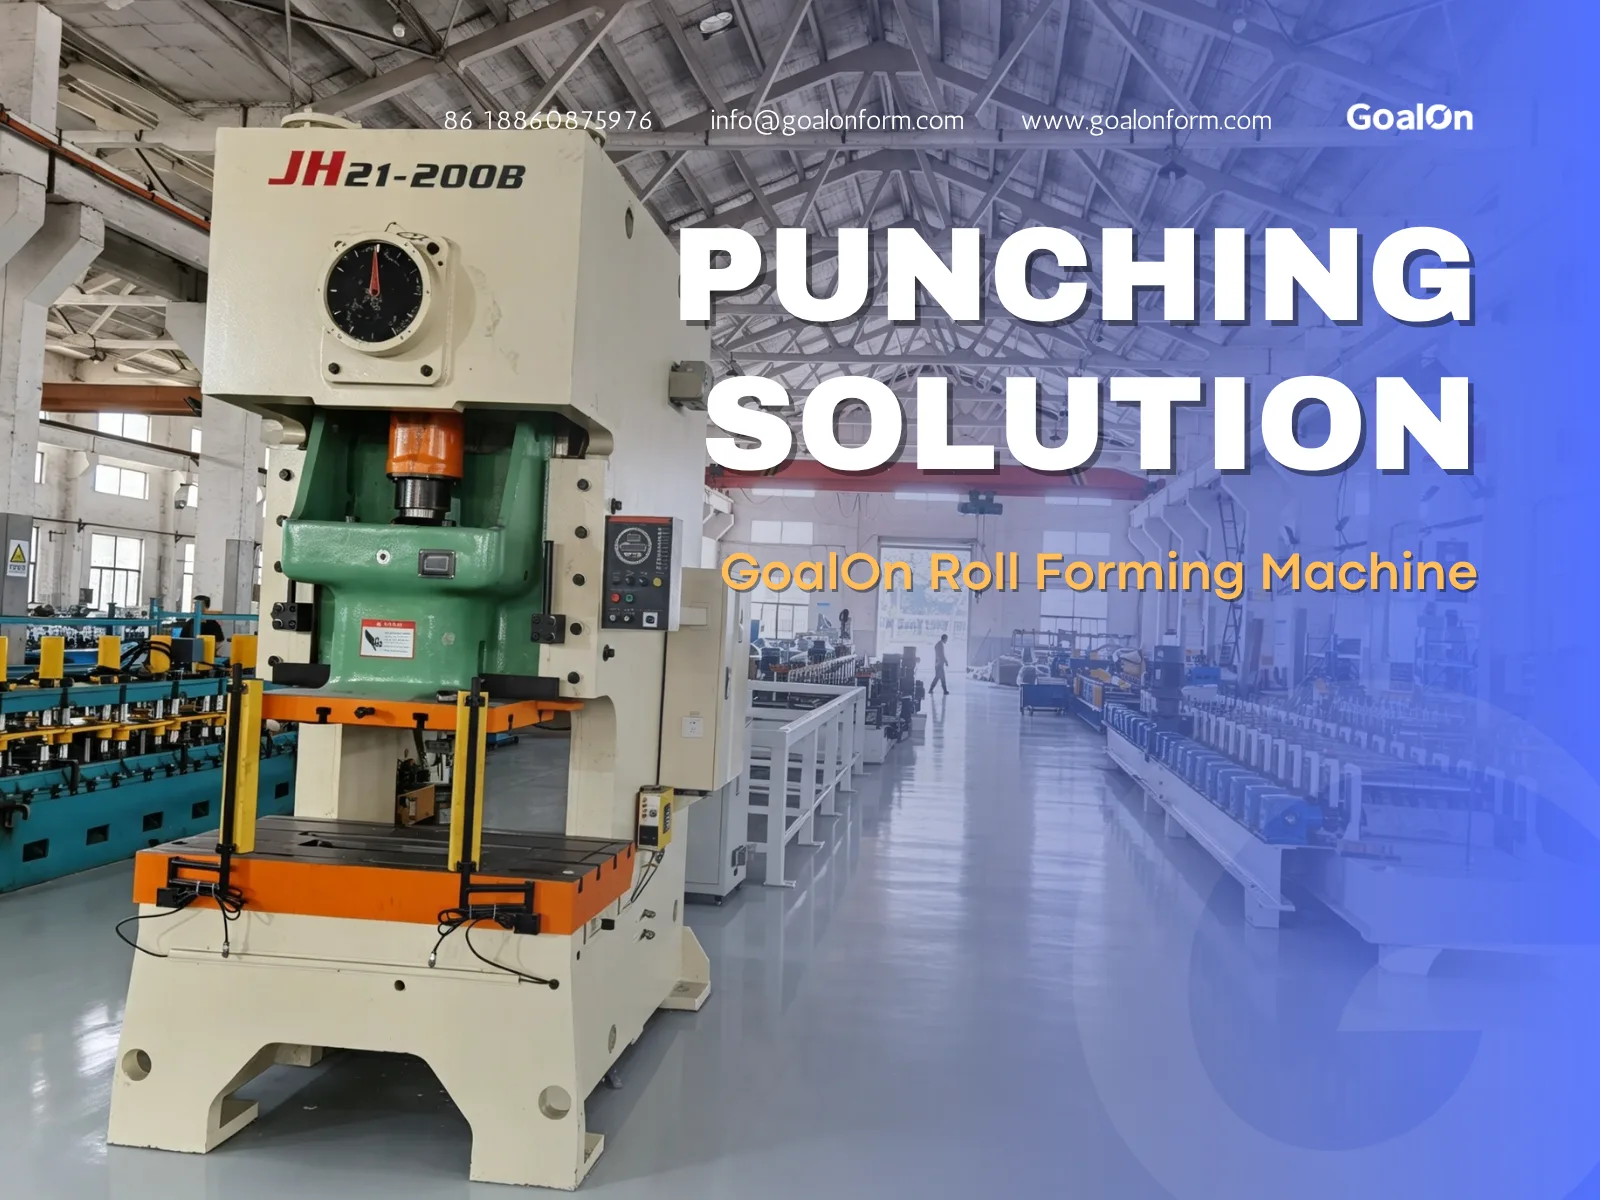
La integración de orificios, ranuras o muescas en línea en las líneas automatizadas de perfilado reduce considerablemente los costes de mano de obra y los tiempos de ciclo. La selección de un diseño optimizado solución de punzonado para máquinas perfiladoras Estos ajustes garantizan la precisión, evitan la deformación del material y previenen costosas paradas de la línea de producción.
Como ingenieros con amplia experiencia en máquinas perfiladoras, hemos elaborado esta guía técnica para ayudar a los directores de fábrica a elegir entre Punzonado previo frente a punzonado posterior en el perfilado, selecciona «alta velocidad» sistema de punzonado con matriz móvil para el perfilado en continuo instalaciones y configuración herramientas a medida para el punzonado en perfiladoras.
En esta guía, analizaremos “Soluciones de punzonado para máquinas perfiladoras: métodos, herramientas y buenas prácticas de integración”. Explicaremos cuáles son las mejores formas de punzonar metal. Analizaremos diferentes máquinas y herramientas. Por último, compartiremos consejos para que tu fábrica funcione sin problemas.
1. Sincronización del golpe: antes, durante y después del golpe
A la hora de planificar tu línea de producción, debes decidir cuándo perforar los agujeros. El metal parte de una superficie plana y acaba doblado para adoptar una forma determinada. El momento en que se realiza la perforación lo cambia todo. Es necesario comprender la diferencia entre la perforación previa y la posterior en el perfilado.
Prelagado de chapa plana
El preperforado consiste en realizar orificios en la banda metálica plana antes de que entre en los rodillos de doblado. Este es el método más habitual.
- Lo bueno: Es muy fácil perforar metal plano. Las herramientas son sencillas y más baratas.
- Lo malo: A medida que el metal se dobla más adelante en la línea, los orificios pueden estirarse. Si un orificio está demasiado cerca de una línea de plegado, adoptará una forma ovalada. Debes diseñar tus piezas con cuidado para evitarlo.
Perforación en la línea media
A veces, es necesario perforar agujeros después de que el metal se haya doblado ligeramente, pero antes de darle la forma definitiva. A esto se le denomina «perforación en la línea media». Para ello, se coloca la prensa punzonadora entre dos juegos de rodillos. Resulta útil para formas complejas en las que la perforación previa estiraría demasiado los agujeros.
Piezas conformadas tras el punzonado
El punzonado posterior se lleva a cabo al final de la línea de producción. El metal ya ha adquirido por completo su forma definitiva antes de que el punzón lo golpee.
- Lo bueno: Los agujeros nunca se ensancharán. Este método te garantiza una colocación perfecta de los agujeros en todo momento.
- Lo malo: Fabricar herramientas para troquelar una forma compleja y curvada es muy difícil. Los troqueles a medida son caros.
2. Elegir la tecnología de prensado adecuada
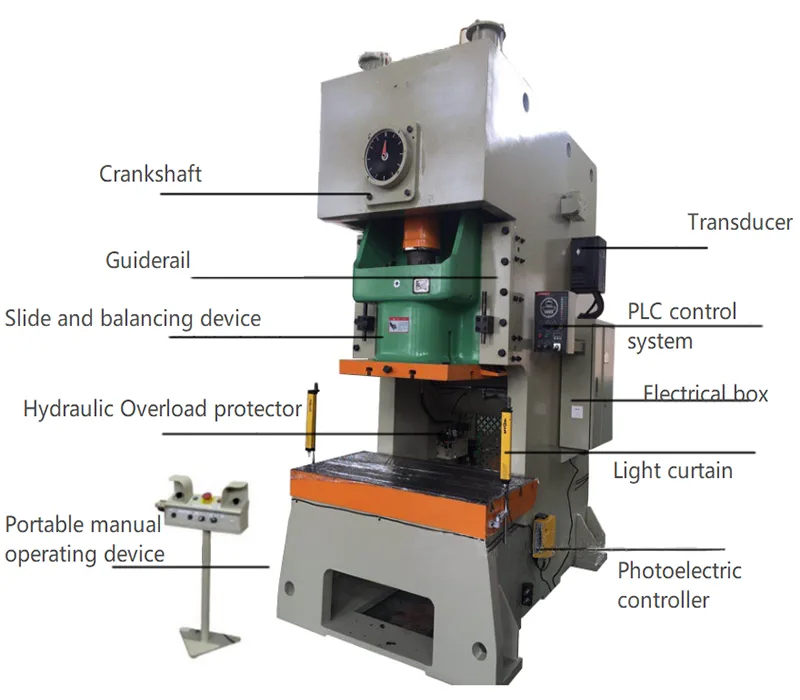
Necesitas la máquina adecuada para accionar el punzón. Saber cómo elegir la prensa punzonadora adecuada para el perfilado es un paso importante. Debes adaptar la prensa a tu velocidad de producción y al espesor del metal.
Máquina perfiladora con punzón hidráulico frente a prensa mecánica
Adaptar la tecnología de la prensa a tu velocidad y al grosor de la banda es fundamental para obtener un retorno de la inversión a largo plazo.
| Característica | Punzonado mecánico | Punzonado hidráulico | Sistema de servo «Flying Die» |
| Ideal para | Líneas de calibre fino y alta velocidad | Acero estructural grueso de gran espesor | Producción ininterrumpida y continua |
| Velocidad de la línea | Hasta 60 m/min | Hasta 20 m/min | Hasta más de 80 m/min |
| Fuerza y control | Carrera fija y energía | Fuerza y profundidad de carrera ajustables | Control CNC totalmente sincronizado |
| Desgaste de las herramientas | Moderado | Baja (fuerza hidráulica suave) | Extremadamente bajo |
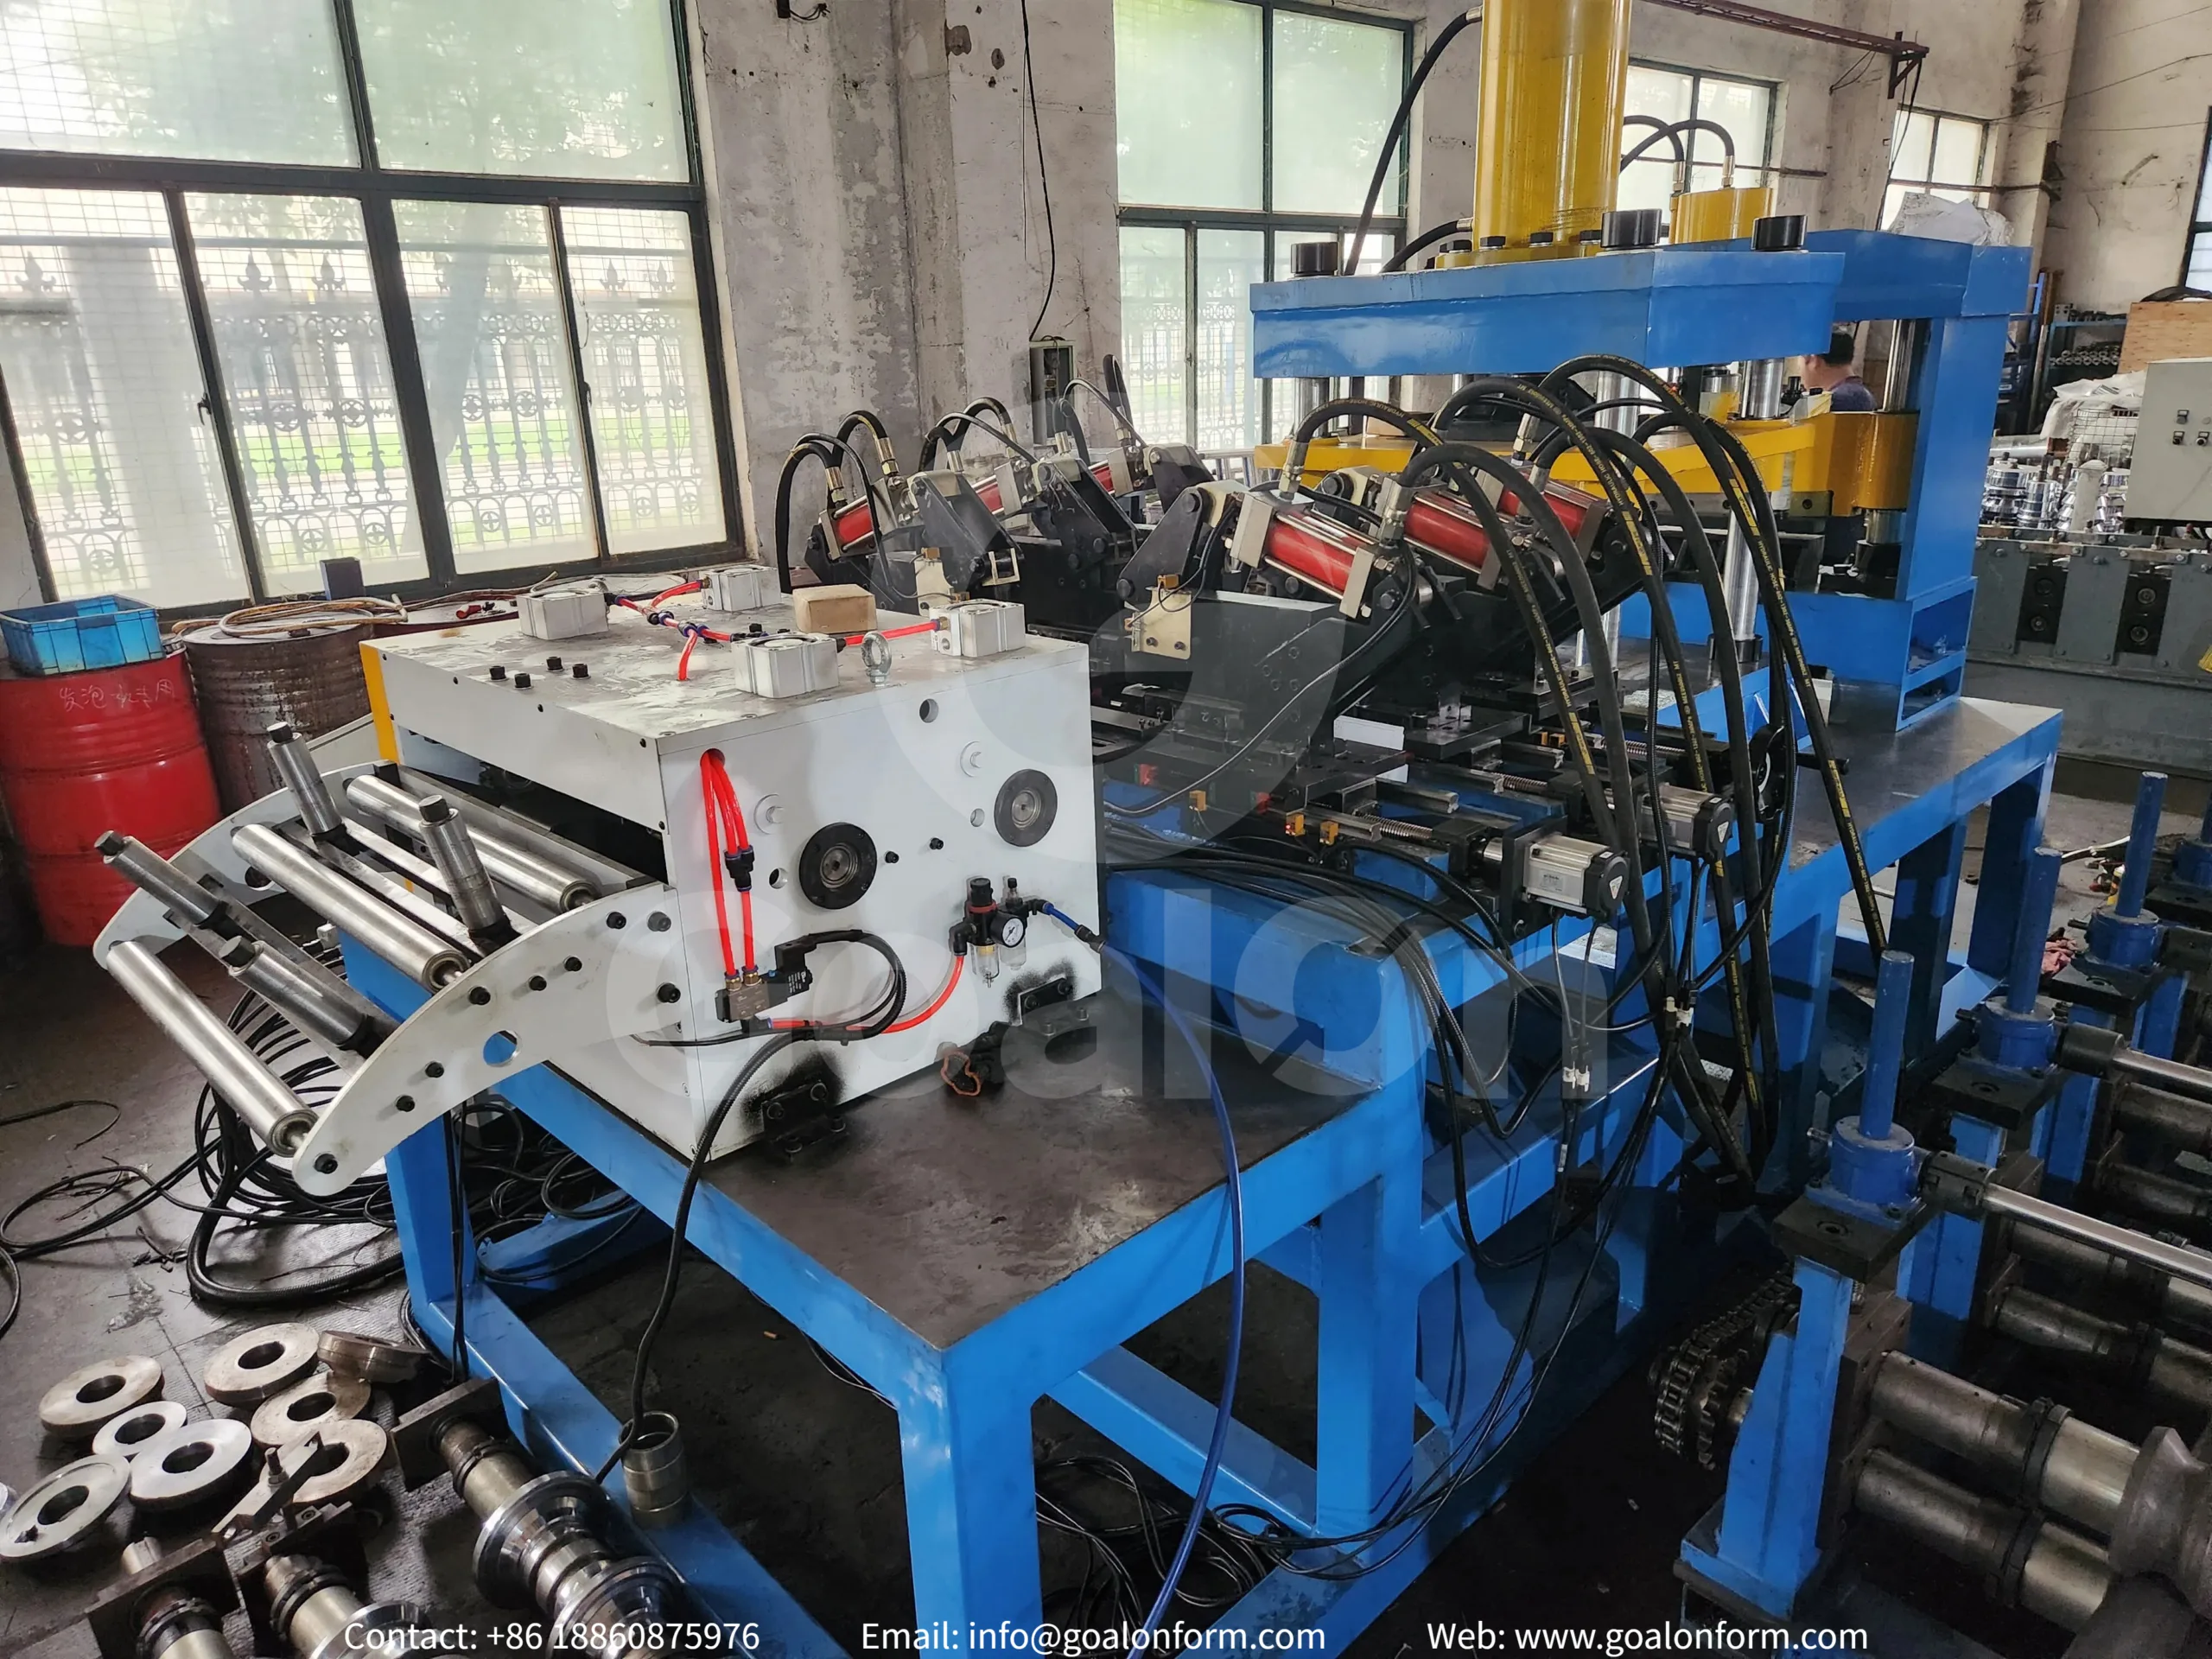
Matrices volantes de alta velocidad
Si quieres fabricar piezas muy rápido, la banda de metal no puede dejar de moverse. Ahí es donde entran en juego los sistemas de punzonado con troquel volador de alta velocidad. En una configuración de troquel volador, la punzonadora se apoya sobre unos raíles. A medida que el metal avanza, la punzonadora se sujeta a él y se desplaza exactamente a la misma velocidad. Realiza el punzonado mientras se desplaza. A continuación, lo suelta y se desliza de vuelta a su posición inicial. Esto permite un perfilado continuo y sin interrupciones.
Tecnología de punzonado rotativo
Si buscas la máxima velocidad posible, te recomendamos la tecnología de punzonado rotativo accionado por servomotor. En lugar de un punzón que se mueve hacia arriba y hacia abajo, este sistema utiliza dos cilindros metálicos giratorios. Los punzones sobresalen del cilindro superior. Los orificios de la matriz se encuentran en el cilindro inferior.
- La lámina metálica se introduce entre los cilindros giratorios.
- Las herramientas perforan los agujeros a medida que se desplazan sobre el metal.
- Es increíblemente rápido y silencioso.
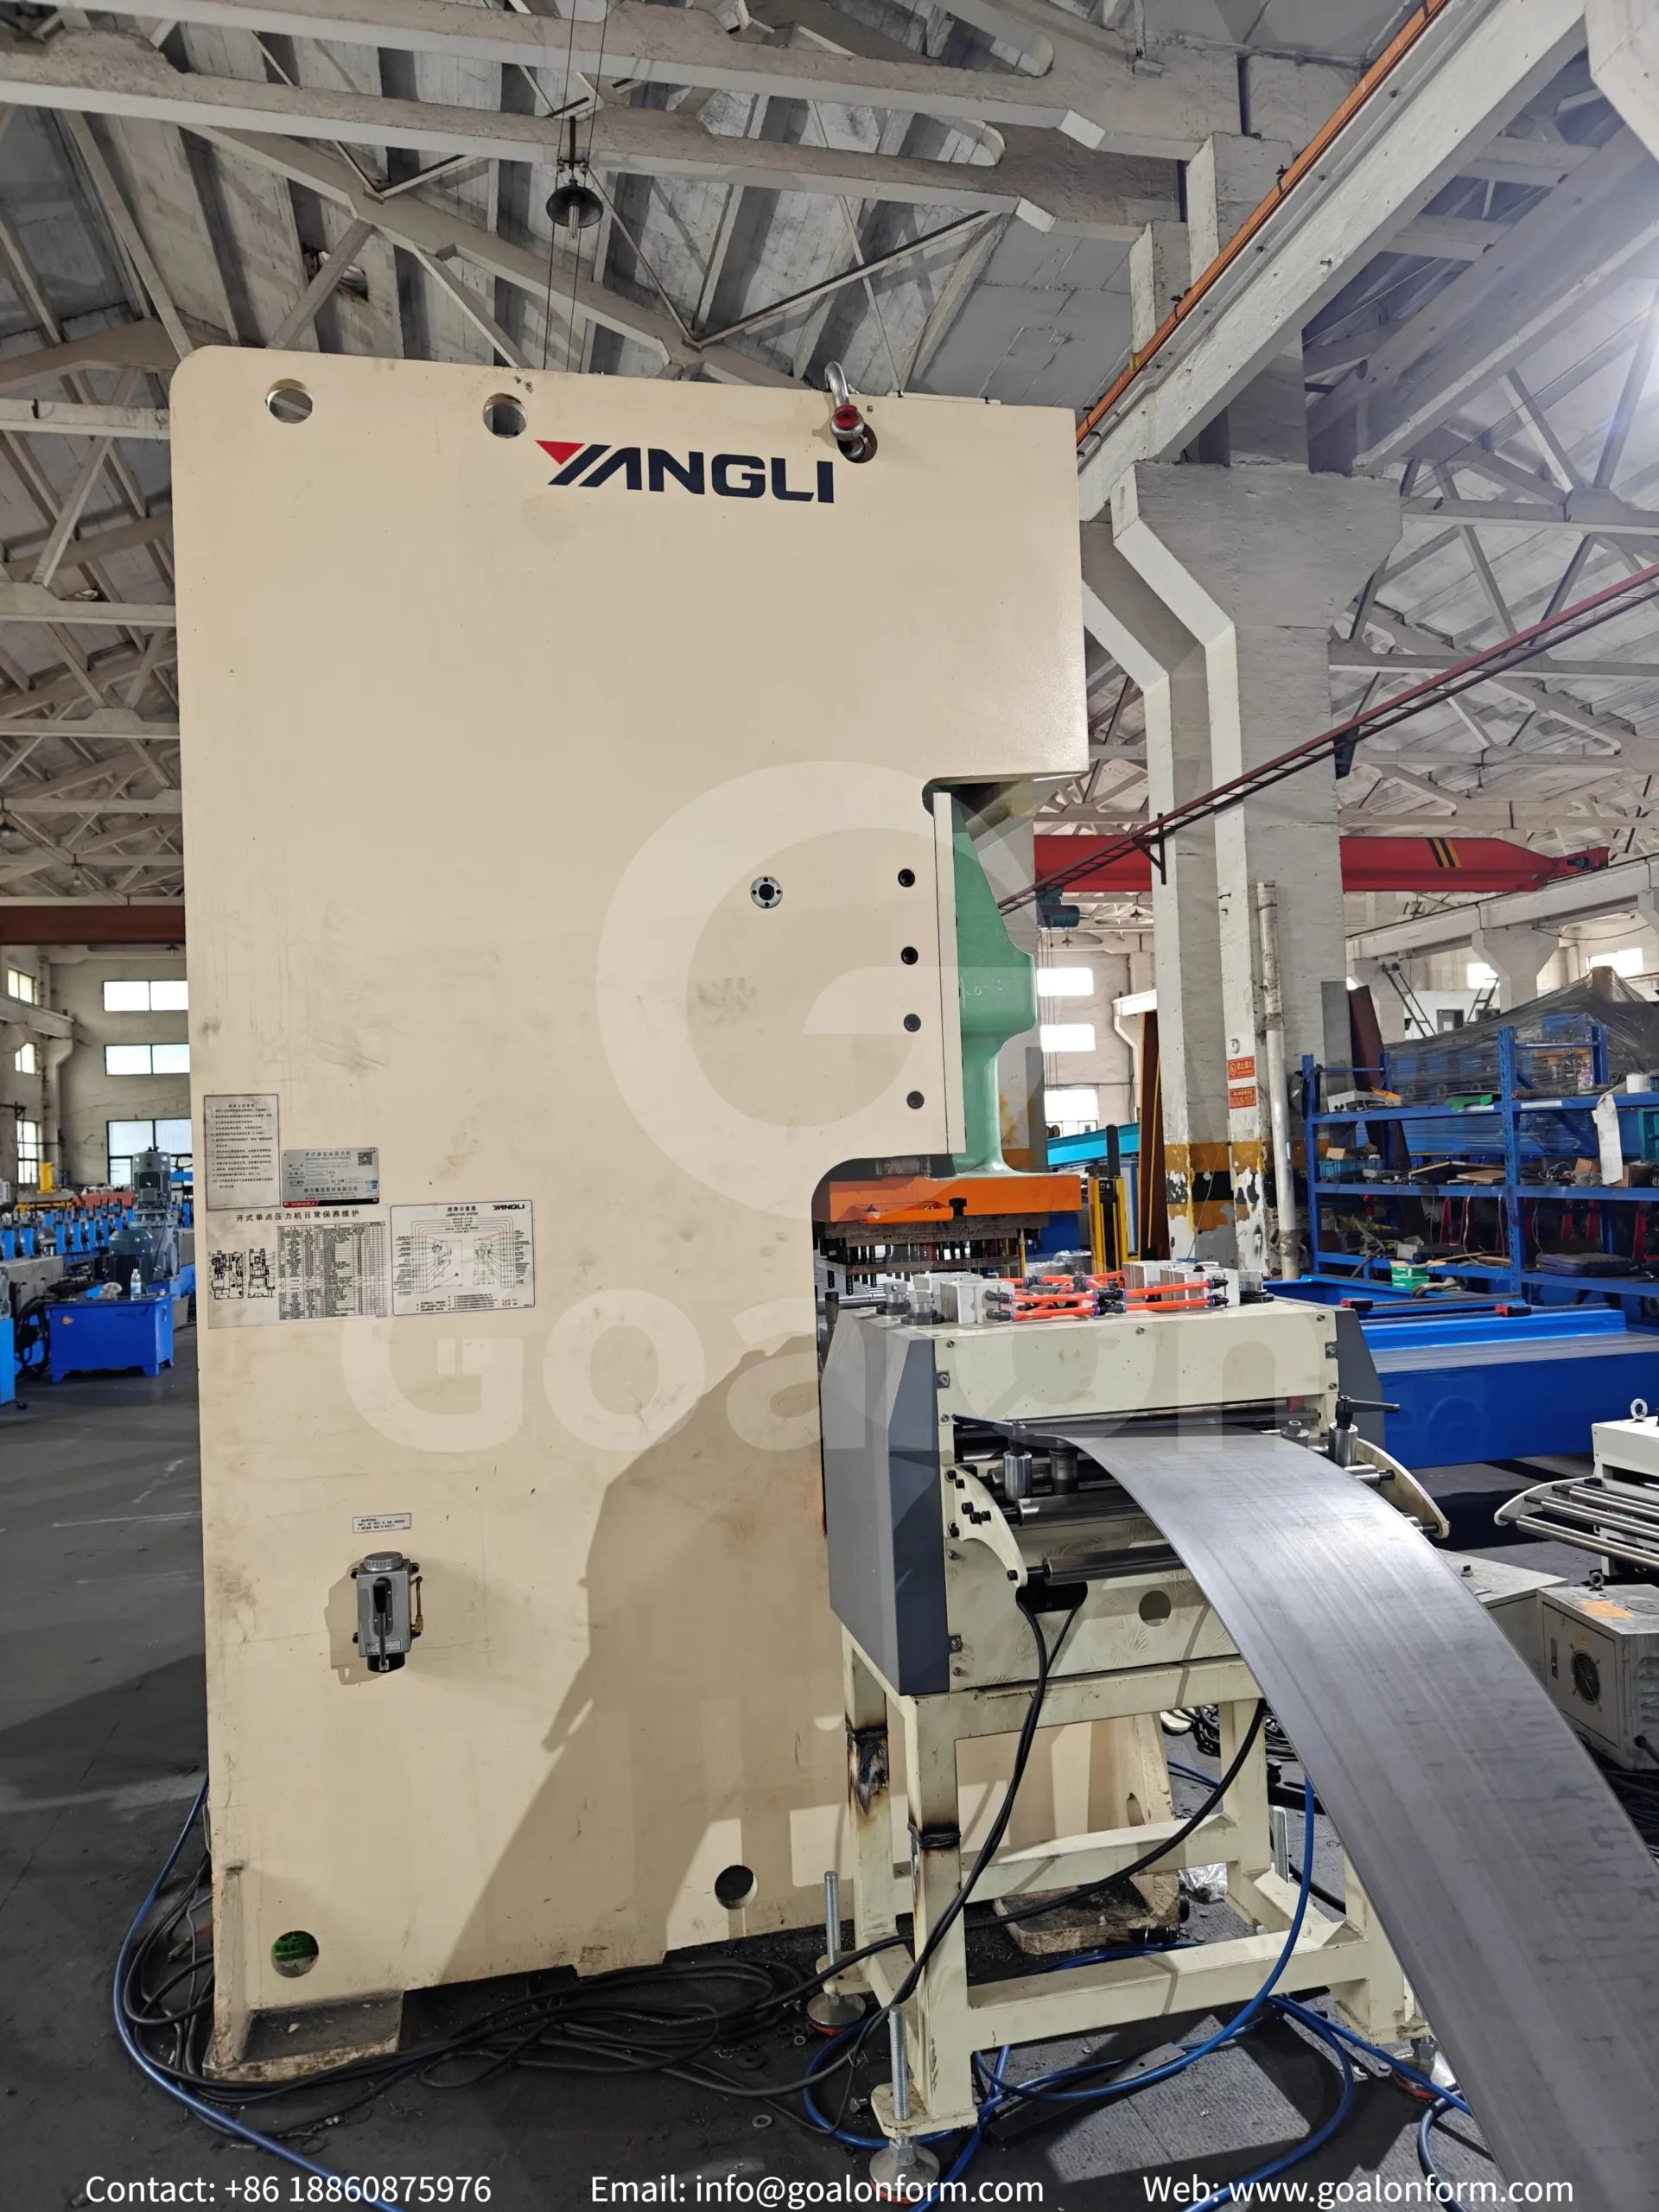
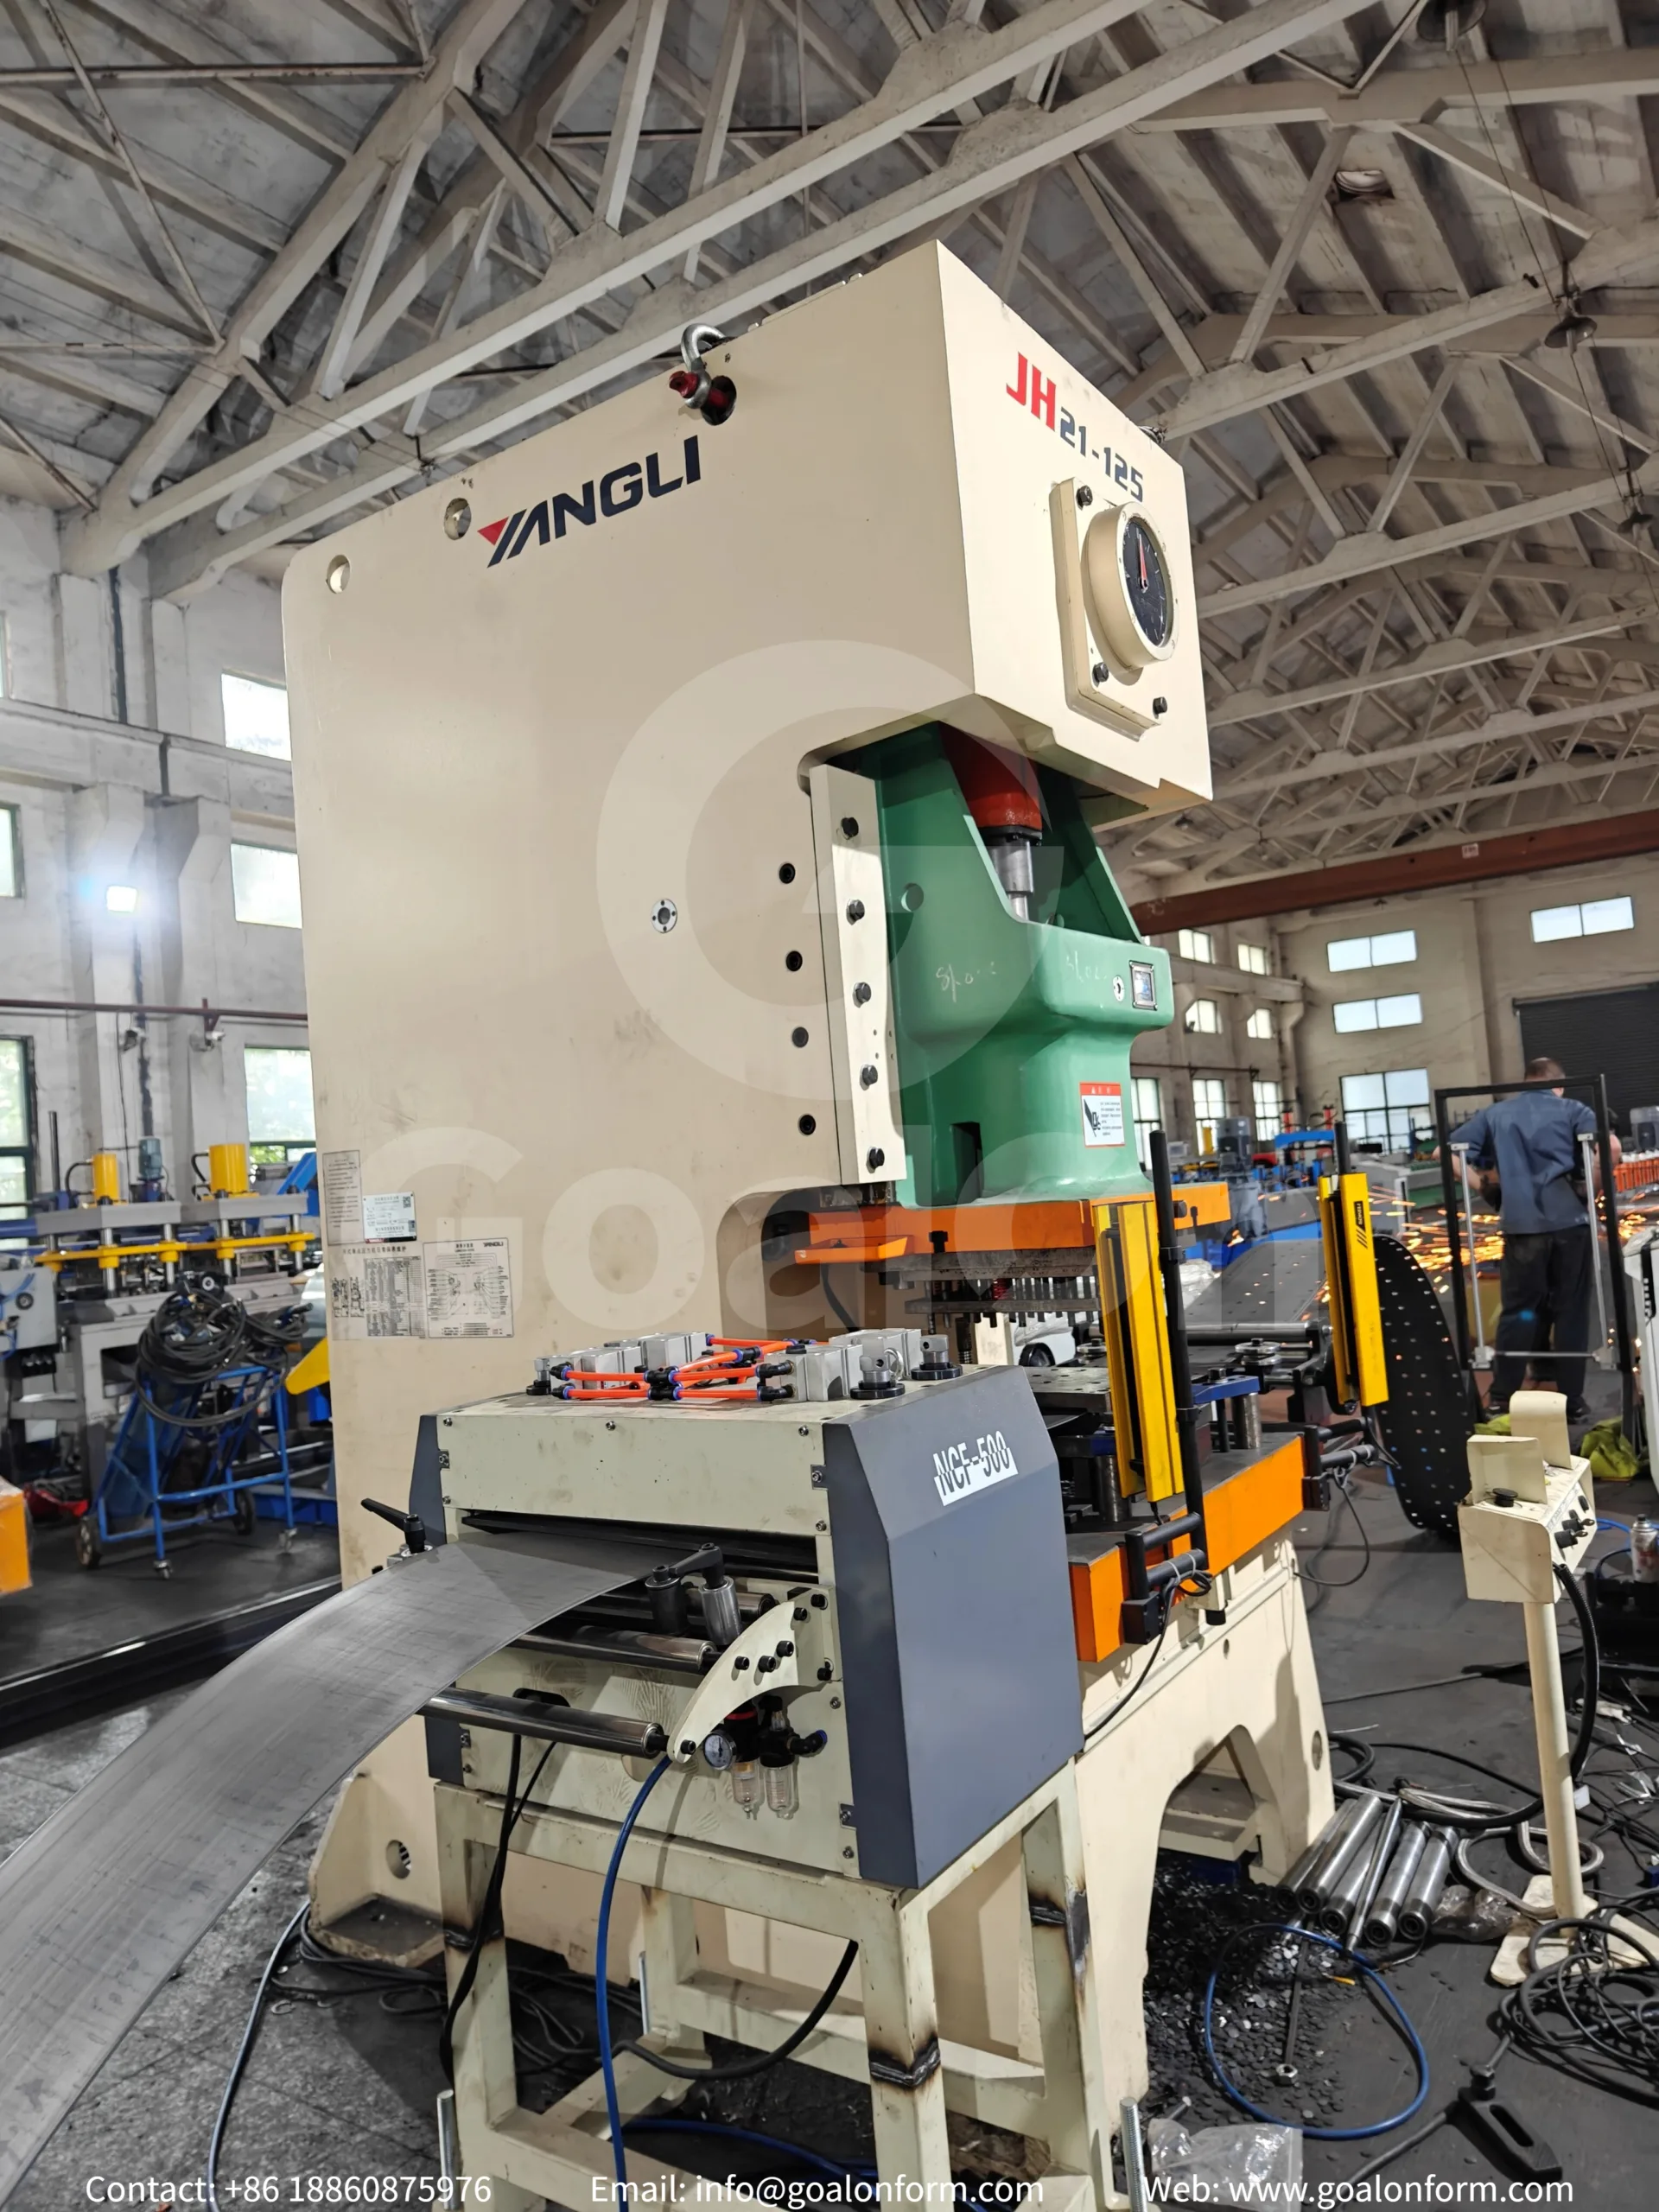
Al comparar el punzonado rotativo con la integración de prensas fijas, la elección es clara. El punzonado rotativo es la mejor opción para líneas de producción ininterrumpidas y de alta velocidad con patrones de orificios repetitivos. Las prensas fijas son más adecuadas para trabajos a medida en los que es necesario cambiar con frecuencia la ubicación de los orificios.
3. Selección y cuidado de las herramientas
Las herramientas de perfilado son el corazón de tu sistema de punzonado. Si tus herramientas son de mala calidad, tus piezas también lo serán. Un punzón de alta calidad para el conformado de metales realiza orificios limpios y aguanta miles de ciclos.
Mejora de los materiales de las herramientas
El acero para herramientas estándar es adecuado para aluminio básico o acero fino. Sin embargo, las fábricas modernas suelen trabajar con metales muy duros. Si se perfora metal resistente, las herramientas estándar se desgastarán rápidamente. El uso de herramientas de carburo de tungsteno para los troqueles de perfilado es una mejora inteligente. El carburo de tungsteno es un metal muy duro. Su coste inicial es mayor. Sin embargo, mantiene el filo durante mucho más tiempo que el acero normal. Esto se traduce en menos paradas de la línea de producción y menores costes de sustitución a largo plazo.
Uso de sistemas de cambio rápido
El tiempo es dinero. No te interesa que tu línea se pare durante tres horas solo para cambiar un punzón roto. Deberías utilizar sistemas de cambio rápido de herramientas para las perfiladoras. Estos sistemas utilizan casetes o plataformas precargadas. Mientras la máquina está realizando un trabajo, un operario prepara las herramientas para el siguiente trabajo en un carro. Cuando llega el momento del cambio, basta con sacar la herramienta antigua e introducir la nueva. De este modo, una tarea que antes llevaba dos horas se reduce a diez minutos.
Mantenimiento para una larga vida útil de las herramientas
Debes formar a tu equipo sobre cómo realizar el mantenimiento de los juegos de punzones y matrices para prolongar su vida útil. Un buen mantenimiento evita averías inesperadas.
- Manténlo limpio: La suciedad y el polvo metálico actúan como el papel de lija. Deterioran las herramientas rápidamente. Limpia las herramientas a diario.
- Lubricar: Utiliza el aceite o el líquido refrigerante adecuado. El líquido mantiene frío el punzón y evita que el metal se pegue a él.
- Afila pronto: No esperes a que el punzón esté completamente desafilado. Un punzón ligeramente desafilado somete a la prensa a una gran carga. Afila las herramientas siguiendo un calendario estricto para que todo funcione con facilidad y rapidez.
💡 ¿Tienes problemas de precisión o desgaste de las herramientas en tu línea de producción actual? Una mala alineación de los punzones puede estropear bobinas caras y duplicar las tasas de desechos. Ponte en contacto hoy mismo con el equipo de ingeniería de Goalon Machinery para que evalúen tus planos de perfil, calculen el juego de los punzones y te ofrezcan una solución a medida máquina perfiladora con punzón hidráulico solución.
[👉 Solicita una consulta de ingeniería y un presupuesto gratuitos]
4. Buenas prácticas de integración
Incorporar una prensa punzonadora a una línea de perfilado requiere cierta destreza. Las máquinas deben coordinarse a la perfección. Si no lo hacen, se estropeará el metal.
Conexión de ordenadores y máquinas
Hoy en día, es fundamental aprender a integrar el punzonado CNC en las líneas de perfilado. CNC son las siglas de «Control Numérico por Ordenador». En lugar de mover las piezas a mano, es un ordenador el que controla la línea.
- Se introducen la longitud de la pieza y la ubicación de los orificios en una pantalla táctil.
- El ordenador indica al punzón exactamente cuándo debe dispararse.
- Esto hace que cambiar de un producto a otro sea muy fácil. Solo tienes que cargar un nuevo archivo informático.
Ajustar las velocidades a la perfección
Debes dominar la optimización de la sincronización de la carrera del punzón con la velocidad de la línea. Esto es especialmente importante en el caso de los troqueles móviles. Si la banda metálica se desplaza a 100 pies por minuto, el troquel móvil también debe moverse exactamente a 100 pies por minuto.
- Si la matriz va demasiado lenta, el metal la empuja y la máquina se atasca.
- Si el troquel va demasiado rápido, arrastra el metal y alarga los agujeros. Las líneas modernas utilizan sensores digitales llamados codificadores. Un codificador se apoya sobre el metal en movimiento y mide su velocidad exacta. Envía estos datos de velocidad al ordenador de la punzonadora mil veces por segundo. De este modo, las velocidades se mantienen perfectamente sincronizadas.
5. Resolución de problemas habituales de calidad
Incluso las mejores configuraciones de fábrica se enfrentan a problemas. Trabajar con chapa es complicado. A continuación te explicamos cómo solucionar los problemas más habituales relacionados con el punzonado.
Cómo detener la deformación del metal
Evitar la deformación del metal durante el punzonado en línea es una prioridad fundamental. Cuando un punzón pesado golpea una pieza de metal delgada y plana, el metal tiende a doblarse o combarse. Para evitarlo, utiliza una placa separadora resistente. La placa separadora ejerce una fuerte presión hacia abajo sobre la pieza de metal plana antes El punzón atraviesa el metal. Lo sujeta con firmeza, como una abrazadera. Esto evita que el metal se curve o se deforme bajo la presión.
Cómo eliminar las rebabas afiladas
Las rebabas son pequeños bordes afilados que quedan alrededor del borde inferior de un agujero perforado. Son peligrosas y afean el aspecto. Reducir la altura de las rebabas en la perforación de acero de alta resistencia es muy complicado. El acero de alta resistencia es duro y frágil.
- El secreto para eliminar las rebabas está en el juego de la herramienta. El juego es el pequeño espacio que hay entre la herramienta de punzonado y el orificio de la matriz.
- Si el espacio es demasiado grande, el metal se dobla hacia dentro del agujero antes de romperse. Esto provoca la formación de una rebaba enorme.
- Si el espacio es demasiado pequeño, el punzón se ve sometido a un esfuerzo excesivo y se rompe.
- Debes calcular el espacio libre exacto para tu tipo y grosor de metal concretos. Mantén tus herramientas afiladas para evitar que se formen rebabas.
Cómo deshacerse de las babosas metálicas
Las rebabas son esos pequeños círculos de metal que se desprenden al perforar un agujero. Son una gran molestia. Si una rebaba rebota y vuelve a entrar en la matriz, el siguiente golpe de punzón la aplastará contra el metal nuevo. Esto destrozará tus herramientas al instante. Necesitas un sistema automatizado de eliminación de rebabas para el perfilado continuo.
- Gravedad: Deja que las babosas caigan por una rampa sencilla hasta un cubo.
- Chorros de aire: Instala mangueras de aire programadas. Cada vez que se dispara el punzón, un chorro de aire expulsa la pieza de metal.
- Aspiradoras: Utiliza tubos de vacío potentes debajo de los troqueles para aspirar los residuos de forma segura. No dejes nunca que los residuos se acumulen cerca de las piezas móviles.
Cómo conseguir una colocación perfecta de los hoyos
Para mantener la precisión dimensional en el punzonado multietapa se necesitan bastidores rígidos y un buen alineamiento. Si los agujeros se desvían ligeramente de su posición, comprueba el bastidor de la máquina. Si el bastidor de acero se dobla aunque sea un poco bajo presión, la ubicación de los agujeros se desplazará. Comprueba también la tensión del metal. Si la banda metálica se tensa demasiado entre los rodillos perfiladores y el punzón, se estirará. Al cortar la pieza final, se contraerá y los agujeros quedarán en el lugar equivocado. Utiliza un canal de bucle. Un canal de bucle permite que el metal cuelgue holgadamente entre las máquinas, de modo que no haya tensión de tracción.
Conclusión
Encontrar la solución de punzonado perfecta para las configuraciones de las máquinas perfiladoras requiere una planificación minuciosa. No basta con comprar cualquier prensa y esperar resultados perfectos. Hay que analizar detenidamente el diseño de las piezas, la velocidad necesaria y el presupuesto disponible.
Si conoces los mejores métodos, podrás elegir entre el punzonado previo o el punzonado posterior. Al seleccionar la prensa adecuada, lograrás un equilibrio entre velocidad y potencia. El uso de herramientas resistentes de carburo de tungsteno y de sistemas de cambio rápido te permitirá reducir al mínimo los tiempos de inactividad. Por último, si sigues unas estrictas prácticas recomendadas de integración, tus ordenadores y máquinas funcionarán en perfecta armonía.
Dedica tiempo a formar a tu equipo en el mantenimiento de las herramientas y la eliminación de rebabas. Si controlas estos pequeños detalles, tu línea de perfilado producirá piezas impecables todos los días. Optimiza tu configuración ahora y disfruta de una planta de producción más rápida y rentable.