L'intégration de trous, de fentes ou d'encoches en ligne dans les lignes de profilage automatisées permet de réduire considérablement les coûts de main-d'œuvre et les temps de cycle. Le choix d'une solution optimisée solution de poinçonnage pour machine de profilage Ces réglages garantissent la précision, empêchent la déformation des matériaux et évitent les arrêts de production coûteux.
En tant qu'ingénieurs expérimentés dans le domaine des machines de profilage, nous avons conçu ce guide technique afin d'aider les responsables d'usine à choisir entre Poinçonnage préalable ou postérieur dans le profilage, sélectionnez « haute vitesse » système de poinçonnage à matrice volante pour le profilage réglages et configuration outillage sur mesure pour le poinçonnage de profilés laminés.
Dans ce guide, nous aborderons le thème “ Solutions de poinçonnage pour les machines de profilage : méthodes, outillage et bonnes pratiques d'intégration ”. Nous vous expliquerons les meilleures techniques de poinçonnage des métaux. Nous passerons en revue différents types de machines et d'outils. Enfin, nous vous donnerons des conseils pour assurer le bon fonctionnement de votre usine.
1. Synchronisation du coup de poing : avant, pendant et après le coup de poing
Lors de la conception de votre chaîne de production, vous devez déterminer à quel moment percer les trous. Le métal, initialement plat, finit par être plié pour prendre une forme donnée. Le moment choisi pour le poinçonnage change tout. Vous devez comprendre la différence entre le pré-poinçonnage et le post-poinçonnage dans le cadre du profilage.
Pré-poinçonnage de tôles plates
Le pré-poinçonnage consiste à percer des trous dans la bande métallique plate avant qu'elle ne passe entre les rouleaux de pliage. Il s'agit de la méthode la plus couramment utilisée.
- Les points positifs : Il est très facile de poinçonner du métal plat. Les outils sont simples et moins chers.
- Les points négatifs : Lorsque le métal est plié plus loin sur la ligne, les trous peuvent s'étirer. Si un trou est trop proche d'une ligne de pliage, il prendra une forme ovale. Vous devez concevoir vos pièces avec soin pour éviter cela.
Poinçonnage en milieu de ligne
Il arrive parfois qu'il faille percer des trous après que le métal ait été légèrement plié, mais avant que la forme définitive ne soit obtenue. C'est ce qu'on appelle le poinçonnage intermédiaire. Pour cela, on place la presse à poinçonner entre deux séries de rouleaux. Cette technique est utile pour les formes complexes, pour lesquelles un pré-poinçonnage risquerait d'étirer excessivement les trous.
Pièces formées après découpage
Le post-poinçonnage intervient tout à la fin de la chaîne de production. Le métal a déjà pris sa forme définitive avant que le poinçon ne le frappe.
- Les points positifs : Les trous ne s'élargiront jamais. Cette méthode vous garantit un placement parfait des trous à chaque fois.
- Les points négatifs : La fabrication d'outils permettant de découper une forme complexe et courbée est très difficile. Les matrices sur mesure sont coûteuses.
2. Choisir la technologie de presse adaptée
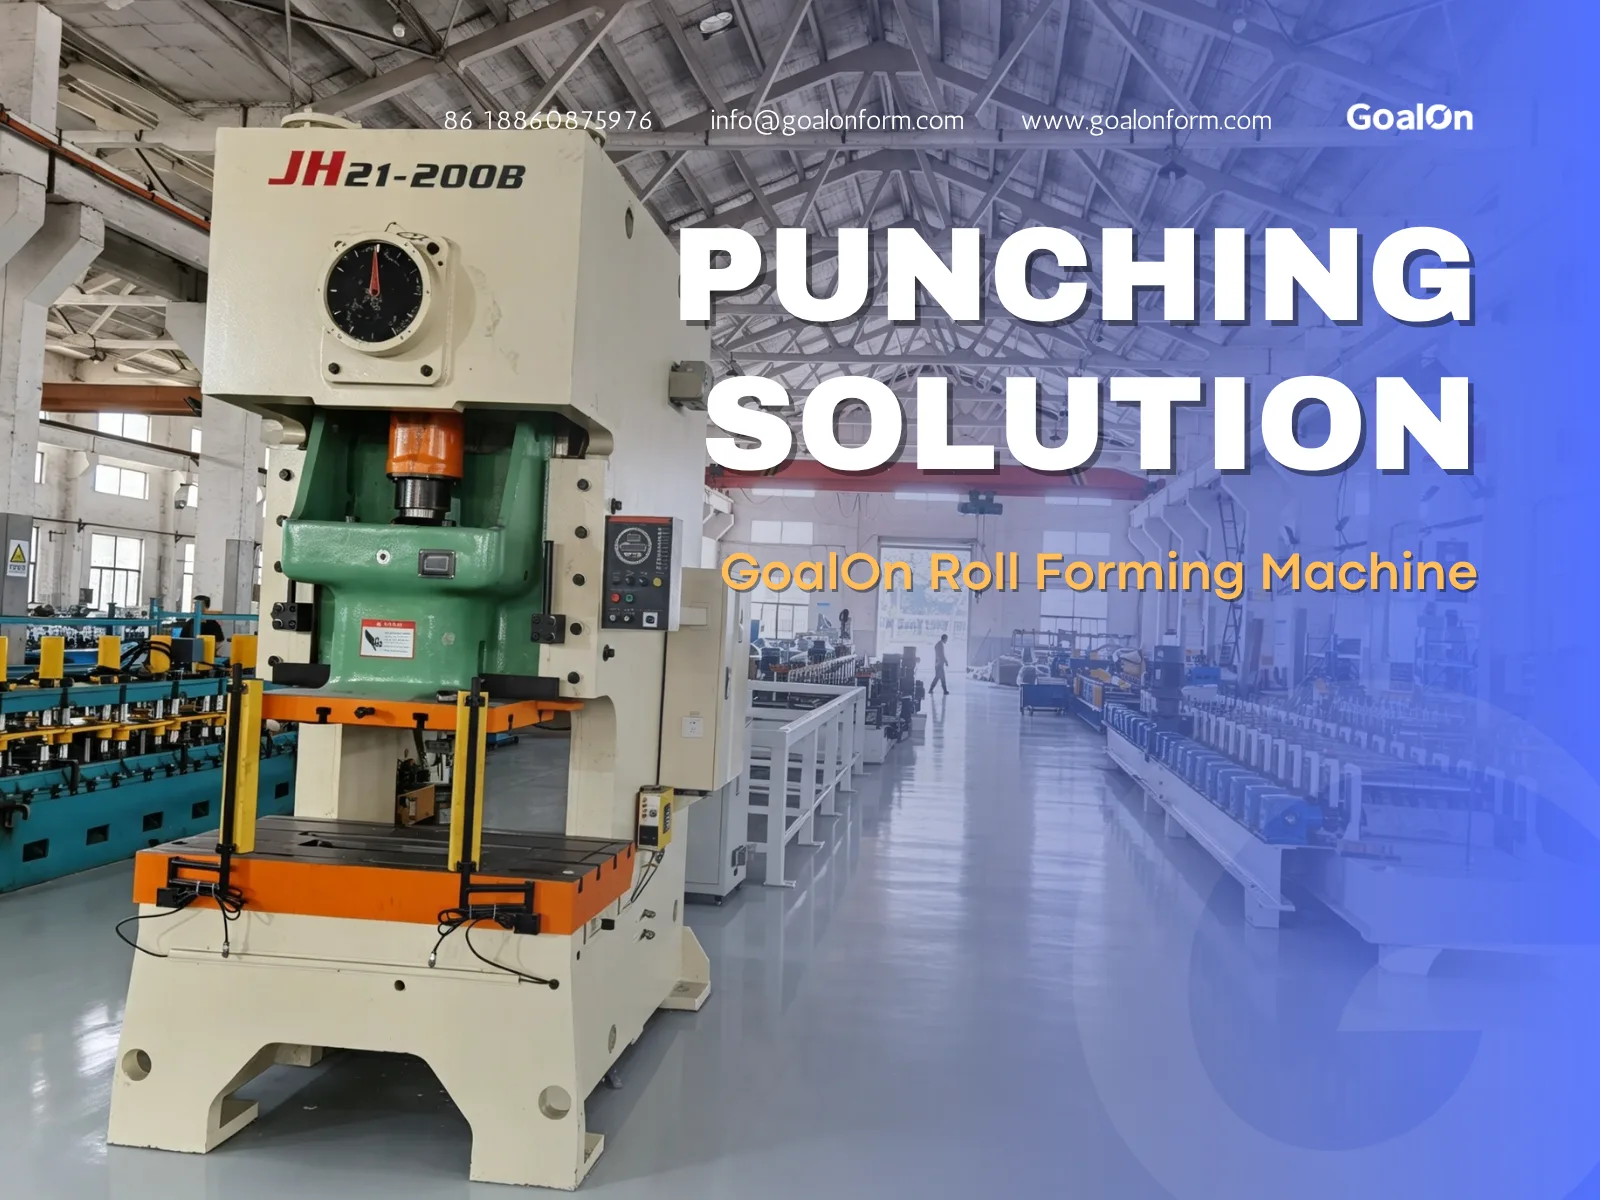
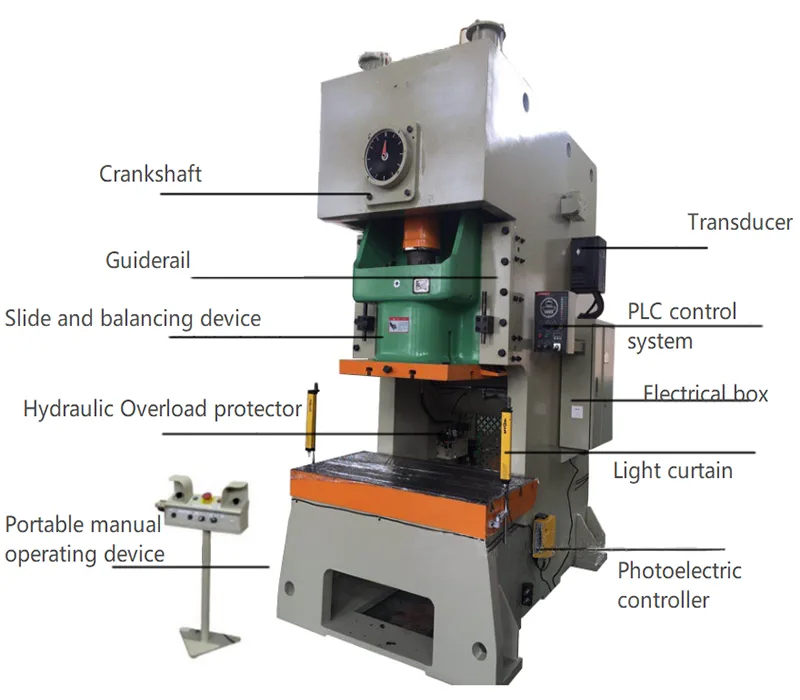
Il faut disposer de la machine adaptée pour actionner le poinçon. Savoir choisir la presse à poinçonner adaptée au profilage est une étape cruciale. Vous devez choisir une presse en fonction de votre cadence de production et de l'épaisseur du métal.
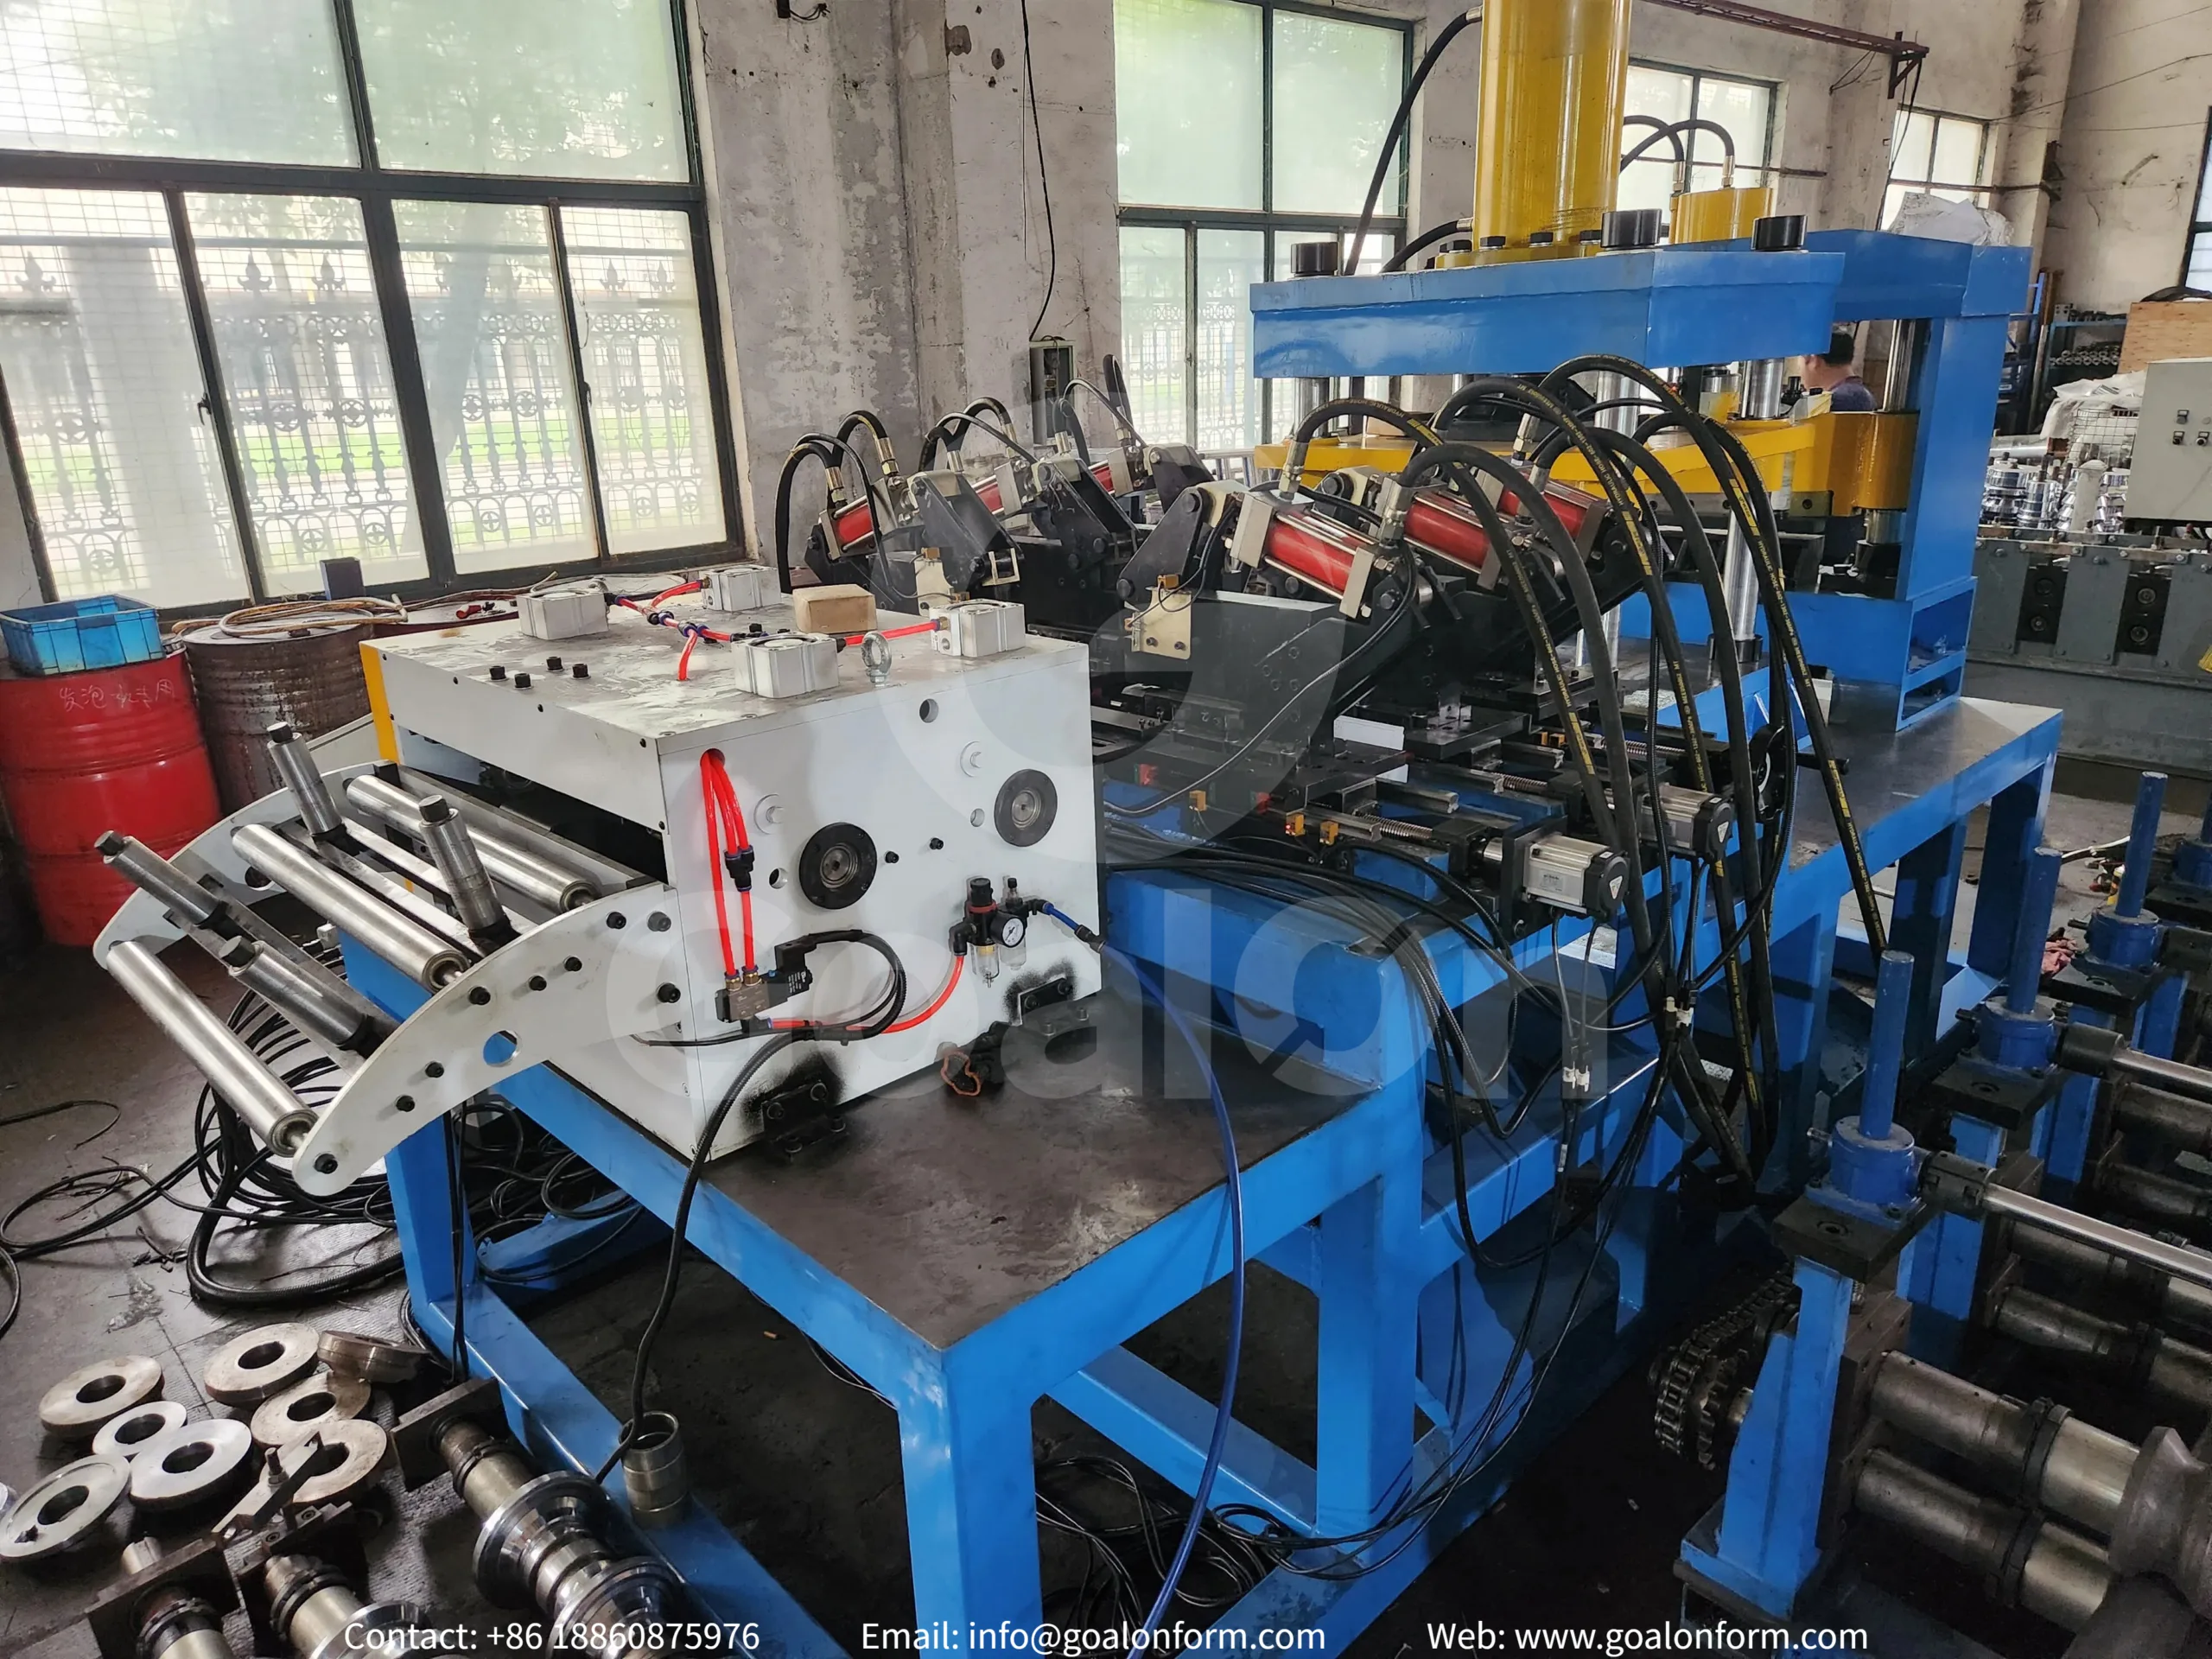
Machine de profilage équipée d'un poinçon hydraulique vs presse mécanique
Il est essentiel d'adapter la technologie de la presse à votre cadence et à l'épaisseur de la bande pour garantir un retour sur investissement à long terme.
| Fonctionnalité | Poinçonnage mécanique | Poinçonnage hydraulique | Système de servo à matrice volante |
| Idéal pour | Lignes à faible calibre et à grande vitesse | Acier de construction épais, de forte épaisseur | Production en continu, sans interruption |
| Vitesse de la ligne | Jusqu'à 60 m/min | Jusqu'à 20 m/min | Jusqu'à plus de 80 m/min |
| Force et contrôle | Course et énergie fixes | Force et profondeur de course réglables | Commande CNC entièrement synchronisée |
| Usure des outils | Modéré | Faible (force hydraulique régulière) | Extrêmement bas |
Matrices volantes à grande vitesse
Si vous souhaitez fabriquer des pièces très rapidement, votre bande métallique ne doit pas s'arrêter. C'est là qu'interviennent les systèmes de poinçonnage à matrice volante à grande vitesse. Dans une configuration à matrice volante, la presse à poinçonner est montée sur des rails. À mesure que la bande métallique avance, la presse se fixe dessus et se déplace exactement à la même vitesse. Elle perce le trou tout en se déplaçant. Ensuite, elle se détache et glisse vers sa position de départ. Cela permet un profilage continu, sans interruption.
Technologie de poinçonnage rotatif
Pour obtenir les vitesses les plus élevées possibles, optez pour la technologie de poinçonnage rotatif à servocommande. Au lieu d'un poinçon effectuant un mouvement de va-et-vient, ce système utilise deux cylindres métalliques en rotation. Les poinçons dépassent du cylindre supérieur. Les trous de matrice se trouvent sur le cylindre inférieur.
- La bande métallique plate passe entre les cylindres rotatifs.
- Les outils percent les trous au fur et à mesure qu'ils roulent sur le métal.
- Il est incroyablement rapide et silencieux.
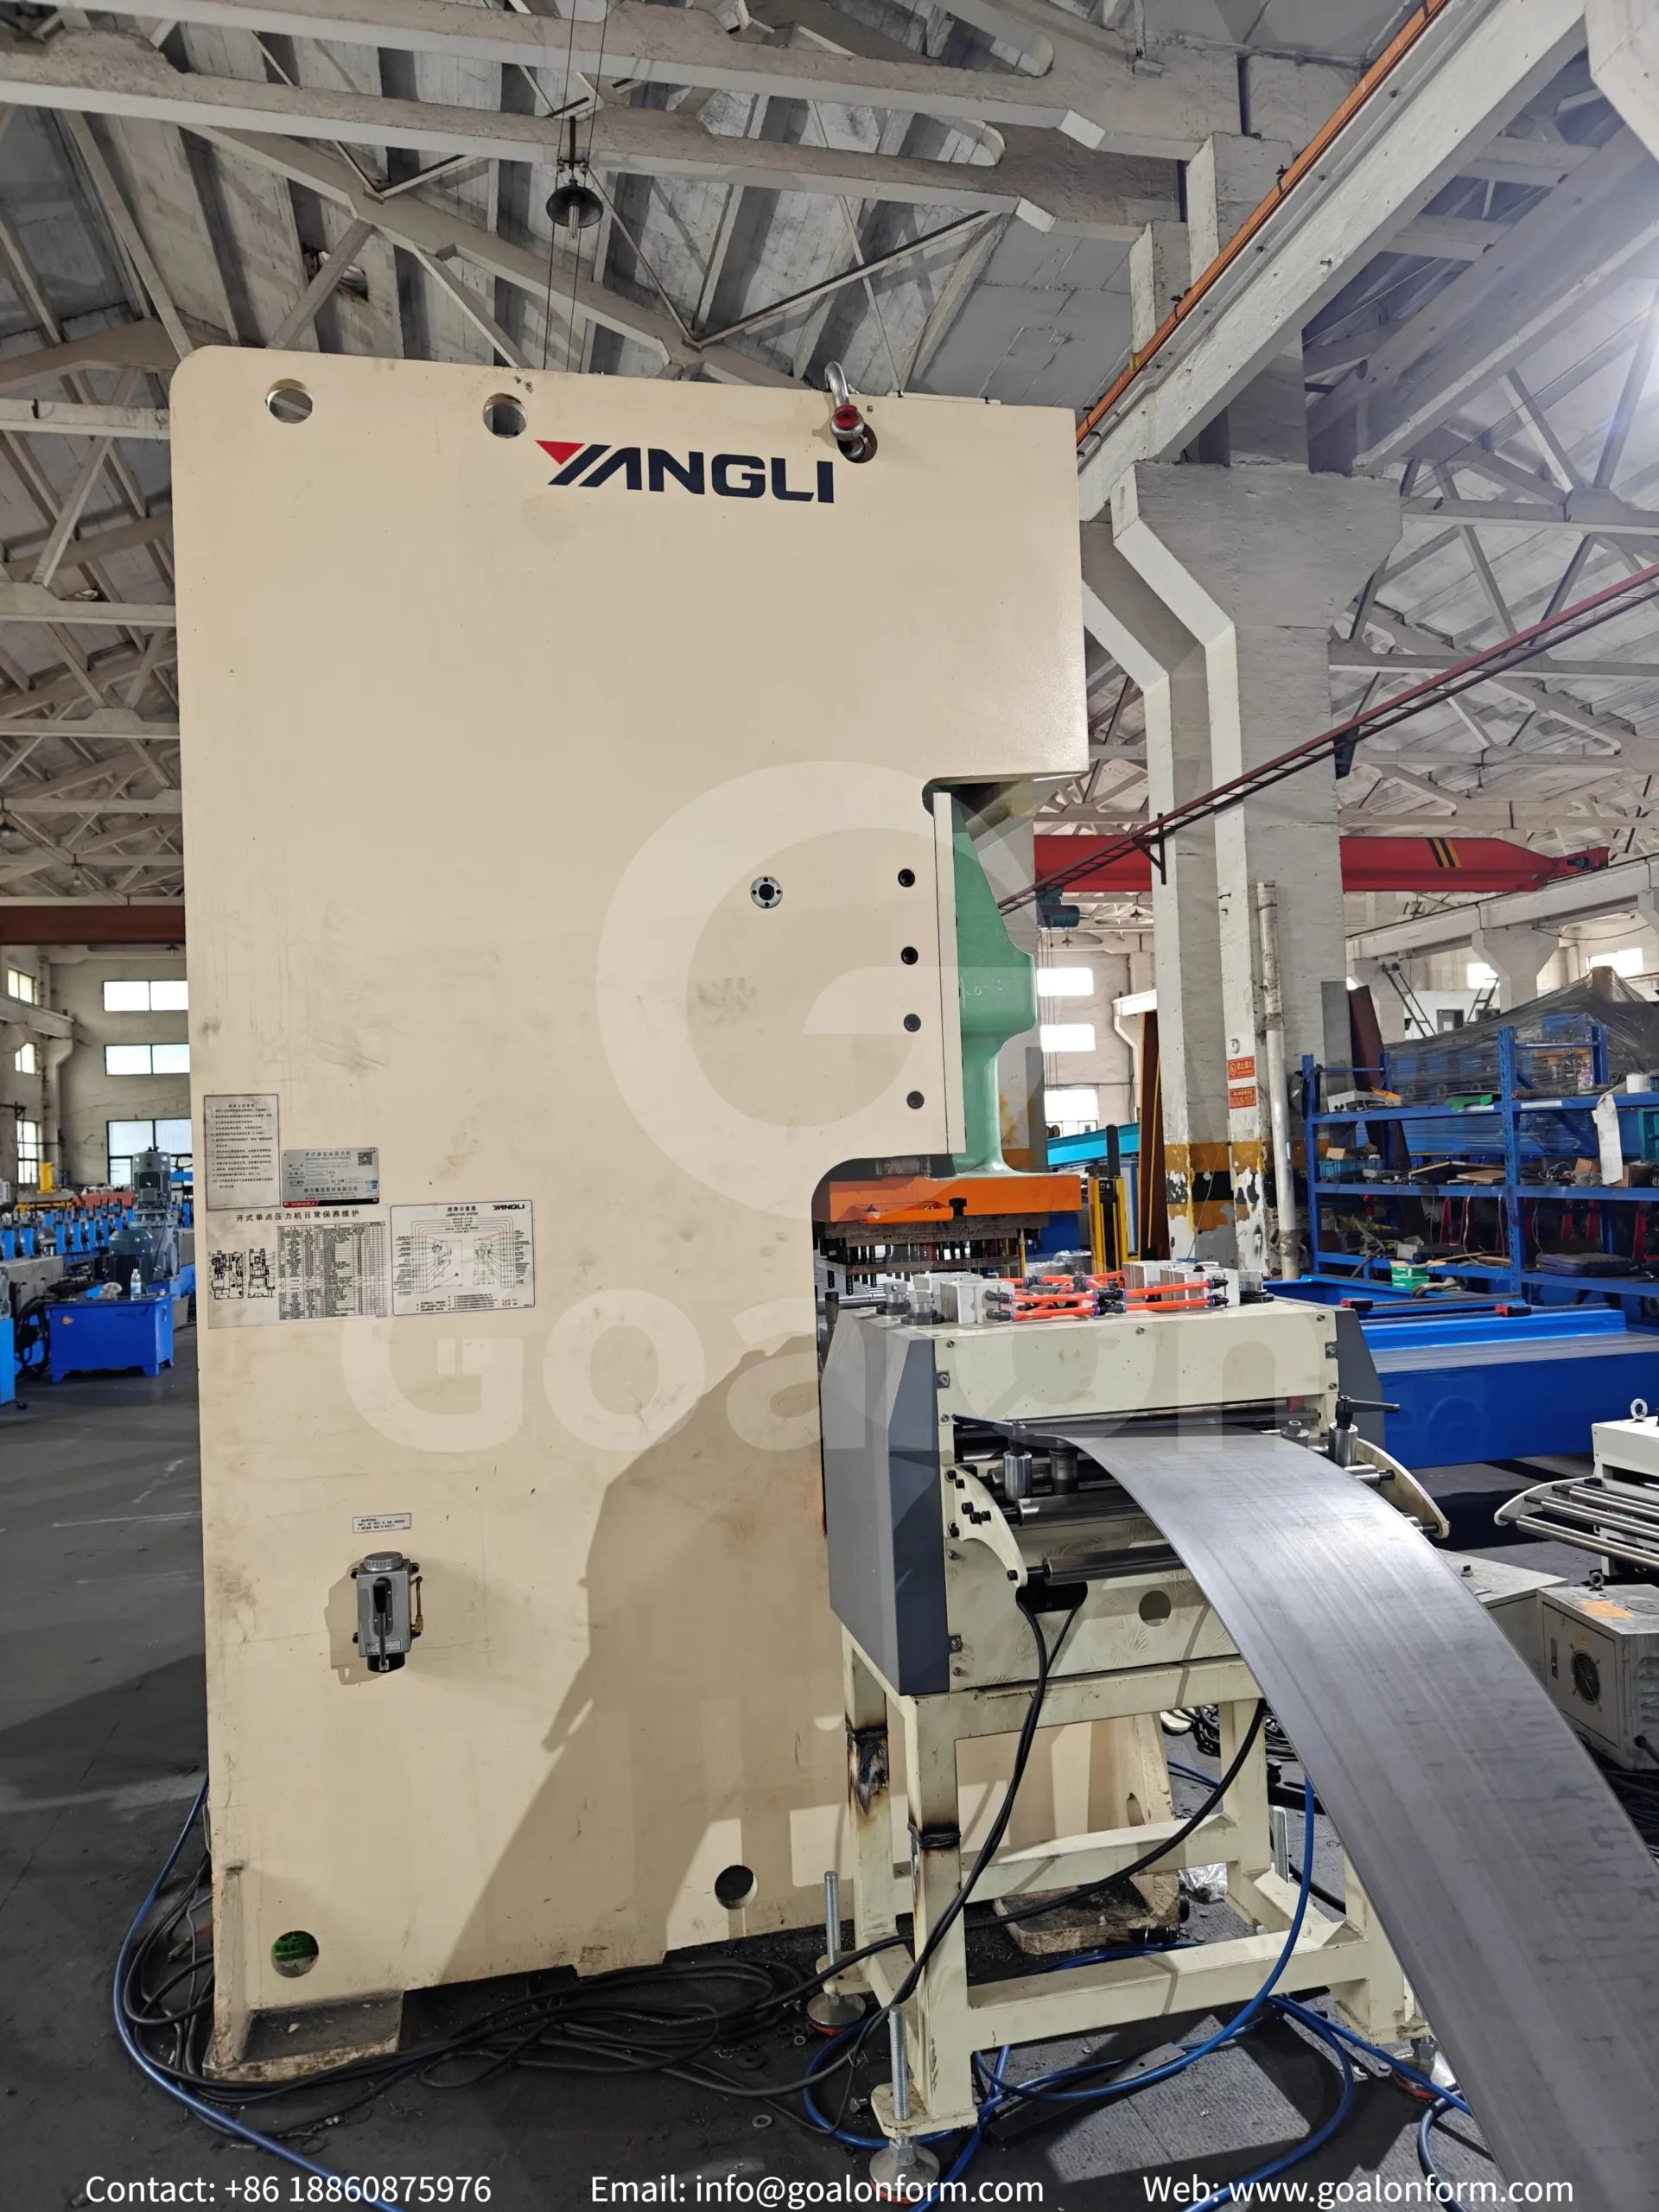
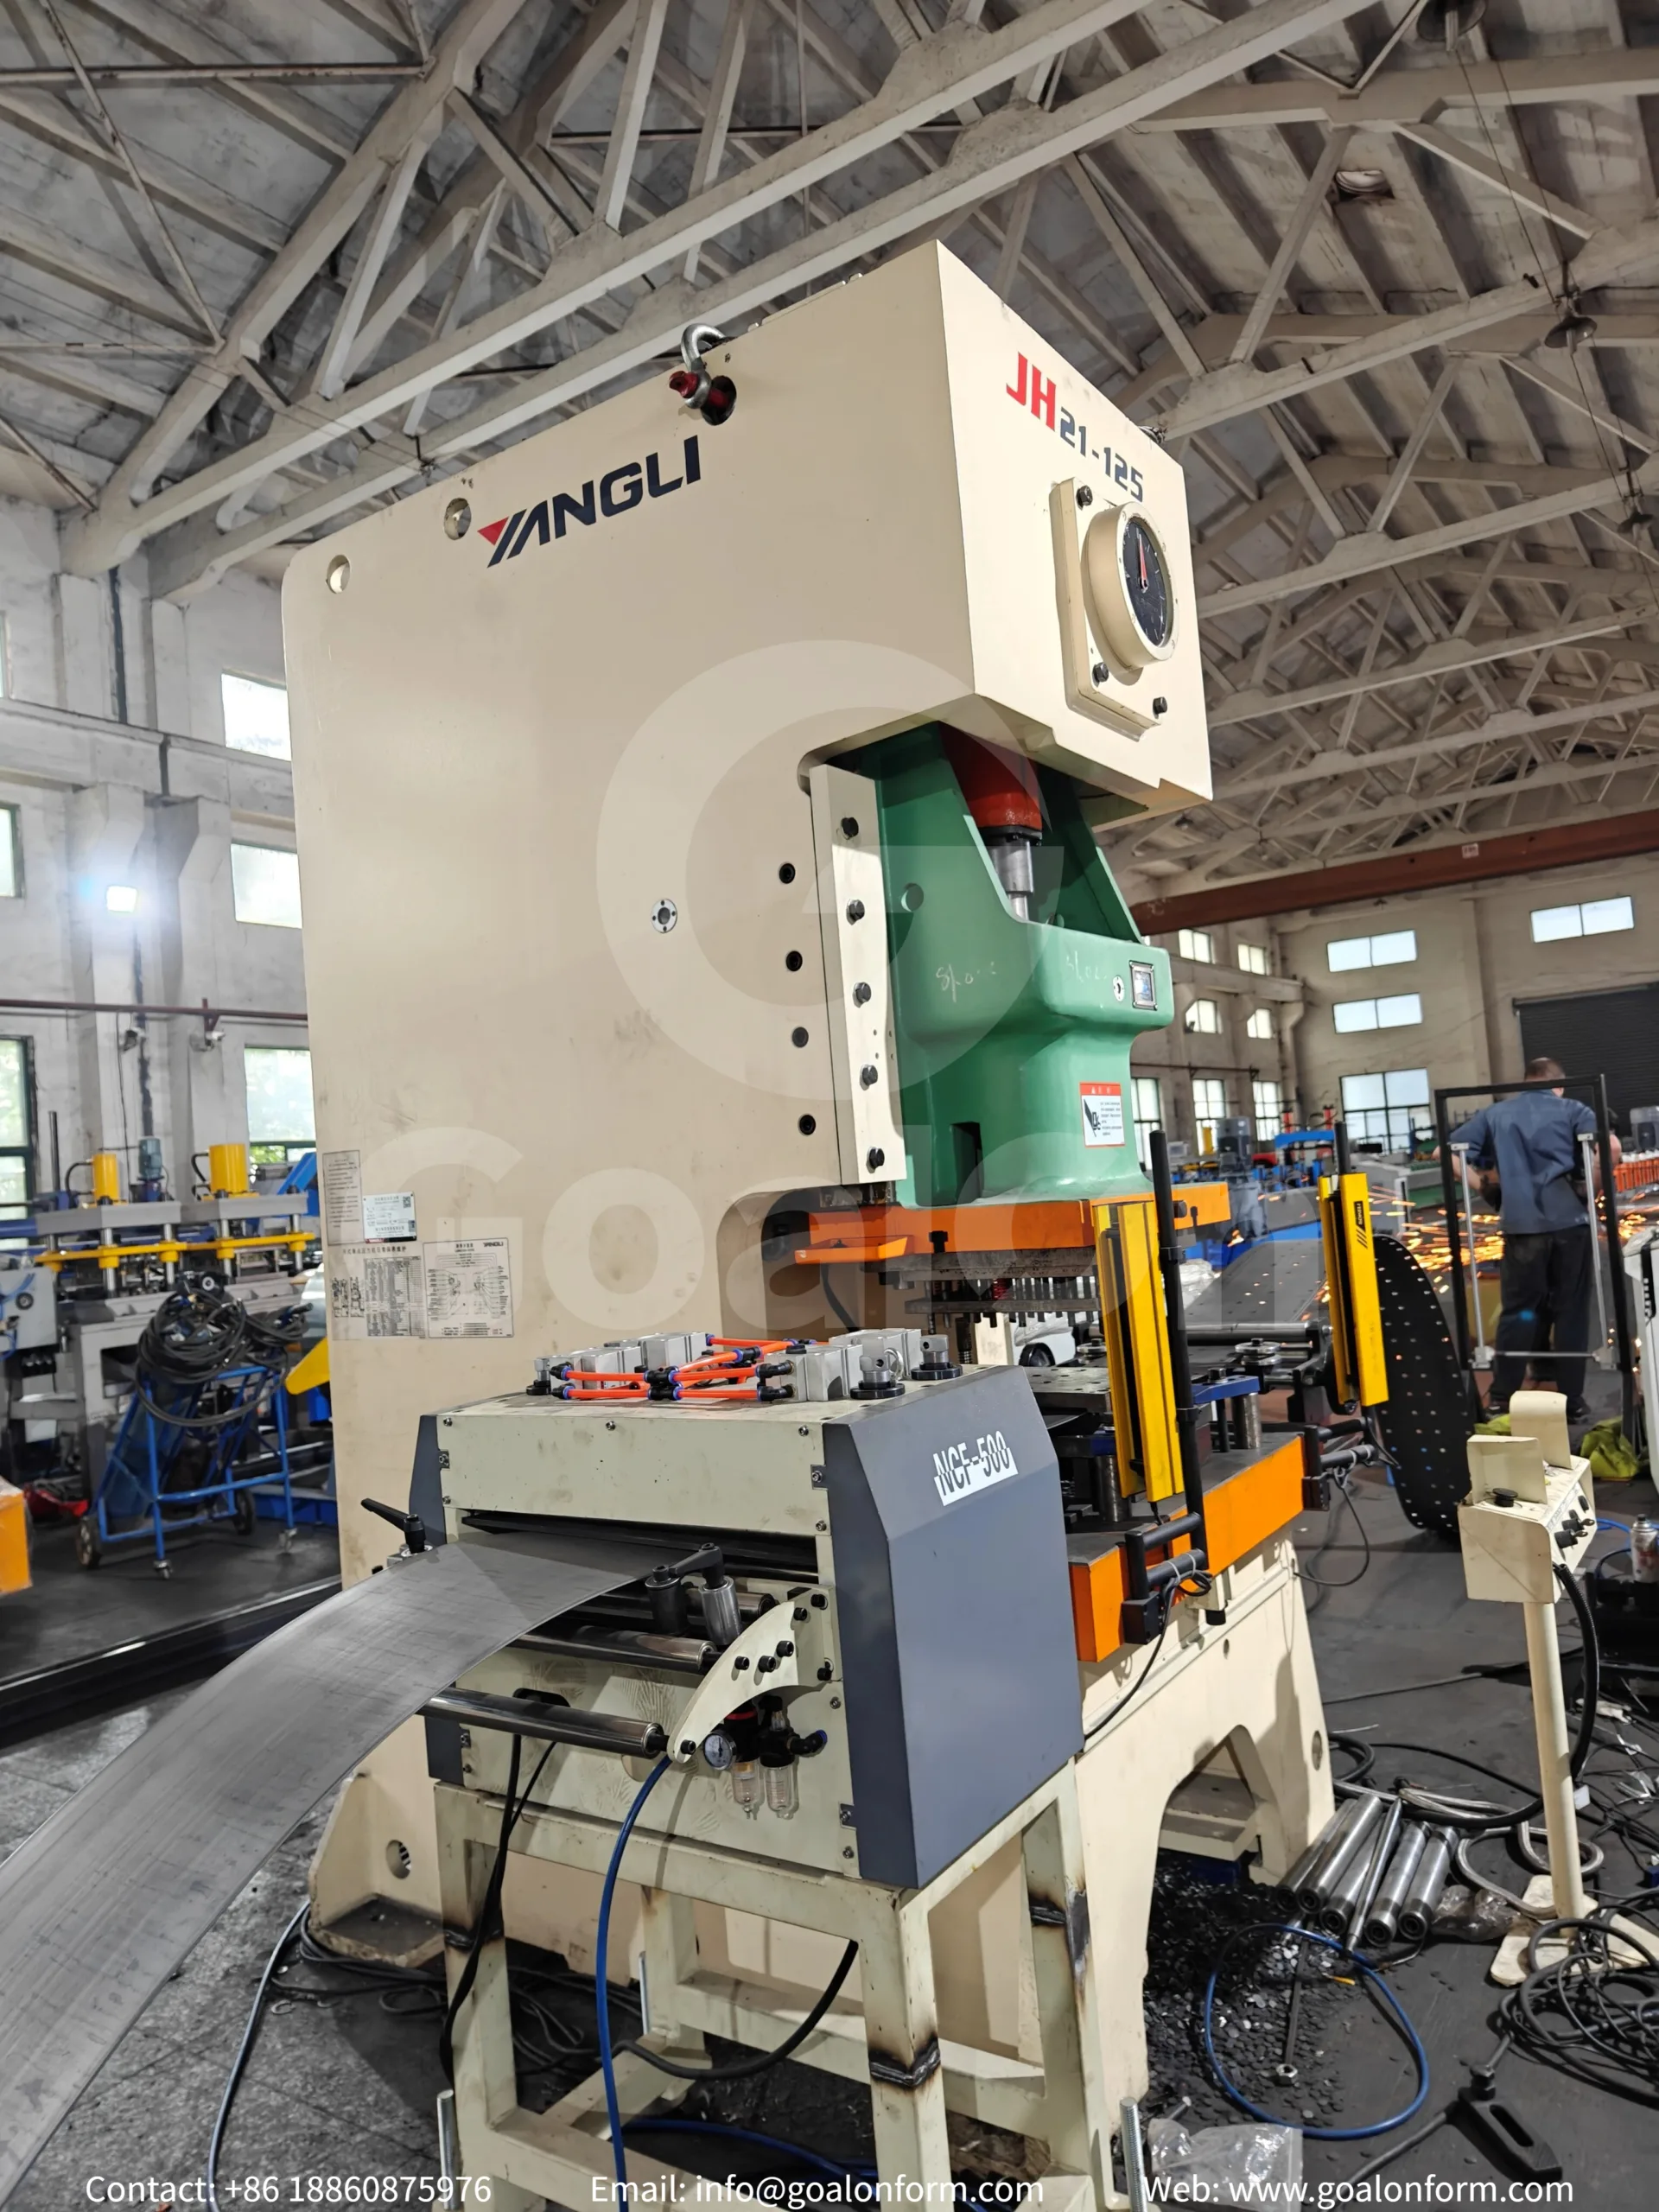
Si l'on compare le poinçonnage rotatif à l'intégration d'une presse fixe, le choix s'impose de lui-même. Le poinçonnage rotatif est idéal pour les lignes de production à grande vitesse fonctionnant en continu et comportant des motifs de perçage répétitifs. Les presses fixes sont quant à elles plus adaptées aux travaux sur mesure nécessitant de modifier fréquemment l'emplacement des trous.
3. Choix et entretien des outils
Vos outils de profilage constituent le cœur de votre système de poinçonnage. Si vos outils sont de mauvaise qualité, vos pièces le seront également. Un poinçon de formage métallique de haute qualité permet de réaliser des trous nets et résiste à des milliers de cycles.
Modernisation des matériaux des outils
L'acier à outils standard convient pour l'aluminium ordinaire ou l'acier fin. Mais les usines modernes travaillent souvent avec des métaux très durs. Si vous poinçonnez des métaux résistants, vos outils standard s'useront rapidement. L'utilisation d'outils en carbure de tungstène pour les matrices de profilage constitue une amélioration judicieuse. Le carbure de tungstène est un métal très dur. Son coût d'acquisition est plus élevé. Cependant, il conserve son tranchant bien plus longtemps que l'acier ordinaire. Cela se traduit par moins d'arrêts de production et des coûts de remplacement réduits à long terme.
Utilisation des systèmes de changement rapide
Le temps, c'est de l'argent. Vous ne voulez pas que votre ligne soit à l'arrêt pendant trois heures simplement pour changer un poinçon cassé. Vous devriez utiliser des systèmes d'outillage à changement rapide pour les profileuses. Ces systèmes utilisent des cassettes ou des plateaux préchargés. Pendant que la machine exécute une tâche, un opérateur prépare les outils pour la tâche suivante sur un chariot. Au moment du changement, il suffit de retirer l'ancien outil et d'insérer le nouveau. Une opération qui prenait deux heures ne prend plus que dix minutes.
Entretien pour une longue durée de vie des outils
Vous devez former votre équipe à l'entretien des jeux de poinçons et de matrices afin d'en prolonger la durée de vie. Un bon entretien permet d'éviter les pannes imprévues.
- Veillez à la propreté : La saleté et la poussière métallique agissent comme du papier de verre. Elles abîment rapidement les outils. Nettoyez les outils tous les jours.
- Lubrifier : Utilisez l'huile ou le liquide de refroidissement adapté. Le liquide permet de maintenir le poinçon à basse température et empêche le métal de s'y coller.
- Affûtez-les dès le début : N'attendez pas qu'un poinçon soit complètement émoussé. Un poinçon même légèrement émoussé sollicite fortement la presse. Affûtez les outils selon un calendrier rigoureux afin de garantir un fonctionnement fluide et rapide de l'ensemble.
💡 Vous rencontrez des problèmes de précision ou d'usure des outils sur votre ligne de production actuelle ? Un mauvais alignement des poinçons peut endommager des bobines coûteuses et doubler le taux de rebut. Contactez dès aujourd’hui l’équipe d’ingénieurs de Goalon Machinery pour qu’elle évalue vos plans de profilés, calcule le jeu des poinçons et vous propose une solution sur mesure. machine de profilage équipée d'un poinçon hydraulique solution.
[👉 Bénéficiez d'une consultation technique gratuite et d'un devis]
4. Bonnes pratiques en matière d'intégration
L'intégration d'une presse à poinçonner dans une ligne de profilage nécessite un certain savoir-faire. Les machines doivent communiquer entre elles de manière parfaite. Si ce n'est pas le cas, vous risquez d'endommager votre pièce métallique.
Connexion d'ordinateurs et de machines
Il est aujourd'hui essentiel d'apprendre à intégrer le poinçonnage CNC aux lignes de profilage. CNC signifie « Computer Numerical Control » (commande numérique par ordinateur). Au lieu de déplacer les pièces à la main, c'est un ordinateur qui pilote la ligne.
- Vous saisissez la longueur de la pièce et l'emplacement des trous sur un écran tactile.
- L'ordinateur indique au pistolet exactement quand tirer.
- Cela facilite grandement le passage d'un produit à un autre. Il suffit de charger un nouveau fichier informatique.
Une synchronisation parfaite des vitesses
Vous devez maîtriser l'optimisation de la synchronisation de la course du poinçon avec la vitesse de la ligne. Cela vaut tout particulièrement pour les matrices volantes. Si la bande métallique se déplace à une vitesse de 100 pieds par minute, la matrice volante doit également se déplacer exactement à 100 pieds par minute.
- Si la matrice est trop lente, le métal la pousse et provoque un bourrage de la machine.
- Si la matrice avance trop vite, elle tire sur le métal et élargit les trous. Les lignes de production modernes utilisent des capteurs numériques appelés « encodeurs ». Un encodeur repose sur le métal en mouvement et mesure sa vitesse exacte. Il transmet ces données de vitesse à l'ordinateur de la poinçonneuse mille fois par seconde. Cela permet de maintenir une synchronisation parfaite entre les vitesses.
5. Résolution des problèmes de qualité courants
Même les meilleures installations industrielles rencontrent des problèmes. Le travail de la tôle est une tâche difficile. Voici comment résoudre les problèmes de poinçonnage les plus courants.
Arrêter la déformation du métal
Empêcher la déformation du métal lors du poinçonnage en ligne est une priorité absolue. Lorsqu'un poinçon lourd frappe une pièce métallique fine et plate, celle-ci a tendance à se plier ou à se courber. Pour éviter cela, utilisez une plaque de maintien solide. Une plaque de maintien appuie fermement sur la pièce métallique pour la maintenir à plat. avant Le poinçon transperce le métal. Il le maintient fermement, à la manière d'une pince. Cela empêche le métal de se courber ou de se déformer sous la pression.
Élimination des bavures coupantes
Les bavures sont de minuscules arêtes vives qui subsistent sur le pourtour d'un trou poinçonné. Elles sont dangereuses et nuisent à l'aspect esthétique. Il est très difficile de réduire la hauteur des bavures lors du poinçonnage de l'acier à haute résistance. L'acier à haute résistance est dur et cassant.
- Le secret pour éliminer les bavures réside dans le jeu de l'outil. Le jeu correspond au minuscule espace entre le poinçon et le trou de la matrice.
- Si l'écart est trop important, le métal se plie vers le bas dans le trou avant de se casser. Cela provoque la formation d'une énorme bavure.
- Si l'écart est trop petit, le poinçon est soumis à une contrainte excessive et se casse.
- Vous devez calculer le jeu exact en fonction du type et de l'épaisseur de votre métal. Veillez à ce que vos outils soient bien affûtés pour éviter la formation de bavures.
Se débarrasser des limaces métalliques
Les chutes sont ces petits disques métalliques qui tombent lorsque vous percez un trou. Elles constituent une véritable nuisance. Si une chute rebondit dans la matrice, le coup de poinçon suivant l'enfoncera dans le métal frais. Cela détruira vos outils en un instant. Vous avez besoin d'un système automatisé d'évacuation des chutes pour le profilage en continu.
- Gravité : Laissez les limaces dévaler une simple goulotte pour atterrir dans un bac.
- Jets d'air : Installez des tuyaux d'air commandés par minuterie. À chaque fois que le poinçon s'enclenche, un jet d'air éjecte la pièce usinée.
- Aspirateurs : Utilisez des tubes à vide puissants sous les matrices pour aspirer les chutes en toute sécurité. Ne laissez jamais les chutes s'accumuler à proximité des pièces en mouvement.
Assurer un placement parfait des trous
Pour garantir la précision dimensionnelle lors du poinçonnage à stations multiples, il est indispensable de disposer de châssis rigides et d’un bon guidage. Si vos trous dévient légèrement de leur emplacement, vérifiez le châssis de votre machine. Si le châssis en acier se déforme ne serait-ce qu’un peu sous la pression, l’emplacement des trous sera décalé. Vérifiez également la tension du métal. Si la bande métallique est trop tendue entre les rouleaux de formage et le poinçon, elle s'étirera. Lorsque vous découperez la pièce finale, elle se rétractera et les trous se retrouveront au mauvais endroit. Utilisez une fosse à boucle. Une fosse à boucle permet au métal de pendre librement entre les machines, ce qui élimine toute tension de traction.
Conclusion
Trouver la solution de poinçonnage idéale pour les installations de profilage nécessite une planification minutieuse. On ne peut pas se contenter d'acheter n'importe quelle presse et s'attendre à des résultats parfaits. Il faut examiner attentivement la conception de vos pièces, la vitesse requise et votre budget.
En maîtrisant les meilleures méthodes, vous pourrez choisir entre le poinçonnage en amont ou en aval. En sélectionnant la presse adaptée, vous trouverez le juste équilibre entre vitesse et puissance. L'utilisation d'outils robustes en carbure de tungstène et de systèmes de changement rapide vous permettra de réduire au minimum vos temps d'arrêt. Enfin, en respectant rigoureusement les bonnes pratiques d'intégration, vos ordinateurs et vos machines fonctionneront en parfaite harmonie.
Prenez le temps de former votre équipe à l'entretien des outils et à l'élimination des résidus. En maîtrisant ces petits détails, votre ligne de profilage produira chaque jour des pièces irréprochables. Optimisez dès maintenant votre configuration et profitez d'un atelier plus rapide et plus rentable.