ادغام سوراخهای خطی، شکافها یا بریدگیها در خطوط خودکار شکلدهی غلتکی بهطور قابلتوجهی هزینههای نیروی کار و زمانهای چرخه را کاهش میدهد. انتخاب یک بهینهسازیشده مایع پانچ برای دستگاه شکلدهی رولی تنظیمات، دقت را تضمین میکند، از تغییر شکل مواد جلوگیری میکند و از توقف پرهزینه خط تولید جلوگیری میکند.
بهعنوان مهندسان با تجربه در زمینه دستگاههای شکلدهی رول، این راهنمای فنی را طراحی کردیم تا به مدیران کارخانه در انتخاب بین سوراخکاری مقدماتی در مقابل سوراخکاری نهایی در فرآیند شکلدهی نوردی, ، سرعت بالا را انتخاب کنید سیستم پانچ قالب پروازی برای شکلدهی نوردی تنظیمات، و پیکربندی ابزار مخصوص پانچ رولفورم.
در این راهنما، “راهحلهای پانچ برای دستگاههای شکلدهی غلتکی: روشها، ابزارها و بهترین شیوههای یکپارچهسازی” را بررسی خواهیم کرد. بهترین روشهای پانچ فلز را توضیح میدهیم. به بررسی دستگاهها و ابزارهای مختلف میپردازیم. در نهایت، نکاتی را برای حفظ عملکرد روان کارخانه شما ارائه میکنیم.
۱. زمانبندی ضربه: قبل، حین و بعد از زدن
هنگام برنامهریزی خط تولیدتان، باید تصمیم بگیرید که چه زمانی سوراخها را پانچ کنید. فلز ابتدا صاف است و در نهایت به شکلی خم میشود. زمانبندی پانچ همه چیز را تغییر میدهد. باید تفاوت پانچ پیش از شکلدهی و پانچ پس از شکلدهی در فرآیند رولفورمینگ را درک کنید.
فلز تخت پیشپانچشده
پانچکاری مقدماتی به معنای ایجاد سوراخ در نوار فلزی صاف قبل از ورود آن به غلتکهای خمکاری است. این محبوبترین روش است.
- نکات مثبت: ضربهزنی به فلزات ورقهای بسیار آسان است. ابزارها ساده و کمهزینهاند.
- نکات منفی: وقتی فلز در مراحل بعدی خط خمکاری خم میشود، سوراخها ممکن است کشیده شوند. اگر سوراخ به خط خمکاری خیلی نزدیک باشد، به شکل بیضی درمیآید. برای جلوگیری از این باید قطعات خود را با دقت طراحی کنید.
پانچ میانی
گاهی لازم است پس از خم شدن جزئی فلز، اما پیش از شکلگیری نهایی، سوراخکاری کنید. به این عمل سوراخکاری میانی گفته میشود. شما دستگاه پرس سوراخکن را بین دو مجموعه غلتک قرار میدهید. این روش برای اشکال پیچیدهای مفید است که در آنها سوراخکاری اولیه باعث کشش بیش از حد سوراخها میشود.
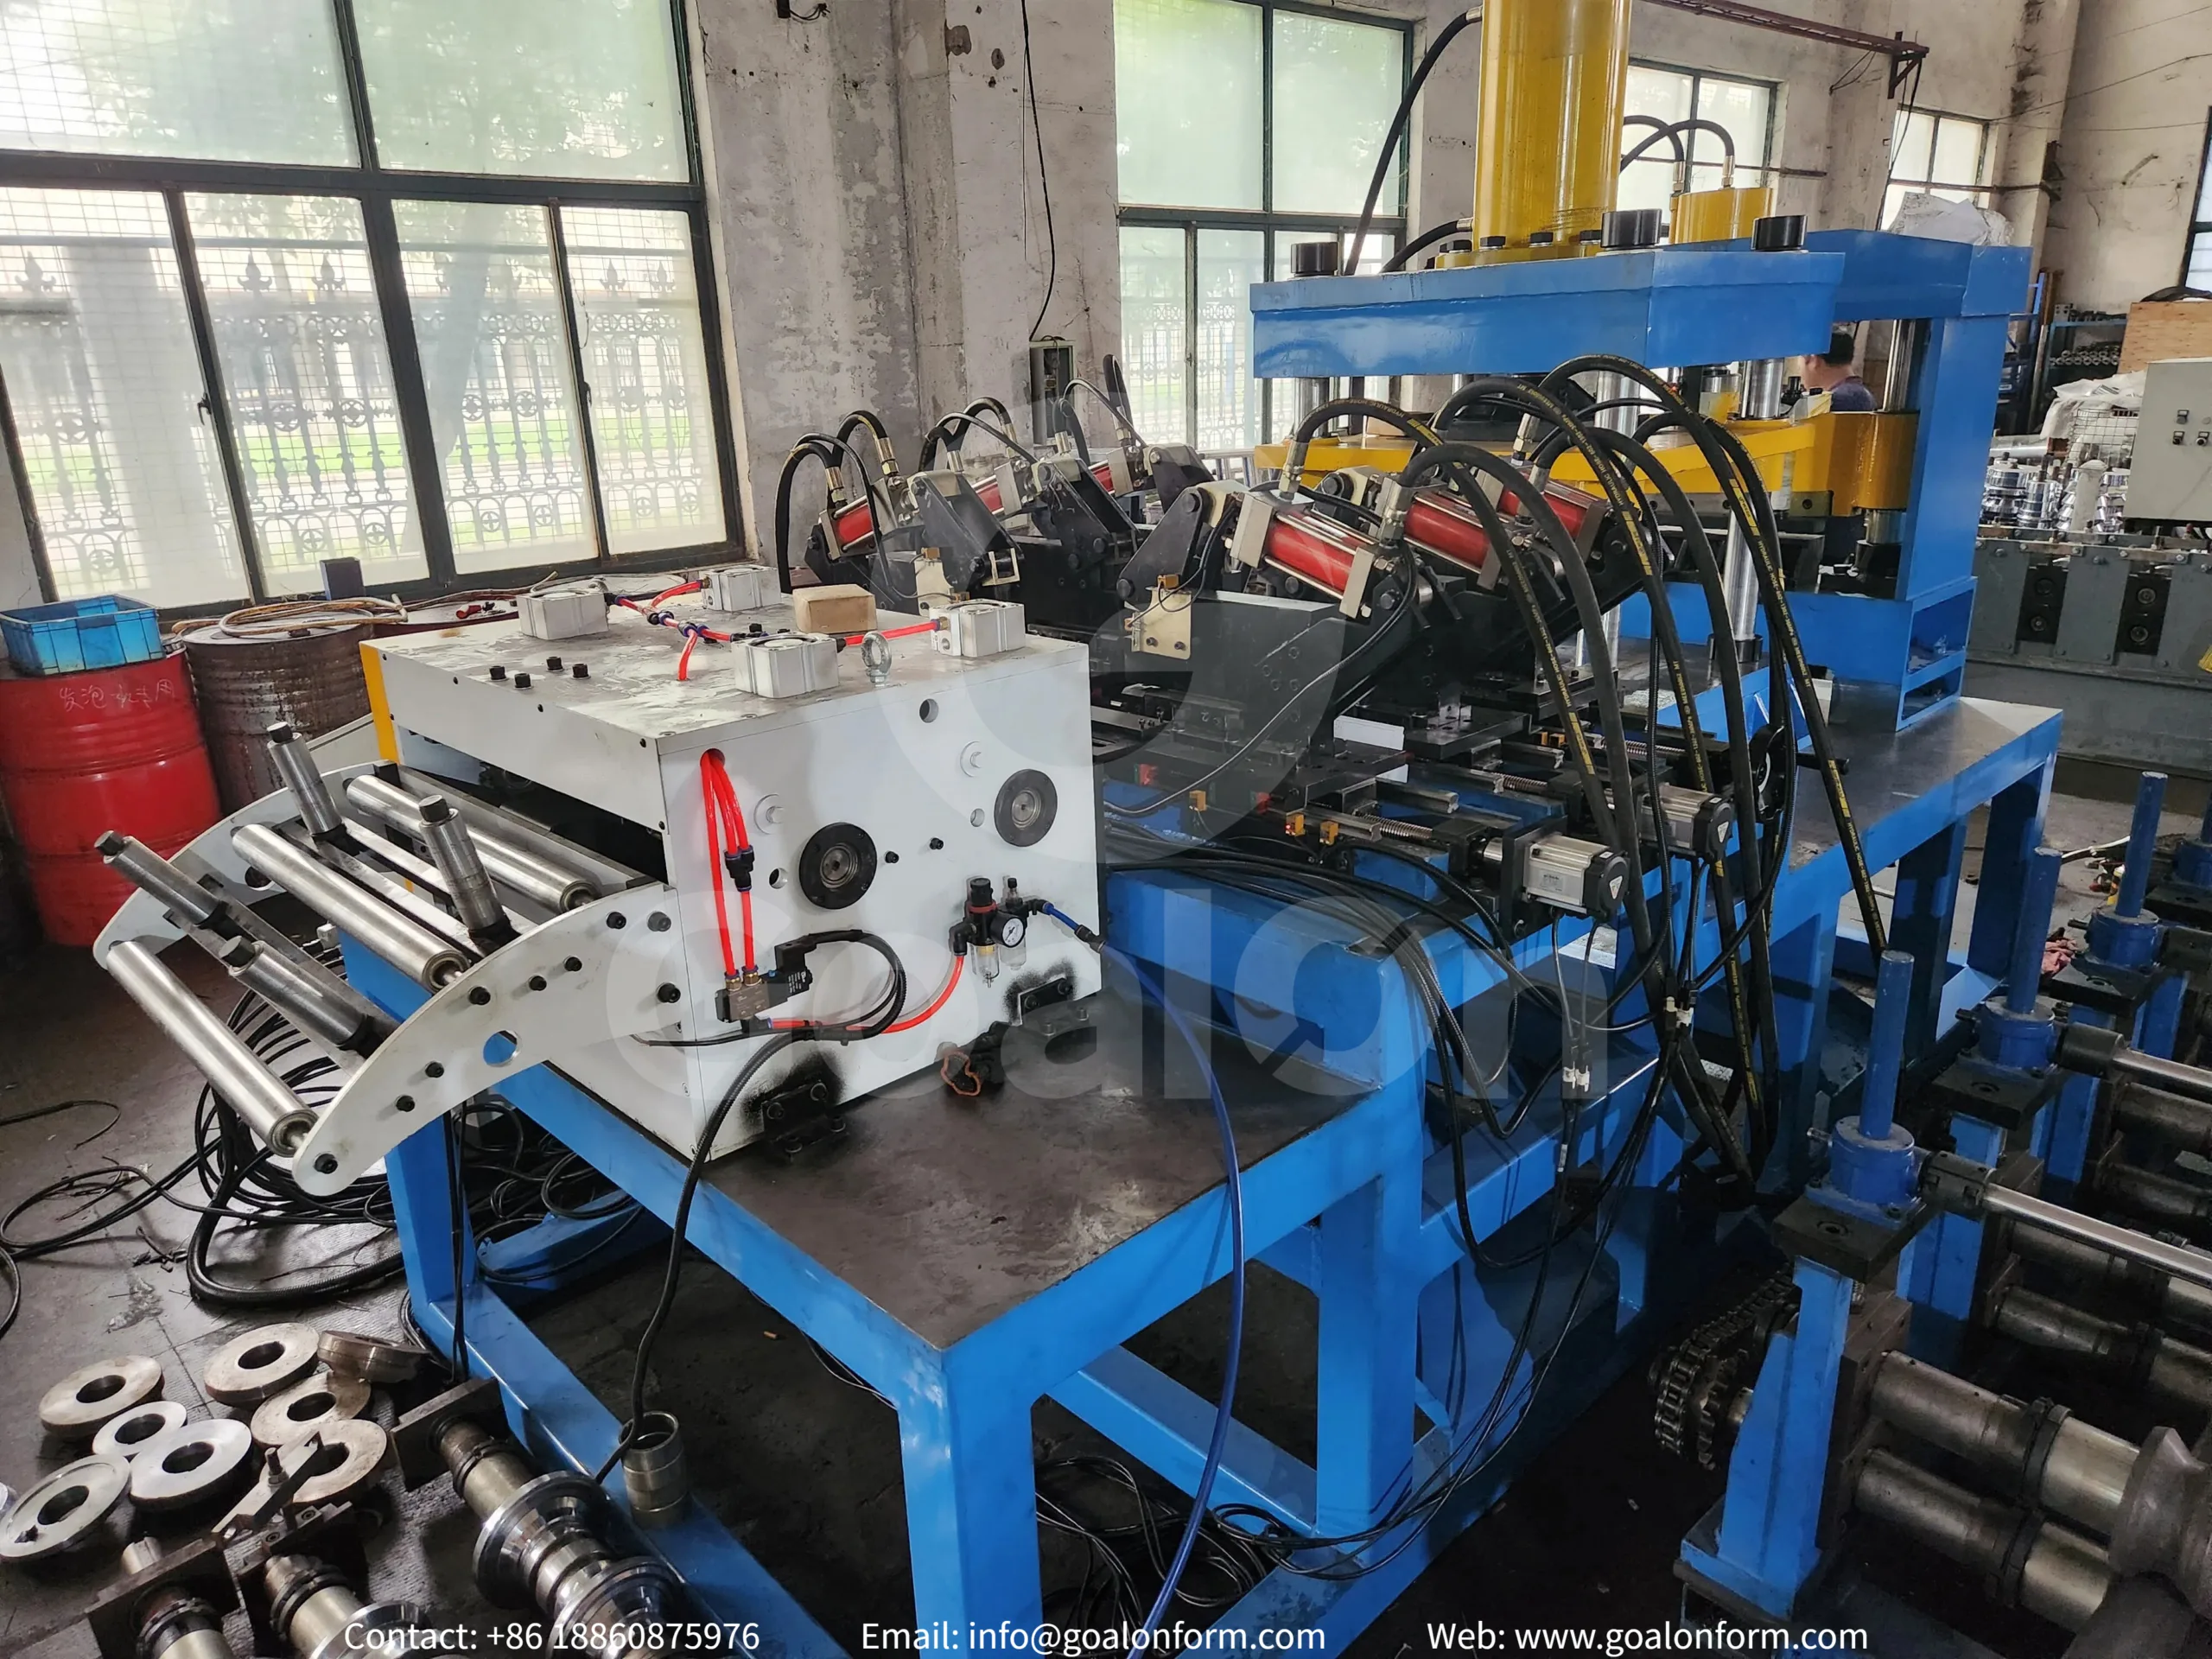
قطعات شکلیافته پس از پانچ
عملیات پانچ نهایی در انتهای خط تولید انجام میشود. فلز پیش از آنکه پانچ به آن برخورد کند، کاملاً به شکل نهایی خود درآمده است.
- نکات مثبت: سوراخها هرگز کش نمیآیند. این روش هر بار جایگذاری سوراخ را بینقص انجام میدهد.
- نکات منفی: ساخت ابزار برای پانچ یک شکل پیچیده و خمیده بسیار دشوار است. قالبهای سفارشی گران هستند.
۲. انتخاب فناوری چاپ مناسب
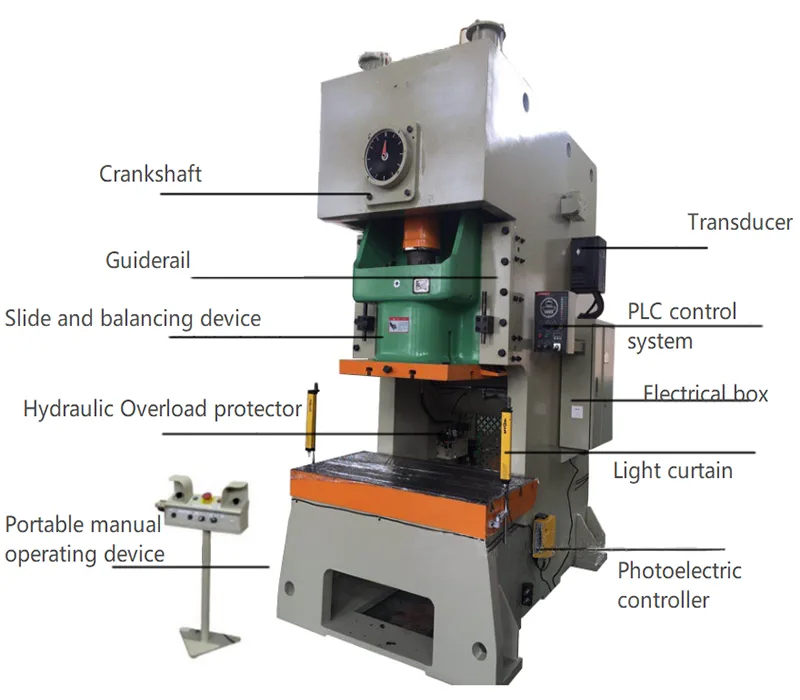
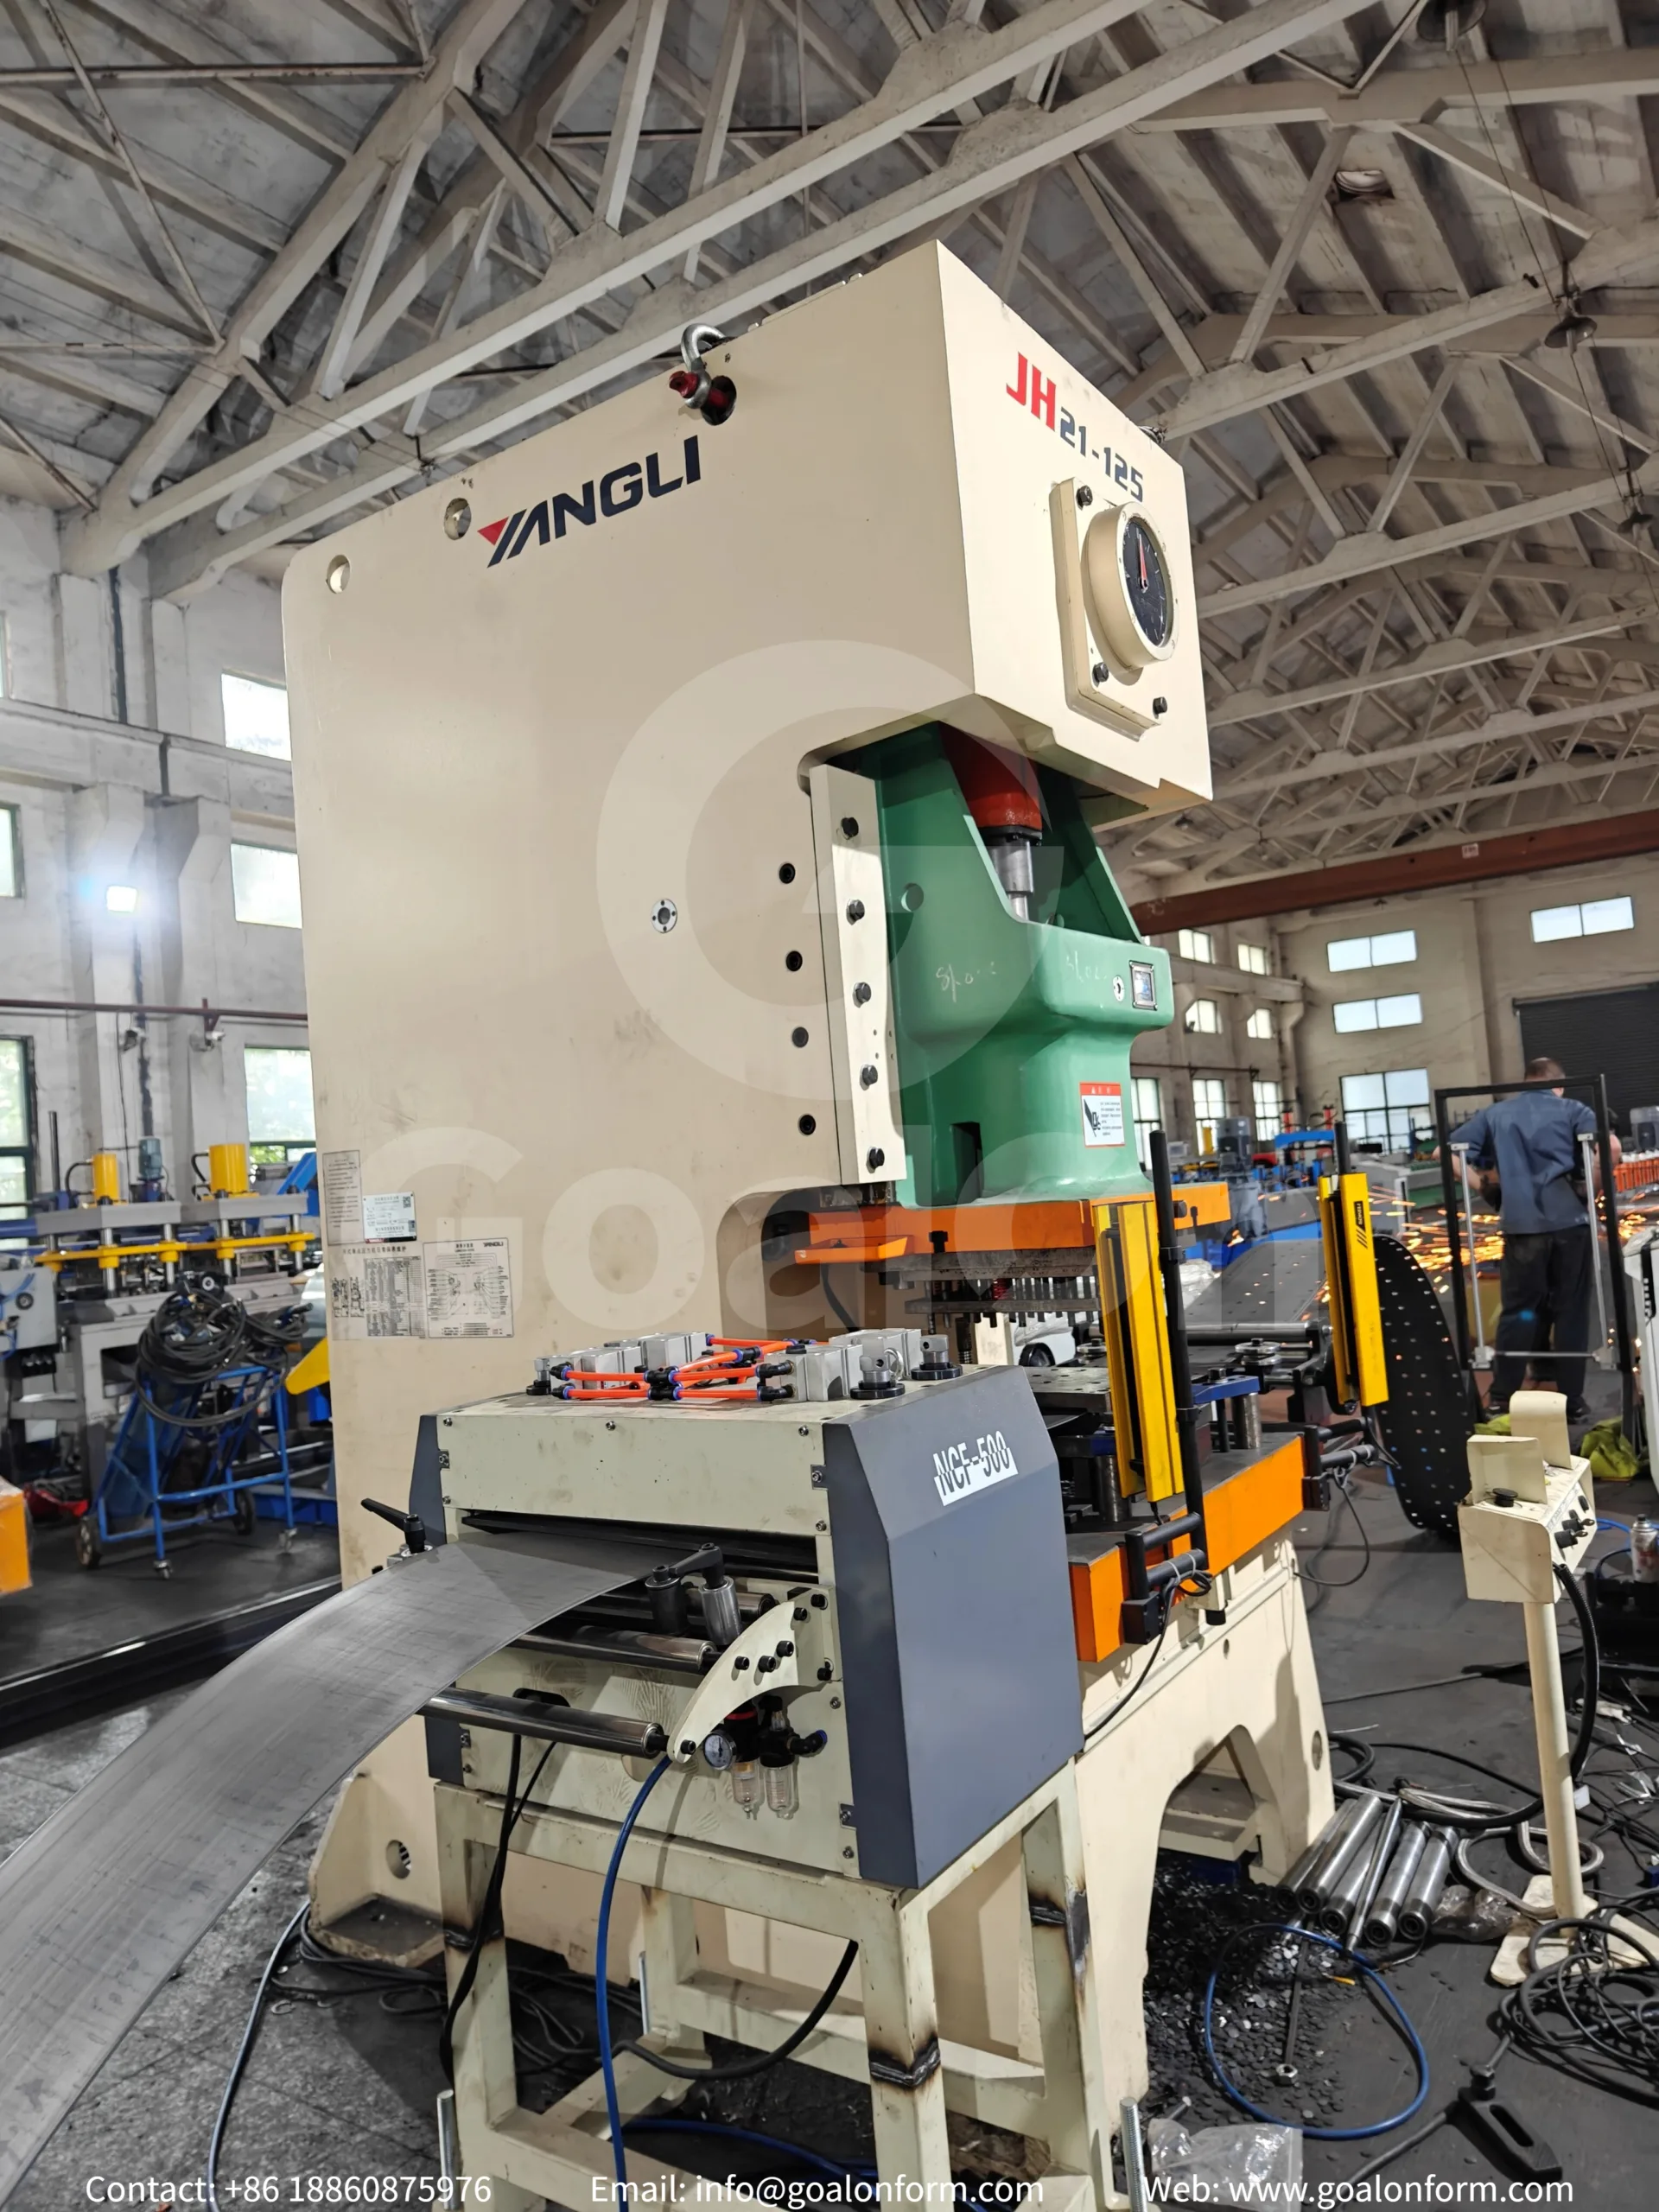
برای راهاندازی پرس پانچ به دستگاه مناسبی نیاز دارید. دانستن نحوه انتخاب پرس پانچ مناسب برای شکلدهی رول گامی بزرگ است. باید پرس را با سرعت تولید و ضخامت فلز هماهنگ کنید.
ماشین رولفورمینگ با پانچ هیدرولیک در مقابل پرس مکانیکی
هماهنگسازی فناوری پرس با سرعت و ضخامت نوار برای بازگشت سرمایه بلندمدت حیاتی است.
| ویژگی | پانچ مکانیکی | پانچ هیدرولیک | سیستم سرووی پرتاب دیس |
| بهترین برای | سیمهای با قطر کم و سرعت بالا | فولاد سازهای ضخیم با ضخامت بالا | تولید مداوم و بدون وقفه |
| سرعت خط | تا ۶۰ متر بر دقیقه | تا ۲۰ متر بر دقیقه | تا بیش از ۸۰ متر در دقیقه |
| نیرو و کنترل | ضربهی ثابت و انرژی | نیروی قابل تنظیم و عمق کورس | کنترل CNC کاملاً همگام |
| سایش ابزار | متعادل | پایین (نیروی هیدرولیکی نرم) | بسیار کم |
قالبهای پرنده با سرعت بالا
اگر میخواهید قطعات را خیلی سریع تولید کنید، نوار فلزی شما نباید از حرکت بازایستد. در اینجا سیستمهای پانچ با قالب پروازی با سرعت بالا به کار میآیند. در یک سیستم قالب پروازی، پرس پانچ روی ریلها قرار دارد. وقتی فلز به جلو حرکت میکند، پرس پانچ به آن چسبیده و با همان سرعت دقیق حرکت میکند. در حین حرکت سوراخ را پانچ میکند. سپس رها میکند و به نقطهٔ شروع خود بازمیگردد. این امکان را میدهد که شکلدهی نوردی پیوسته و بدون توقف انجام شود.
فناوری پانچ چرخشی
برای دستیابی به سریعترین سرعتها، به فناوری پانچ چرخشی سروومحور توجه کنید. به جای پانچی که بالا و پایین میرود، این سیستم از دو سیلندر فلزی چرخان استفاده میکند. پانچها از سیلندر بالایی بیرون زدهاند. سوراخهای قالب روی سیلندر پایینی قرار دارند.
- غذیهی فلزی صاف بین سیلندرهای چرخان قرار میگیرد.
- ابزارها هنگام غلتیدن روی فلز، سوراخها را ایجاد میکنند.
- این فوقالعاده سریع و بیصدا است.
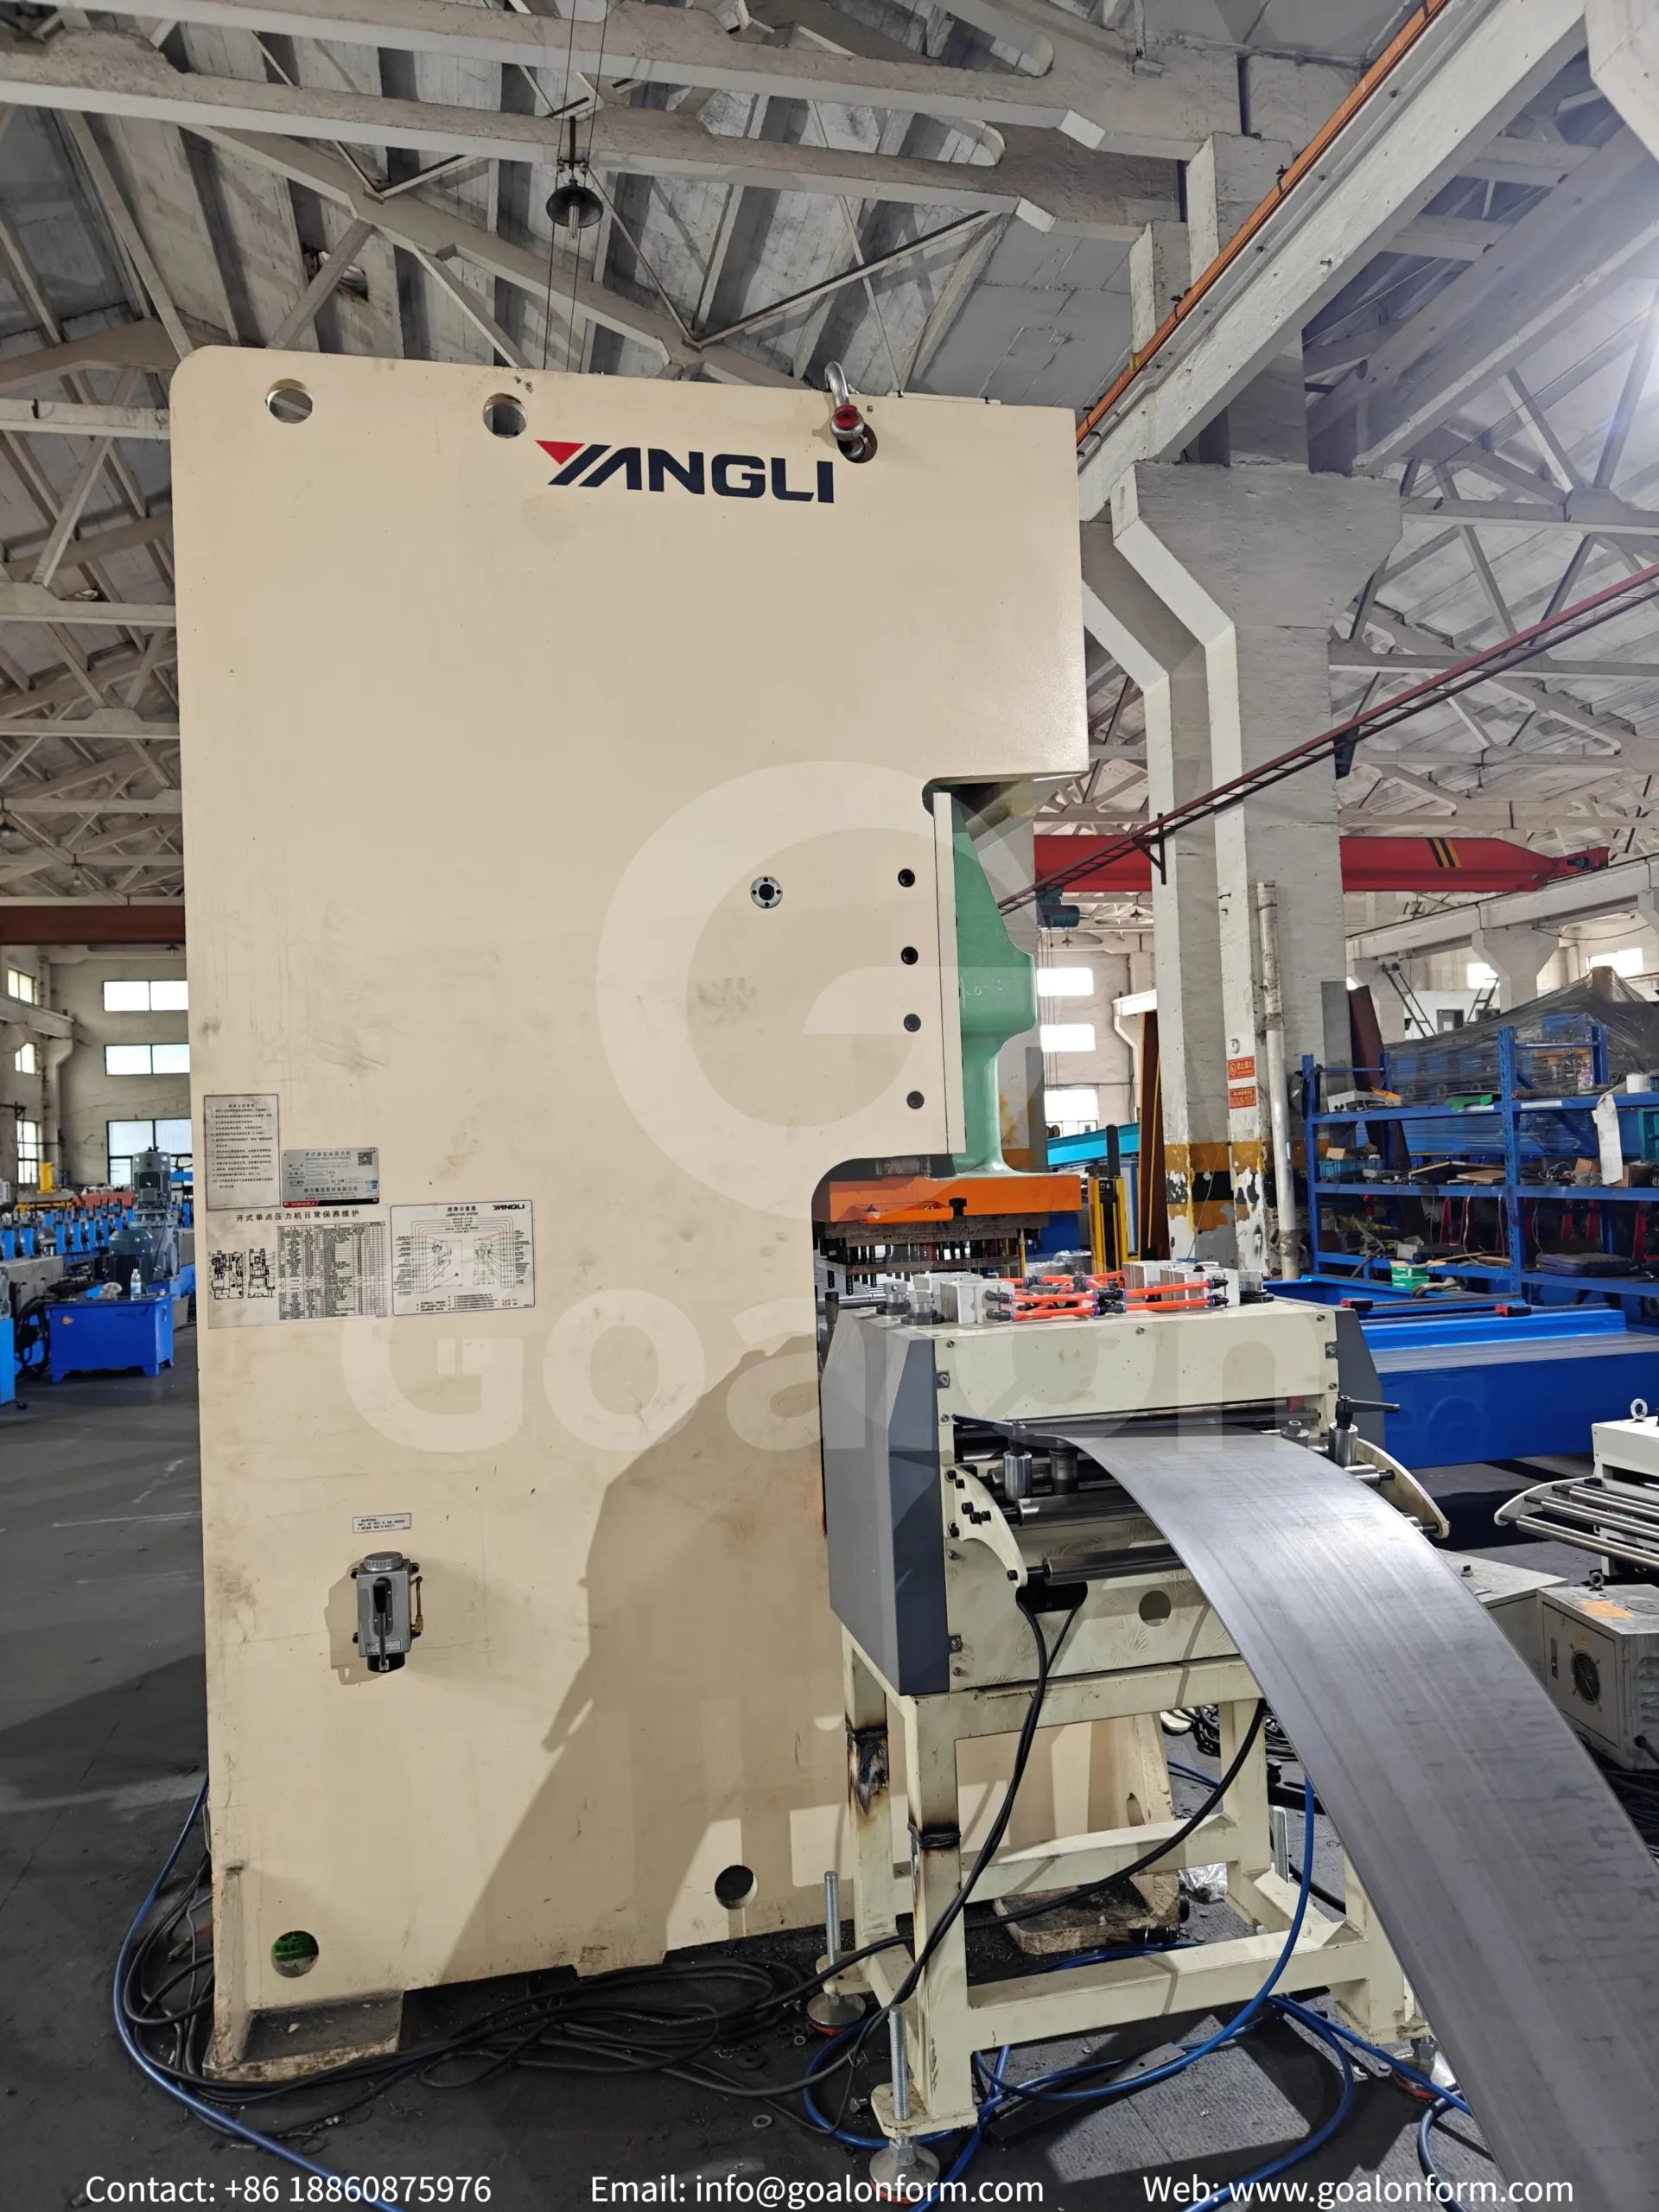
وقتی پانچ چرخشی را با ادغام پرس ثابت مقایسه میکنید، انتخاب واضح است. پانچ چرخشی برای خطوط بدون توقف با سرعت بالا و الگوهای سوراخ تکراری بهترین است. پرسهای ثابت برای کارهای سفارشی که در آنها اغلب نیاز به تغییر محل سوراخها دارید، مناسبتر هستند.
۳. انتخاب و نگهداری ابزار
ابزارهای شکلدهی غلتکی شما قلب سیستم پانچ شما هستند. اگر ابزارهای شما خراب باشند، قطعات شما نیز خراب خواهند بود. یک پانچ شکلدهی فلز باکیفیت، سوراخهایی تمیز ایجاد میکند و برای هزاران چرخه دوام میآورد.
ارتقای ابزارهای مواد
فولاد ابزار استاندارد برای کار با آلومینیوم یا فولاد نازک مناسب است. اما کارخانههای مدرن اغلب با فلزات بسیار سخت کار میکنند. اگر فلز سخت را پانچ کنید، ابزارهای استانداردتان بهسرعت فرسوده میشوند. استفاده از ابزارهای کاربید تنگستن برای قالبهای رولفورم یک ارتقای هوشمندانه است. کاربید تنگستن یک فلز بسیار سخت است. هزینه اولیه آن بیشتر است. با این حال، بسیار طولانیتر از فولاد معمولی تیز میماند. این یعنی توقفهای کمتر خط تولید و هزینههای تعویض پایینتر در درازمدت.
استفاده از سیستمهای تعویض سریع
زمان یعنی پول. شما نمیخواهید خط تولیدتان سه ساعت متوقف شود فقط برای تعویض یک پانچ شکسته. باید از سیستمهای ابزار سریعال تعویض برای دستگاههای شکلدهی غلتکی استفاده کنید. این سیستمها از کاستها یا سبدهای از پیش بارگذاریشده استفاده میکنند. در حالی که دستگاه در حال انجام یک کار است، یک کارگر ابزارها را برای کار بعدی روی یک چرخدستی آماده میکند. وقتی زمان تعویض میرسد، آنها به سادگی ابزار قدیمی را بیرون کشیده و ابزار جدید را داخل میگذارند. این کار یک عملیات دو ساعته را به یک عملیات ده دقیقهای تبدیل میکند.
نگهداری برای طول عمر بالای ابزار
شما باید به تیم خود آموزش دهید چگونه از مجموعههای پانچ و قالب برای افزایش طول عمر نگهداری کنند. نگهداری مناسب از خرابیهای ناگهانی جلوگیری میکند.
- تمیز نگه دار: گرد و غبار و گرد فلز مانند سمباده عمل میکنند. آنها ابزارها را به سرعت خراب میکنند. ابزارها را روزانه تمیز کنید.
- روغنکاری کنید: از روغن یا مایع خنککننده مناسب استفاده کنید. مایع پانچ را سرد نگه میدارد و مانع چسبیدن فلز به آن میشود.
- زود تیز کن: منتظر نمانید تا پانچ کاملاً کند شود. پانچ کمی کند فشار زیادی بر دستگاه پرس وارد میکند. ابزارها را طبق یک برنامهٔ زمانی دقیق تیز کنید تا همه چیز سبک و سریع پیش برود.
💡 آیا در خط فعلی خود با مشکلات دقت یا سایش ابزار مواجه هستید؟ تراز نامناسب پانچ میتواند کویلهای گرانقیمت را خراب کرده و نرخ ضایعات را دو برابر کند. امروز با تیم مهندسی شرکت Goalon Machinery تماس بگیرید تا نقشههای پروفایل شما را ارزیابی، فاصله پانچ را محاسبه و یک راهحل سفارشی دریافت کنید. ماشین شکلدهی رولی با پانچ هیدرولیک راه حل.
[👉 مشاوره مهندسی و قیمتگیری رایگان دریافت کنید]
۴. بهترین شیوههای یکپارچهسازی
افزودن دستگاه پانچ به خط فرمدهی رول نیازمند مهارت است. دستگاهها باید بهطور کامل با یکدیگر ارتباط برقرار کنند. اگر این ارتباط برقرار نشود، فلز شما خراب خواهد شد.
اتصال کامپیوترها و ماشینها
یادگیری نحوهٔ ادغام پانچینگ CNC با خطوط شکلدهی رول امروزه حیاتی است. CNC مخفف کنترل عددی کامپیوتری است. به جای جابهجایی قطعات بهصورت دستی، یک کامپیوتر خط تولید را اداره میکند.
- شما طول قطعه و محل سوراخها را در یک صفحه نمایش لمسی وارد میکنید.
- کامپیوتر به پانچ دقیقاً میگوید چه زمانی شلیک کند.
- این کار تغییر از یک محصول به محصول دیگر را بسیار آسان میکند. شما فقط یک فایل کامپیوتری جدید را بارگذاری میکنید.
هماهنگسازی کامل سرعتها
شما باید در بهینهسازی همزمانسازی حرکت ضربهی پانچ با سرعت خط تسلط پیدا کنید. این موضوع بهویژه برای قالبهای پرنده صادق است. اگر نوار فلزی با سرعت ۱۰۰ فوت در دقیقه حرکت کند، قالب پرنده نیز باید دقیقاً با سرعت ۱۰۰ فوت در دقیقه حرکت کند.
- اگر قالب خیلی کند باشد، فلز آن را به جلو میراند و دستگاه گیر میکند.
- اگر قالب خیلی سریع باشد، فلز را میکشد و سوراخها را کشیده میکند. خطوط مدرن از حسگرهای دیجیتال به نام انکودر استفاده میکنند. انکودر روی فلز متحرک قرار میگیرد و سرعت دقیق آن را اندازهگیری میکند. این دادههای سرعت را هزار بار در ثانیه به کامپیوتر پانچ ارسال میکند. این کار باعث میشود سرعتها کاملاً هماهنگ بمانند.
۵. حل مشکلات کیفی رایج
حتی بهترین تنظیمات کارخانهای هم با مشکلات مواجه میشوند. کار با ورق فلزی دشوار است. در اینجا روش رفع رایجترین مشکلات پانچ آورده شده است.
متوقف کردن تغییر شکل فلز
جلوگیری از تغییر شکل فلز در حین پانچ خطی از اولویتهای اصلی است. وقتی پانچ سنگین به یک قطعه نازک و صاف فلز برخورد میکند، فلز تمایل دارد خم یا تاب بخورد. برای جلوگیری از این، از یک صفحه جداکننده قوی استفاده کنید. صفحه جداکننده با فشار زیاد روی فلز صاف فشار میآورد. قبل پانچ برش را انجام میدهد. آن فلز را مانند یک گیره محکم نگه میدارد. این کار مانع خم شدن یا تاب خوردن فلز تحت فشار میشود.
اصلاح لبههای تیز
برّها لبههای کوچک و تیزی هستند که در اطراف کف سوراخ پانچشده باقی میمانند. آنها خطرناکاند و ظاهر نامطلوبی دارند. کاهش ارتفاع برّها در پانچ فولاد با مقاومت کششی بالا بسیار دشوار است. فولاد با مقاومت کششی بالا سخت و شکننده است.
- راز رفع زائدهها، فاصلهٔ ابزار است. فاصلهٔ ابزار شکاف بسیار کوچکی است بین ابزار پانچ و سوراخ قالب.
- اگر فاصله بیش از حد باشد، فلز قبل از شکستن به داخل سوراخ خم میشود. این باعث ایجاد یک پرز بزرگ میشود.
- اگر فاصله خیلی کم باشد، پانچ بیش از حد کار میکند و میشکند.
- شما باید فاصلهٔ دقیق را برای نوع و ضخامت فلز مورد نظر خود محاسبه کنید. ابزارهای خود را تیز نگه دارید تا از ایجاد پرز جلوگیری شود.
از بین بردن گلولههای فلزی
اسلاگها حلقههای کوچک فلزی هستند که هنگام سوراخکاری از قالب خارج میشوند. آنها مزاحم بزرگی هستند. اگر اسلاگ به قالب برگردد و دوباره به آن برخورد کند، ضربهی بعدی پانچ آن را به فلز تازه میکوبد و ابزارهای شما را فوراً خرد میکند. برای فرمدهی پیوسته به حذف خودکار اسلاگ نیاز دارید.
- گرانش: بگذار حلزونها از یک شیار ساده به داخل یک سطل بیفتند.
- پرتابهای هوایی: لولههای هوای زمانبندیشده را نصب کنید. هر بار که پانچ شلیک میشود، انفجاری از هوا گلوله را از مسیر کنار میزند.
- گردگیرها: از لولههای مکش قوی زیر قالبها استفاده کنید تا گلولهها را بهطور ایمن به داخل بکشند. هرگز اجازه ندهید گلولهها در نزدیکی قطعات متحرک انباشته شوند.
کمالبخشی جایگذاری حفره
حفظ دقت ابعادی در پانچ چندمکانی نیازمند فریمهای صلب و ردیابی دقیق است. اگر سوراخهای شما کمی از جای خود خارج میشوند، فریم دستگاه خود را بررسی کنید. اگر فریم فولادی حتی اندکی تحت فشار خم شود، محل سوراخها جابهجا خواهد شد. همچنین، تنش فلز را بررسی کنید. اگر نوار فلزی بین دستگاههای شکلدهنده غلتکی و پانچ بیش از حد کشیده شود، کش میآید. وقتی قطعه نهایی را برش میدهید، دوباره جمع میشود و سوراخها در جای اشتباهی قرار میگیرند. از گودال حلقهای استفاده کنید. گودال حلقهای به فلز اجازه میدهد بین دستگاهها آزادانه آویزان باشد تا هیچ تنش کششی وجود نداشته باشد.
نتیجهگیری
یافتن راهحل پرس ایدهآل برای راهاندازی دستگاههای شکلدهی غلتکی نیازمند برنامهریزی دقیق است. شما نمیتوانید صرفاً هر پرس را بخرید و انتظار نتایج بینقص داشته باشید. باید با دقت به طراحی قطعات، سرعت مورد نیاز و بودجه خود توجه کنید.
با درک بهترین روشها میتوانید بین پانچکاری مقدماتی یا پانچکاری ثانویهای انتخاب کنید. با انتخاب پرس مناسب، سرعت و قدرت را متعادل میسازید. استفاده از ابزارهای مقاوم کاربید تنگستن و سیستمهای تعویض سریع، زمان توقف شما را به حداقل میرساند. در نهایت، با پیروی از بهترین شیوههای سختگیرانه یکپارچهسازی، کامپیوترها و دستگاههای شما در هماهنگی کامل کار خواهند کرد.
برای آموزش تیم خود در زمینه نگهداری ابزار و خارج کردن گلولههای گیرکرده وقت بگذارید. وقتی این جزئیات کوچک را کنترل کنید، خط رولفورمینگ شما هر روز قطعات بینقص تولید خواهد کرد. تنظیمات خود را همین حالا بهینهسازی کنید و از یک خط تولید سریعتر و پرسودتر لذت ببرید.