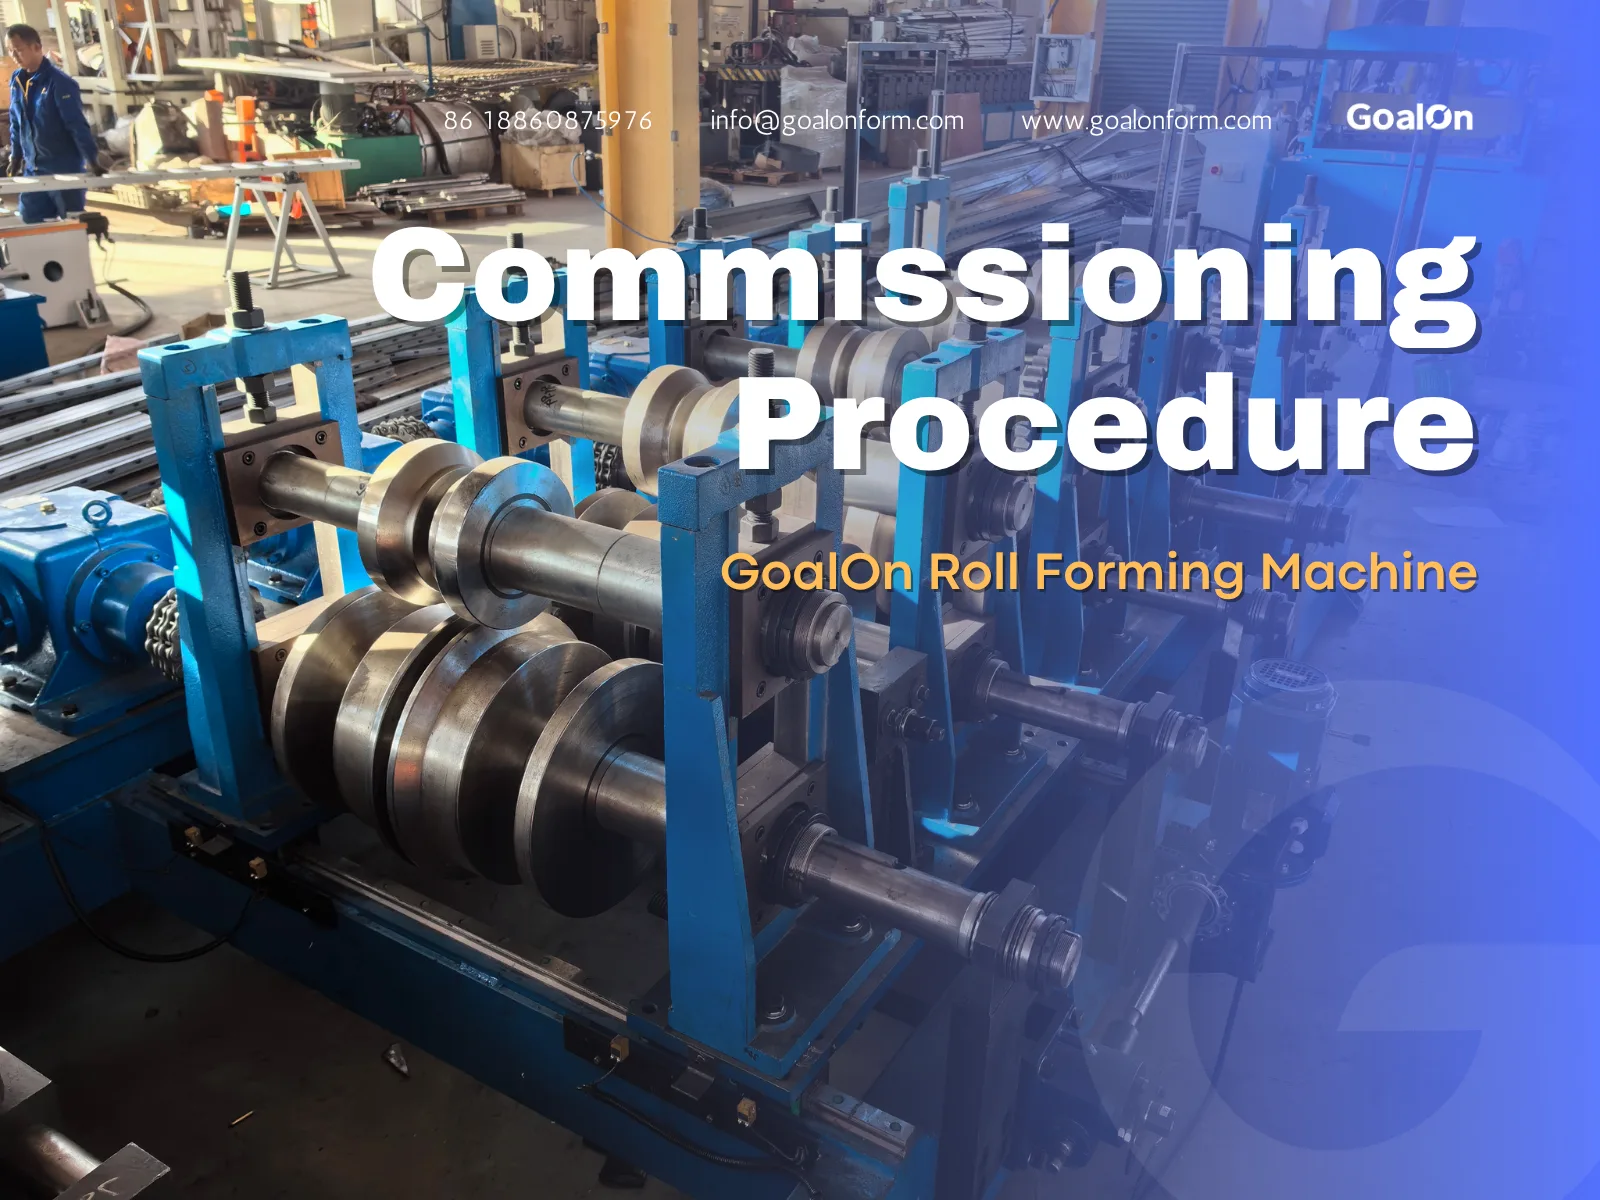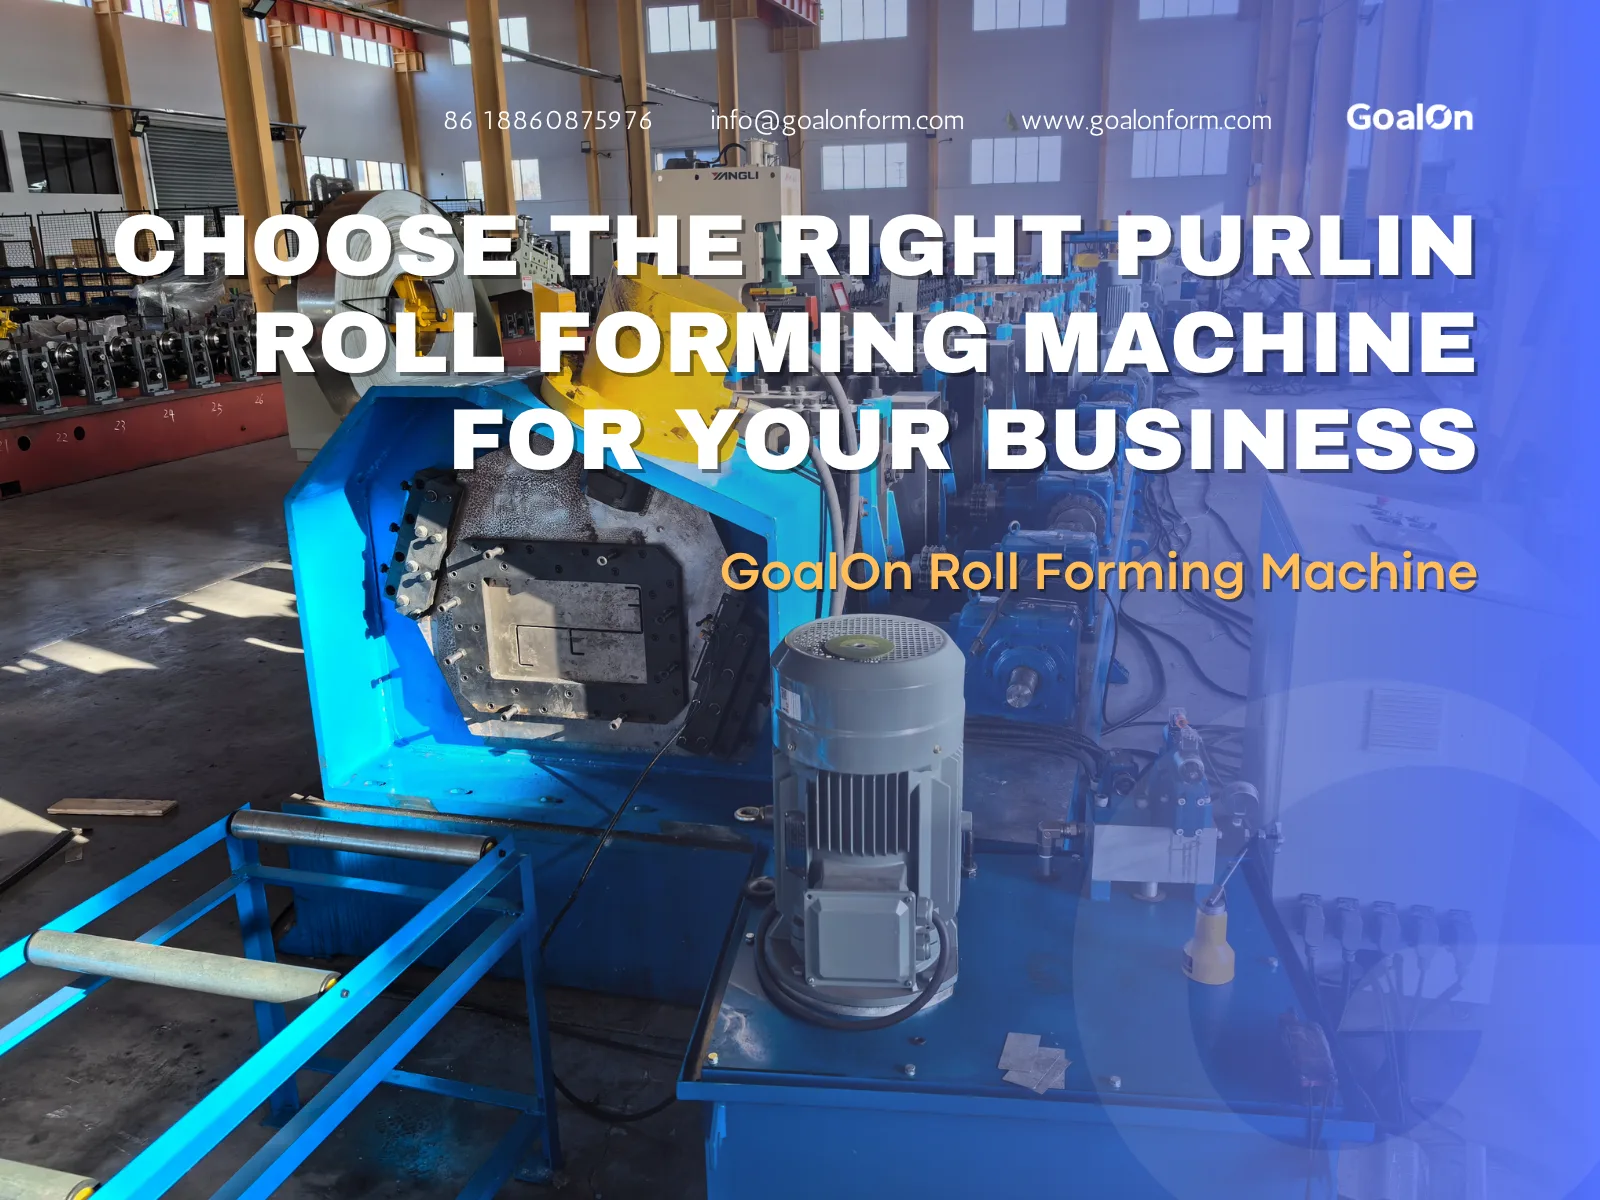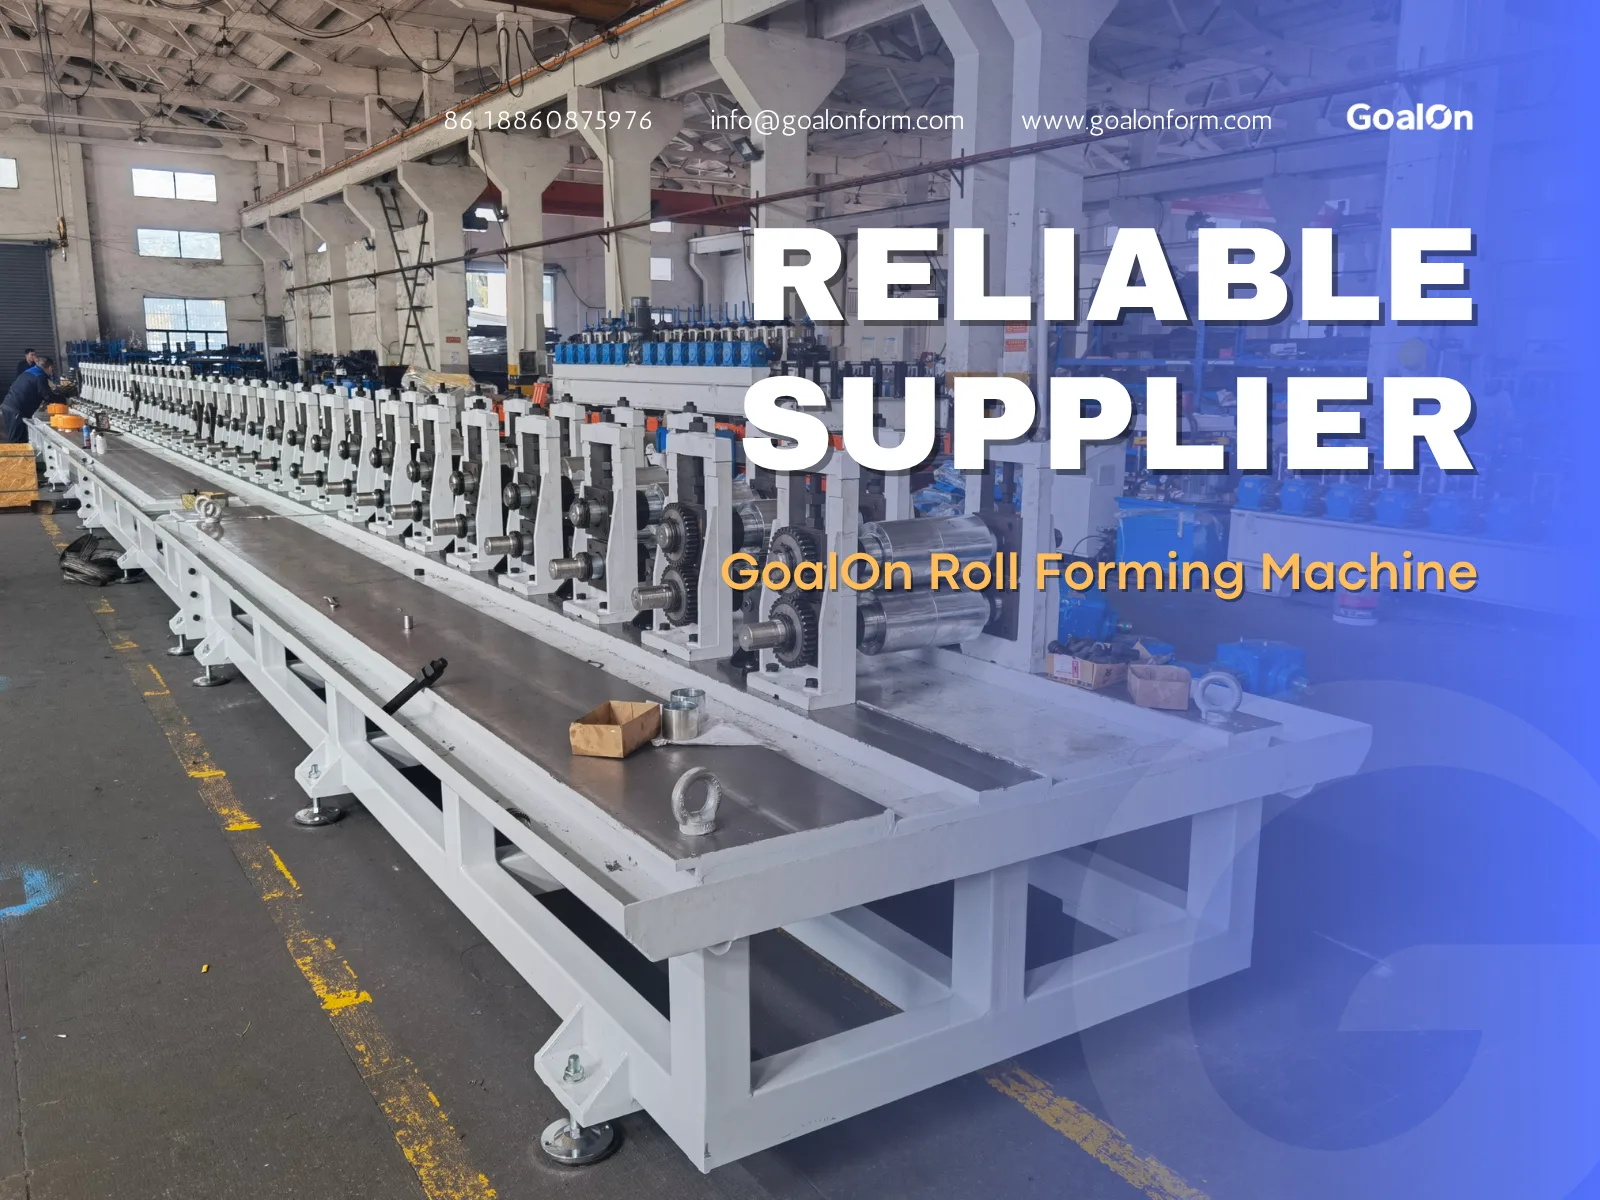
इनलाइन छेद, स्लॉट या नॉच को स्वचालित रोल फॉर्मिंग लाइनों में एकीकृत करने से श्रम लागत और चक्र समय में काफी कमी आती है। एक अनुकूलित का चयन करना रोल फॉर्मिंग मशीन के लिए पंचिंग समाधान सेटअप सटीकता सुनिश्चित करते हैं, सामग्री के विकृति को रोकते हैं, और महंगी लाइन डाउनटाइम से बचाते हैं।.
अनुभवी रोल फॉर्मिंग मशीन इंजीनियरों के रूप में, हमने इस तकनीकी मार्गदर्शिका को फैक्ट्री प्रबंधकों को के बीच चयन करने में मदद करने के लिए डिज़ाइन किया है। रोल फॉर्मिंग में पंचिंग पूर्व बनाम पंचिंग पश्चात, उच्च-गति चुनें रोल फॉर्मिंग के लिए फ्लाइंग डाई पंच सिस्टम सेटअप करें और कॉन्फ़िगर करें रोल फॉर्म पंचिंग के लिए कस्टम टूलिंग.
इस गाइड में हम “रोल फॉर्मिंग मशीनों के लिए पंचिंग समाधान: विधियाँ, टूलिंग और एकीकरण सर्वोत्तम प्रथाएँ” का अन्वेषण करेंगे। हम धातु को पंच करने के सर्वोत्तम तरीकों की व्याख्या करेंगे। हम विभिन्न मशीनों और उपकरणों पर नज़र डालेंगे। अंत में, हम आपकी फैक्ट्री को सुचारू रूप से चलाए रखने के लिए सुझाव साझा करेंगे।.
1. पंच का समय: पंच से पहले, बीच में और बाद में
जब आप अपनी उत्पादन लाइन की योजना बनाते हैं, तो आपको यह तय करना होता है कि छेद कब पंच किए जाएँ। धातु पहले सपाट होती है और अंत में एक आकार में मुड़ जाती है। पंच करने का समय सब कुछ बदल देता है। रोल फॉर्मिंग के लिए आपको प्री-पंचिंग और पोस्ट-पंचिंग को समझना होगा।.
प्री-पंचिंग फ्लैट मेटल
प्री-पंचिंग का अर्थ है फ्लैट धातु पट्टी में मोड़ने वाले रोलर्स में प्रवेश करने से पहले छेद करना। यह सबसे लोकप्रिय विधि है।.
- अच्छा: सपाट धातु में पंच करना बहुत आसान है। उपकरण सरल हैं और उनकी लागत कम होती है।.
- बुरा: जब धातु लाइन में बाद में मुड़ती है, तो छेद फैल सकते हैं। यदि कोई छेद मुड़ने वाली रेखा के बहुत करीब होगा, तो वह अंडाकार आकार का हो जाएगा। इसे रोकने के लिए आपको अपने पुर्जों को सावधानीपूर्वक डिजाइन करना चाहिए।.
मध्य-रेखा पंचिंग
कभी-कभी धातु को थोड़ा मुड़ने के बाद, लेकिन अंतिम आकार बनने से पहले, छेद करने की आवश्यकता होती है। इसे मिड-लाइन पंचिंग कहा जाता है। आप पंच प्रेस को दो रोलर्स के सेट के बीच रखते हैं। यह जटिल आकृतियों के लिए उपयोगी है जहाँ प्री-पंचिंग से छेद बहुत अधिक फैल जाएंगे।.
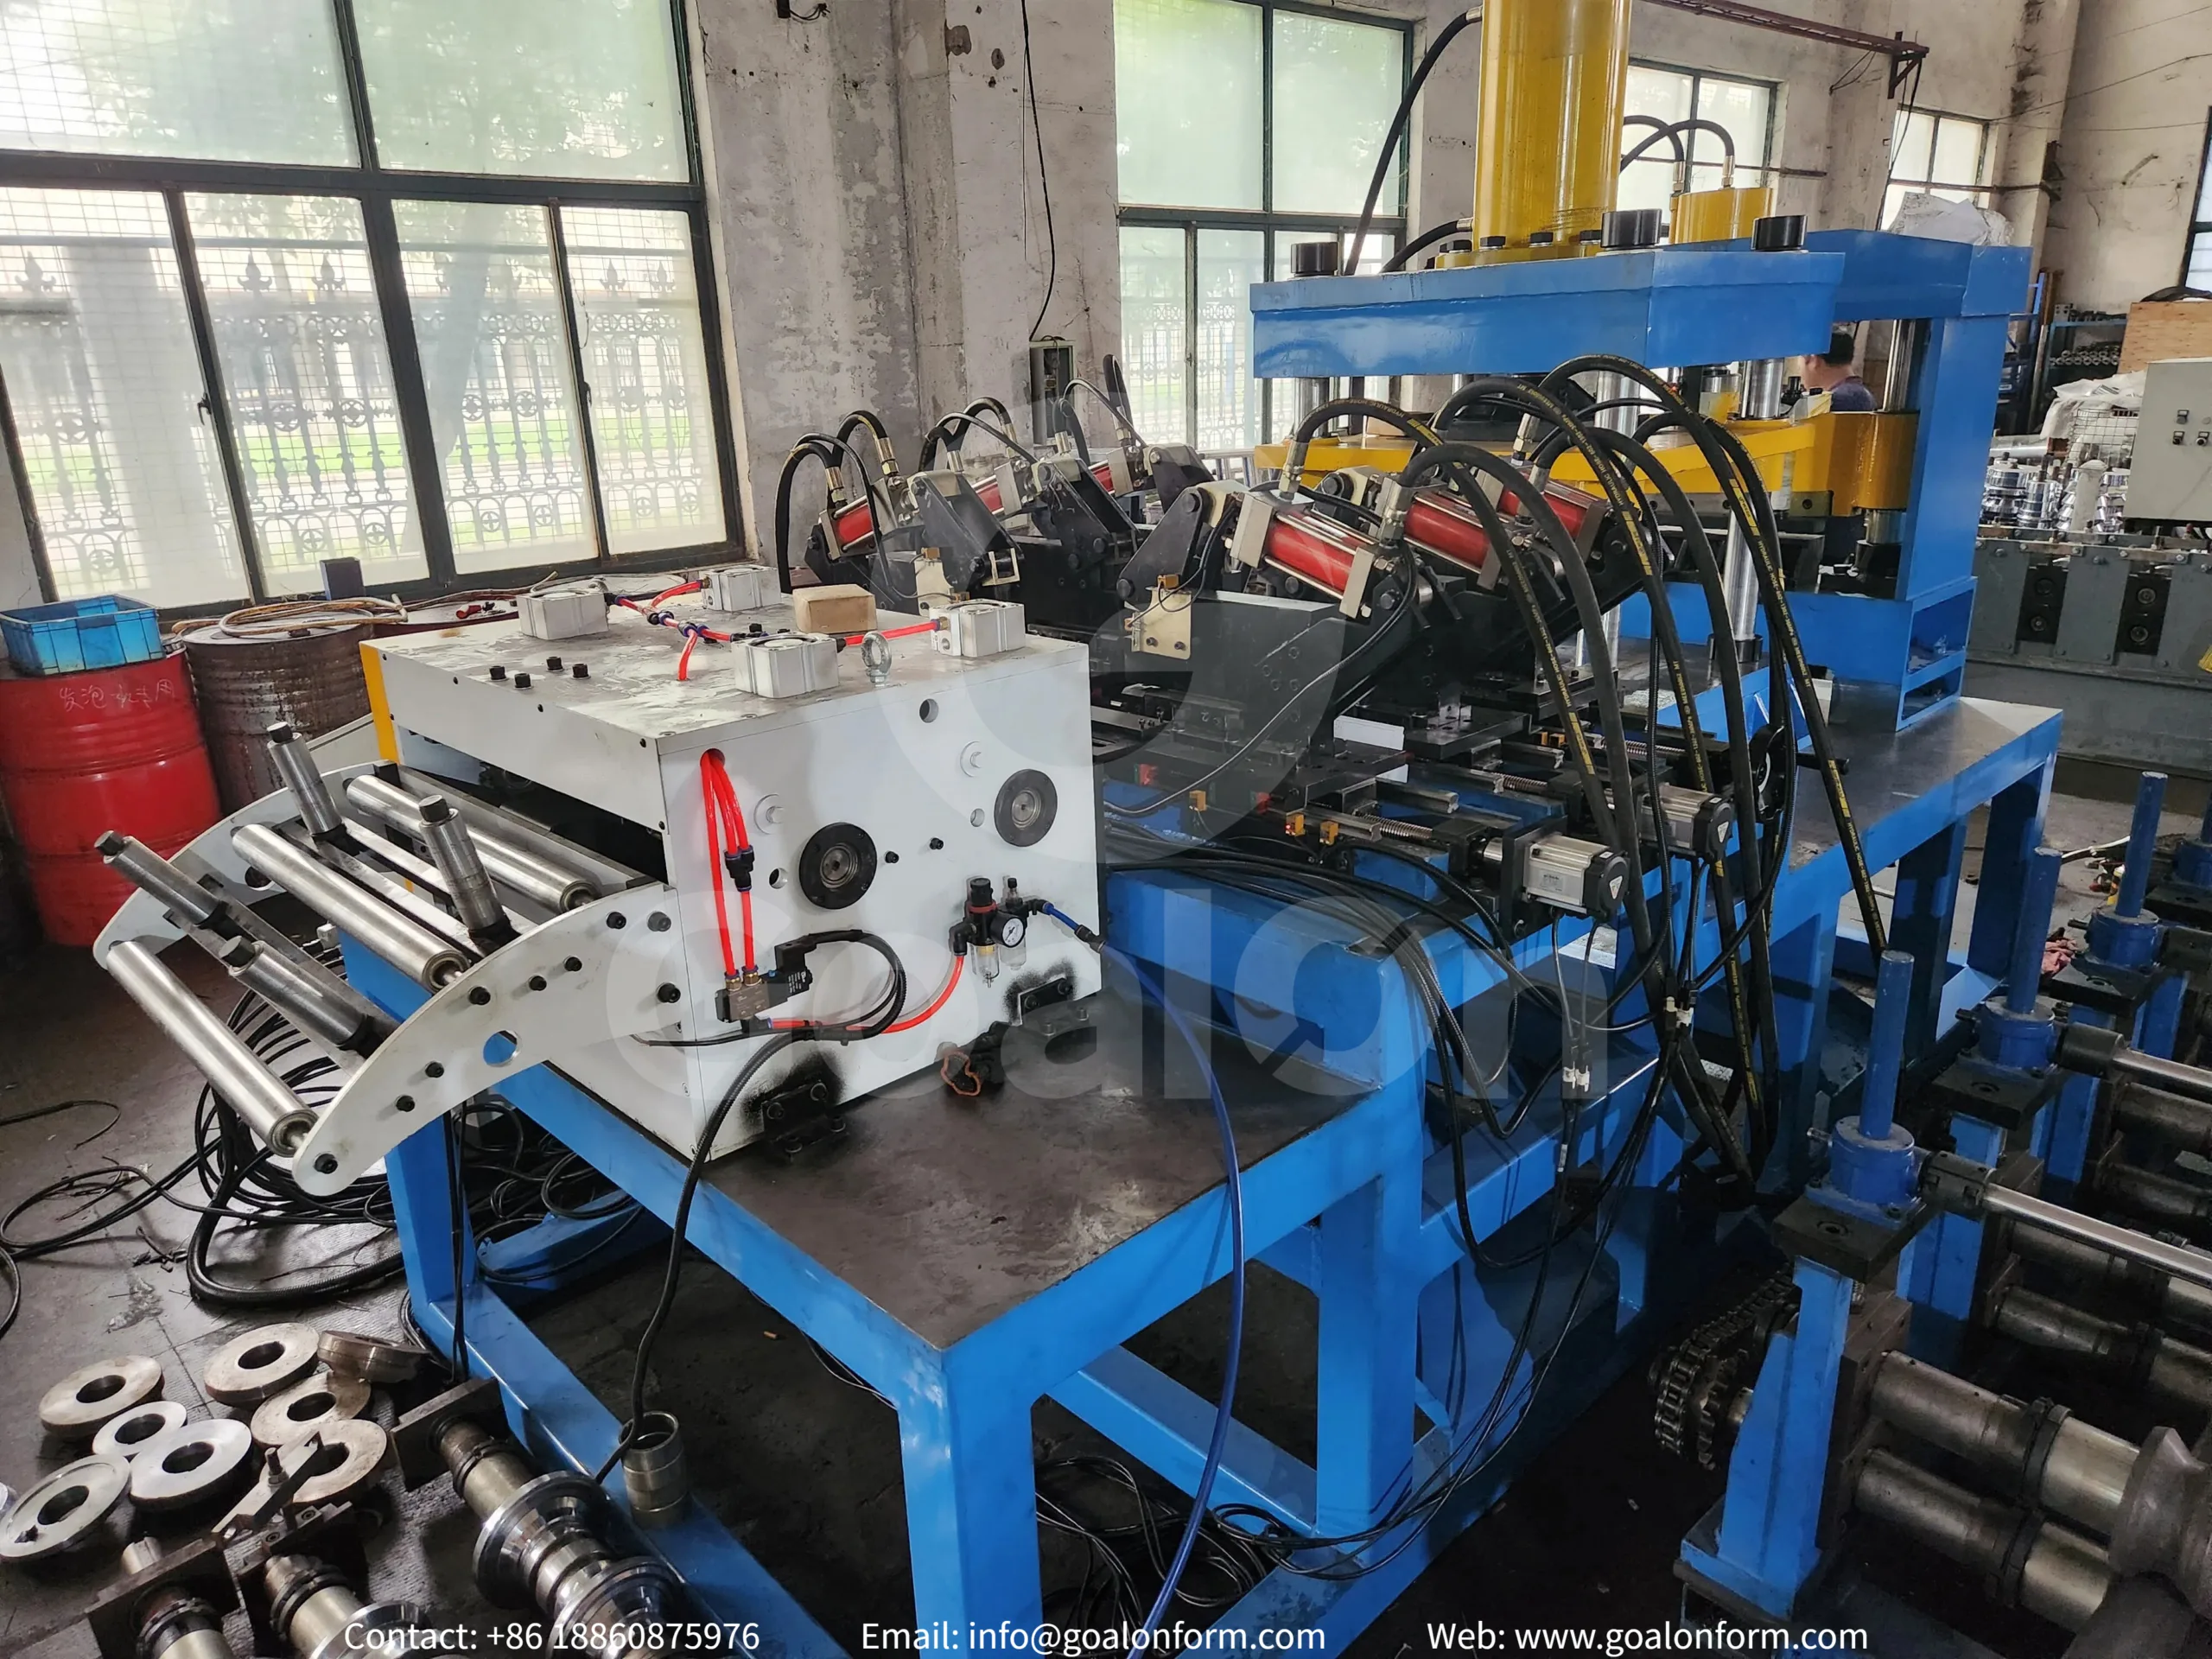
पंचिंग के बाद बने भाग
पंक्चरिंग लाइन के बिल्कुल अंत में होती है। धातु को पंच लगने से पहले ही उसकी अंतिम आकृति में पूरी तरह से ढाला जाता है।.
- अच्छा: छेद कभी फैलेंगे नहीं। यह तरीका हर बार आपको बिल्कुल सही छेद स्थान प्रदान करता है।.
- बुरा: जटिल, मुड़े हुए आकार में पंच लगाने के लिए उपकरण बनाना बहुत कठिन है। कस्टम डाइज़ महंगी होती हैं।.
2. सही प्रेस तकनीक का चयन
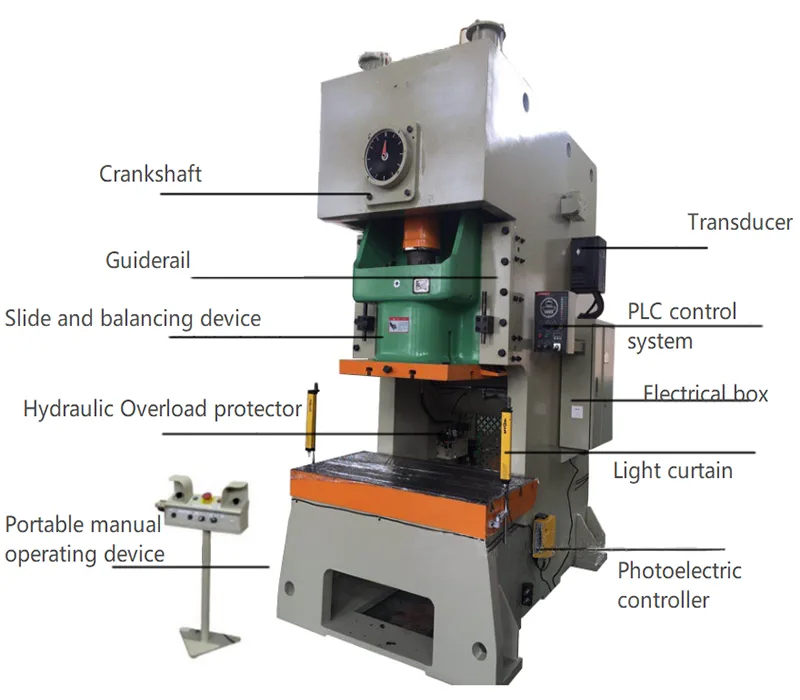
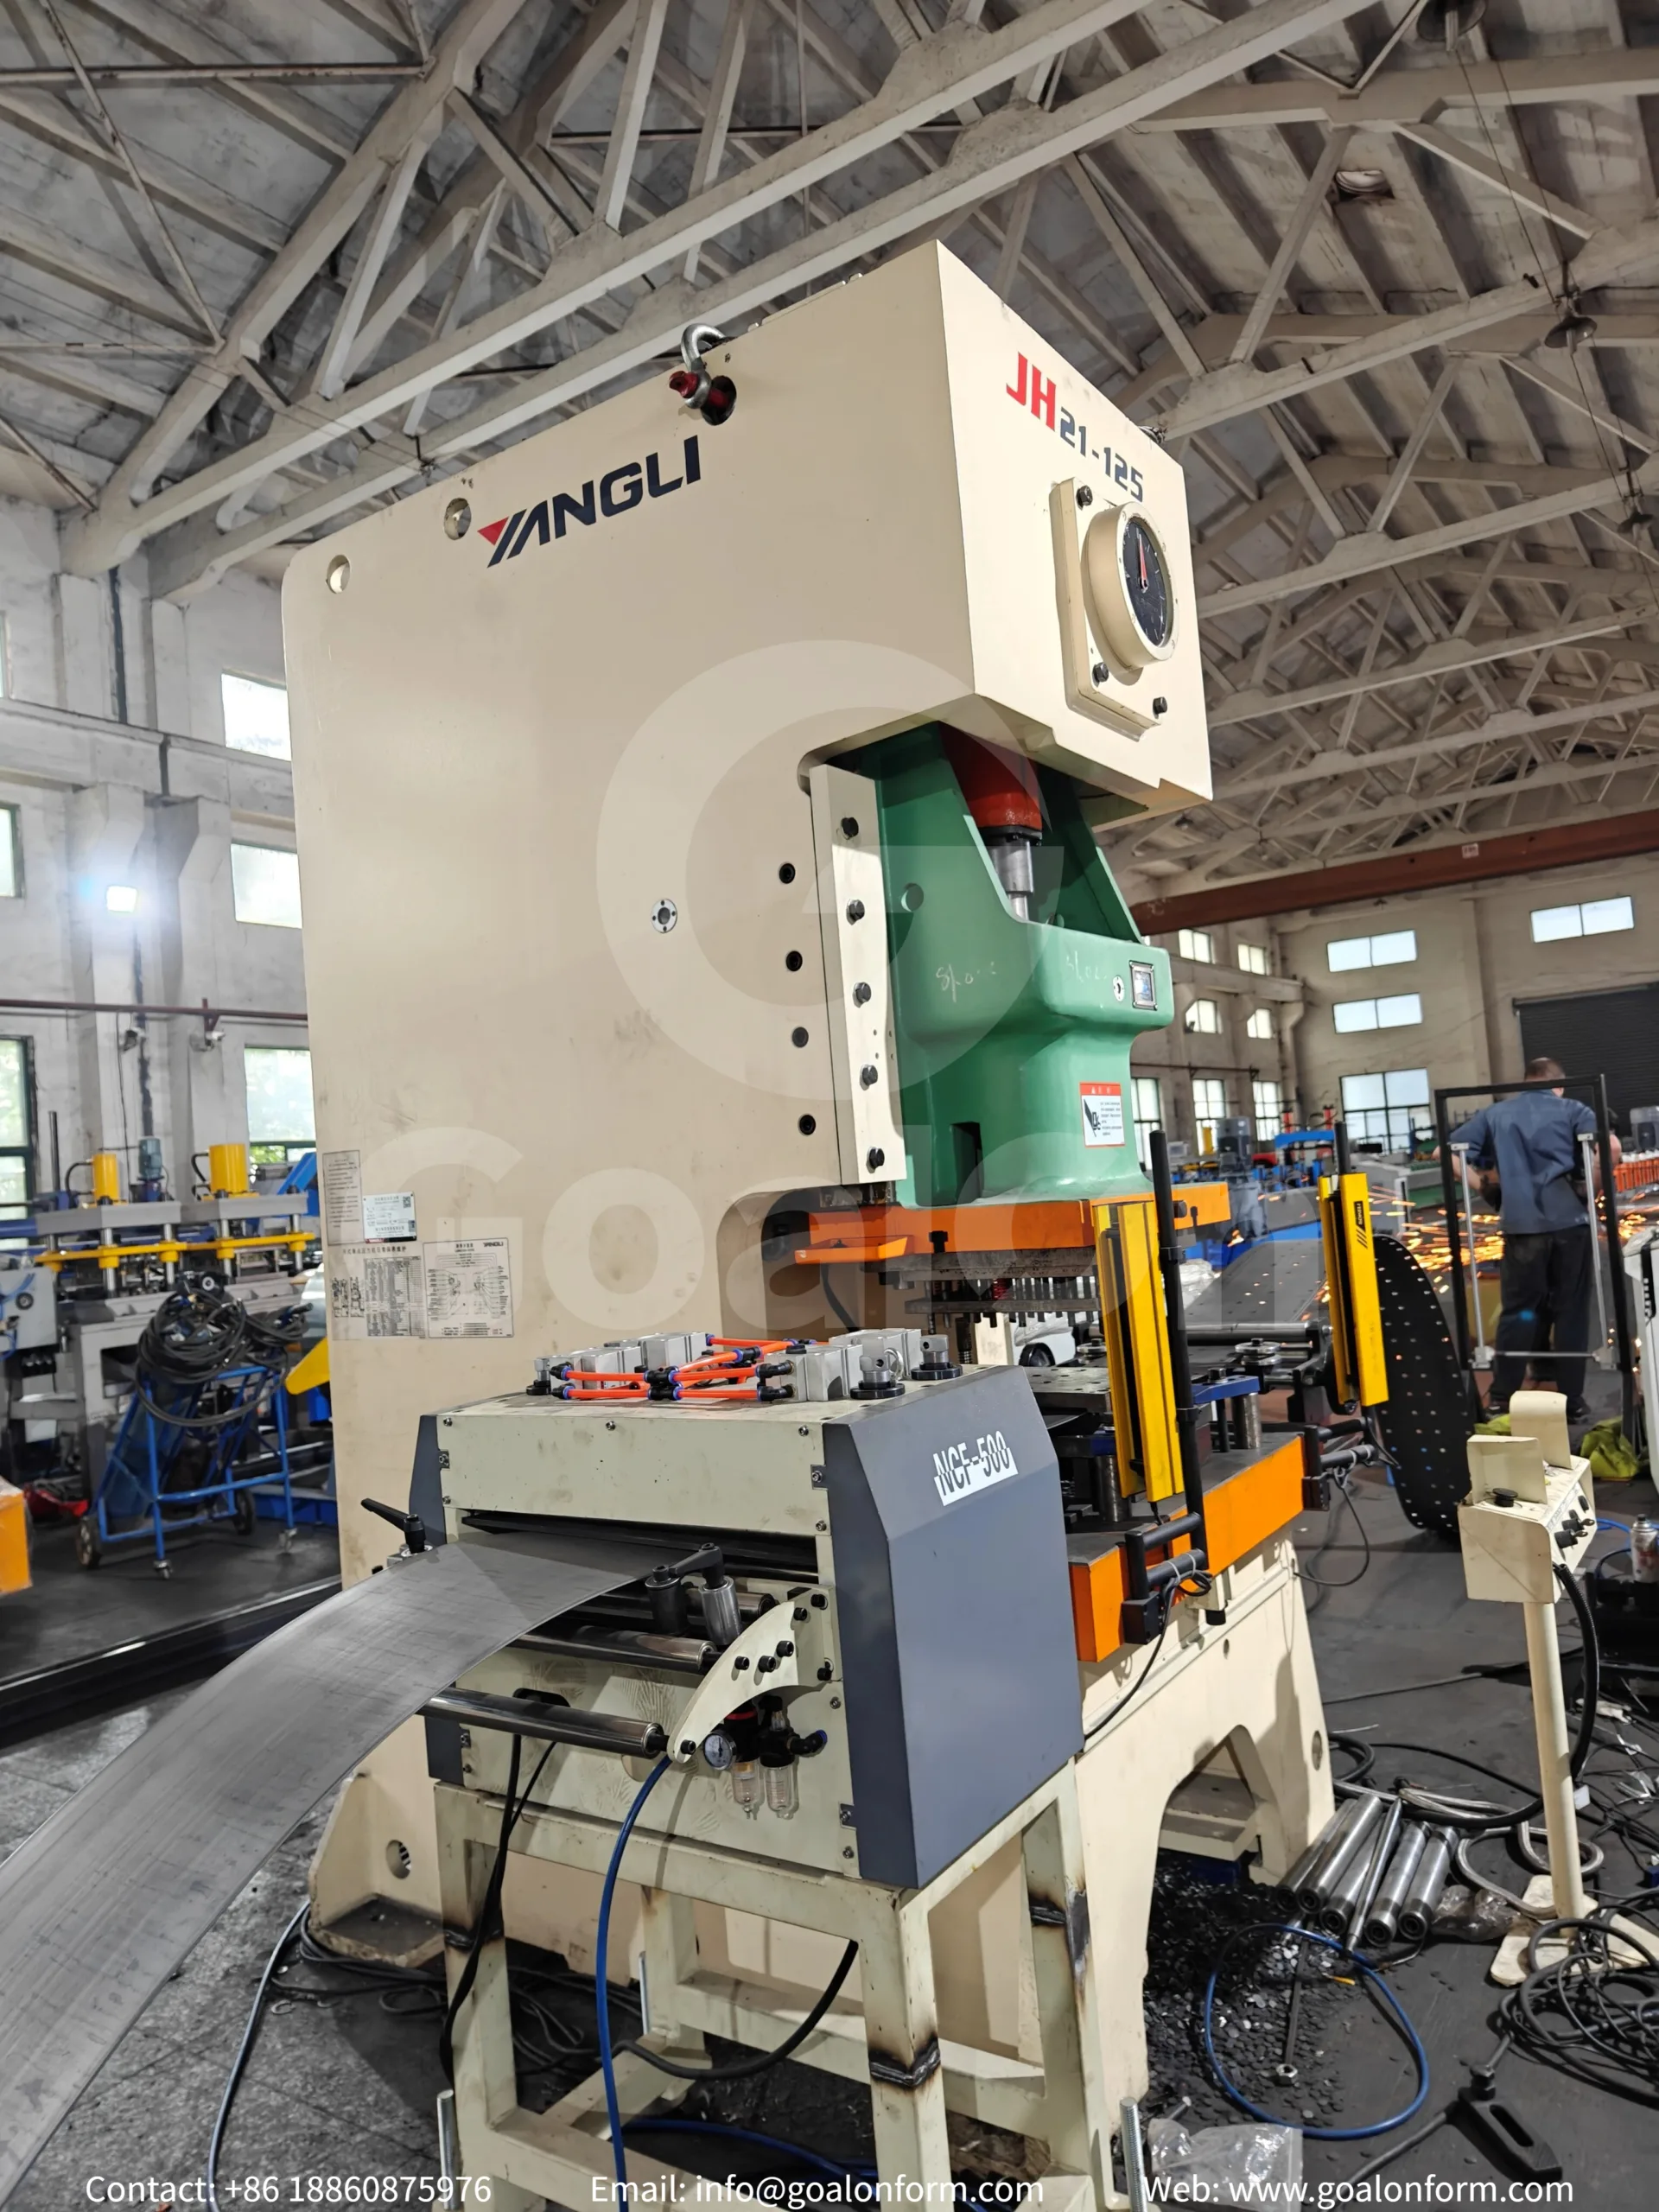
पंच चलाने के लिए आपको सही मशीन की आवश्यकता है। रोल फॉर्मिंग के लिए सही पंच प्रेस चुनना एक बड़ा कदम है। आपको प्रेस को अपनी उत्पादन गति और धातु की मोटाई के अनुरूप चुनना चाहिए।.
हाइड्रोलिक पंच वाली रोल फॉर्मिंग मशीन बनाम मैकेनिकल प्रेस
दीर्घकालिक ROI के लिए प्रेस तकनीक को आपकी गति और स्ट्रिप मोटाई के अनुरूप रखना महत्वपूर्ण है।.
| विशेषता | यांत्रिक पंचिंग | हाइड्रोलिक पंचिंग | फ्लाइंग डाई सर्वो सिस्टम |
| के लिए सर्वश्रेष्ठ | पतले गेज, उच्च-गति लाइनें | मोटा, भारी गेज का संरचनात्मक स्टील | बिना रुकावट, निरंतर उत्पादन |
| रेखा गति | 60 मी/मिनट तक | 20 मी/मिनट तक | 80+ मी/मिनट तक |
| बल और नियंत्रण | स्थिर स्ट्रोक और ऊर्जा | समायोज्य बल और स्ट्रोक गहराई | पूर्ण रूप से समकालिक सीएनसी नियंत्रण |
| उपकरण का घिसाव | मध्यम | निम्न (समतल हाइड्रोलिक बल) | अत्यंत कम |
हाई-स्पीड फ्लाइंग डाइज़
यदि आप बहुत तेज़ी से पुर्जे बनाना चाहते हैं, तो आपकी धातु की पट्टी रुक नहीं सकती। यहीं पर हाई-स्पीड फ्लाइंग डाई पंचिंग सिस्टम काम आते हैं। एक फ्लाइंग डाई सेटअप में, पंच प्रेस रेलों पर स्थित होता है। जैसे ही धातु आगे बढ़ती है, पंच प्रेस उस पर क्लैंप हो जाता है और बिल्कुल उसी गति से चलता है। यह चलते हुए छेद पंच करता है। फिर यह छोड़ देता है और अपनी शुरुआती स्थिति में वापस खिसक जाता है। इससे निरंतर, बिना रुके रोल फॉर्मिंग संभव होती है।.
रोटरी पंचिंग तकनीक
सबसे तेज़ संभव गति के लिए सर्वो-चालित रोटरी पंचिंग तकनीक देखें। पंच के ऊपर-नीचे चलने के बजाय, यह प्रणाली दो घूमने वाले धातु के सिलेंडरों का उपयोग करती है। पंच ऊपरी सिलेंडर से बाहर निकले होते हैं। डाई के छेद निचले सिलेंडर पर होते हैं।.
- सपाट धातु घूमते हुए सिलेंडरों के बीच से गुजरती है।.
- ये उपकरण धातु पर लुढ़कते हुए छेद करते हैं।.
- यह अविश्वसनीय रूप से तेज़ और शांत है।.
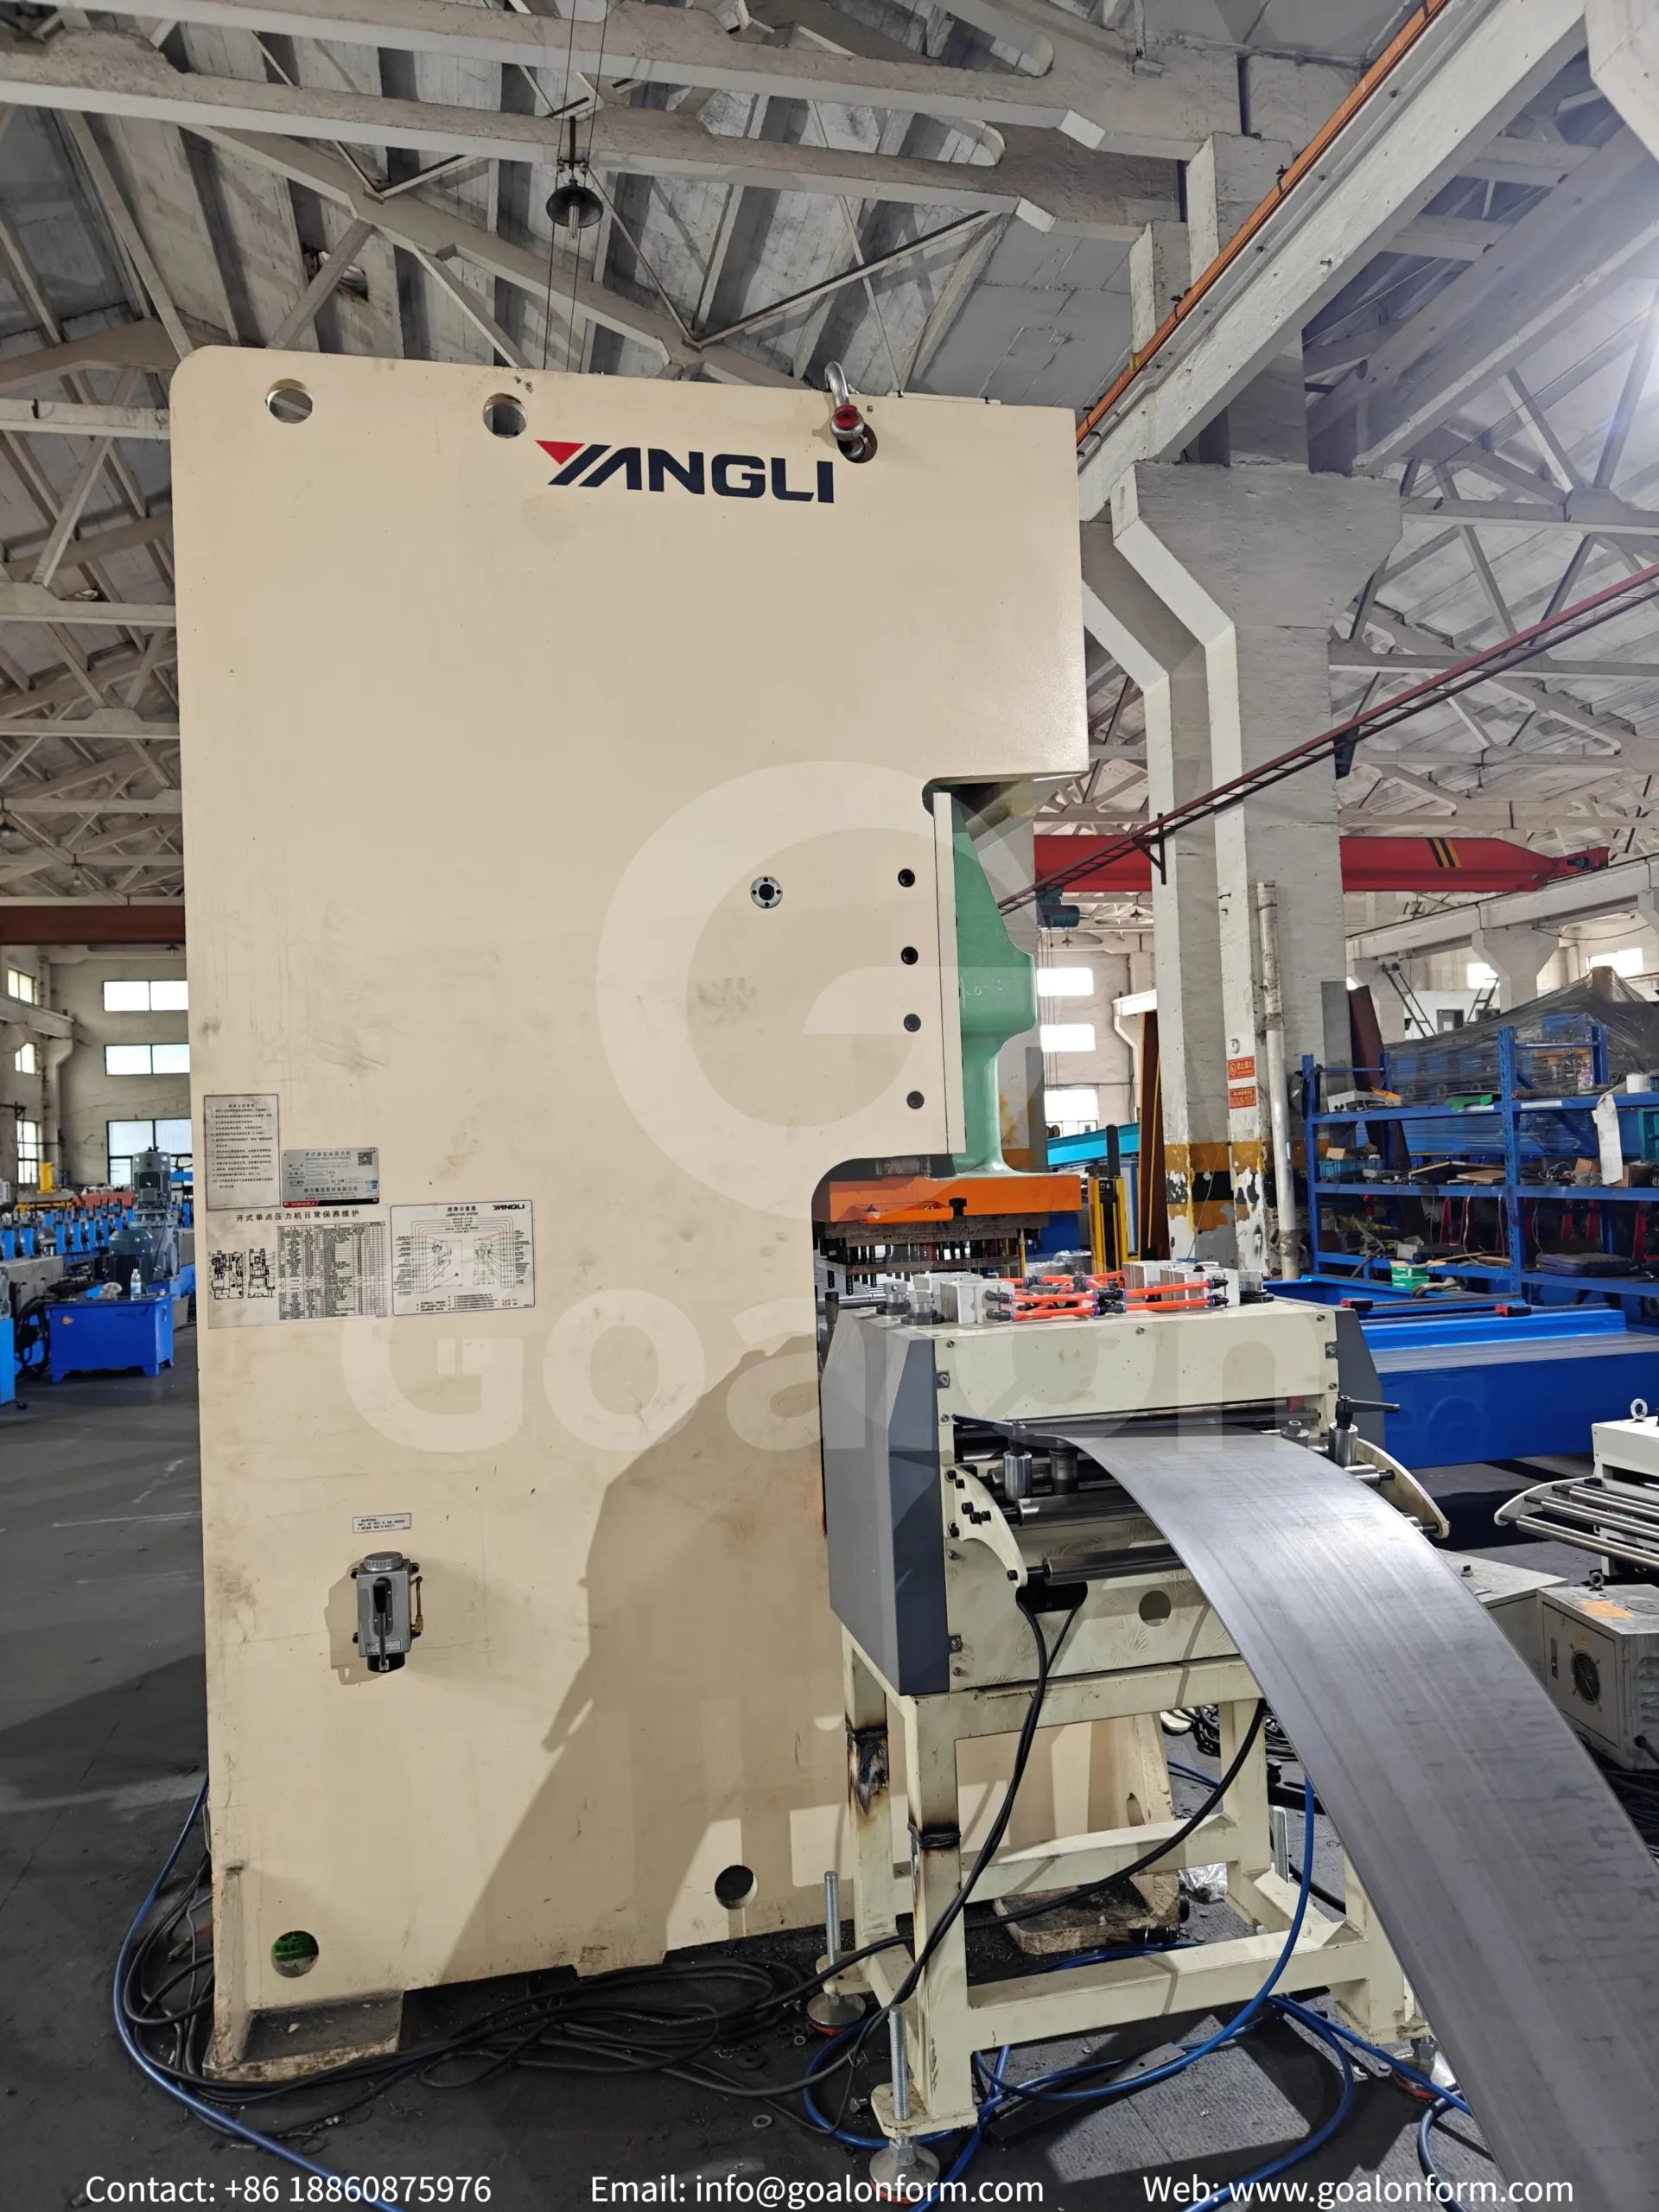
रोटरी पंचिंग और स्टेशनरी प्रेस एकीकरण की तुलना करते समय, विकल्प स्पष्ट है। रोटरी बिना रुके, उच्च-गति वाली लाइनों के लिए सबसे उपयुक्त है जहाँ छेद पैटर्न दोहराए जाते हैं। स्टेशनरी प्रेस कस्टम जॉब्स के लिए बेहतर हैं जहाँ आपको अक्सर छेद के स्थान बदलने की आवश्यकता होती है।.
3. उपकरणों का चयन और देखभाल
आपके रोल फॉर्मिंग टूल्स आपके पंचिंग सिस्टम का हृदय हैं। यदि आपके टूल्स खराब हैं, तो आपके पार्ट्स भी खराब होंगे। एक उच्च-गुणवत्ता वाला धातु फॉर्मिंग पंच साफ छेद काटता है और हजारों चक्रों तक चलता है।.
उपकरण सामग्री का उन्नयन
साधारण टूल स्टील बुनियादी एल्यूमिनियम या पतले स्टील के लिए ठीक है। लेकिन आधुनिक कारखाने अक्सर बहुत कठोर धातुओं के साथ काम करते हैं। यदि आप कठोर धातु को पंच करते हैं, तो आपके साधारण उपकरण जल्दी घिस जाएंगे। रोल फॉर्म डाइज़ के लिए टंगस्टन कार्बाइड टूलिंग का उपयोग एक स्मार्ट अपग्रेड है। टंगस्टन कार्बाइड एक बहुत ही कठोर धातु है। इसकी शुरुआती लागत अधिक होती है। हालांकि, यह सामान्य स्टील की तुलना में बहुत अधिक समय तक तेज रहता है। इसका मतलब है कि लाइन स्टॉप्स कम होंगे और समय के साथ प्रतिस्थापन लागत कम होगी।.
क्विक-चेंज सिस्टम्स का उपयोग
समय ही धन है। आप नहीं चाहेंगे कि सिर्फ एक टूटे हुए पंच को बदलने के लिए आपकी लाइन तीन घंटे तक रुकी रहे। आपको रोल फॉर्मर्स के लिए क्विक-चेंज टूलिंग सिस्टम का उपयोग करना चाहिए। ये सिस्टम पहले से लोड किए हुए कैसेट्स या राफ्ट्स का उपयोग करते हैं। जब मशीन एक काम कर रही होती है, तो एक कर्मचारी एक गाड़ी पर अगले काम के लिए उपकरण तैयार करता है। जब बदलने का समय आता है, तो वे बस पुराने टूल को बाहर खिसकाते हैं और नए को अंदर खिसका देते हैं। यह दो घंटे के काम को दस मिनट के काम में बदल देता है।.
लंबी टूल आयु के लिए रखरखाव
आपको अपनी टीम को पंच और डाई सेट की दीर्घायु बनाए रखने के लिए प्रशिक्षण देना चाहिए। अच्छी रखरखाव अप्रत्याशित टूट-फूट को रोकती है।.
- इसे साफ रखें: मिट्टी और धातु की धूल सैंडपेपर की तरह काम करती हैं। ये औज़ारों को जल्दी खराब कर देती हैं। औज़ारों को रोज़ाना पोंछें।.
- स्नेहन करें: सही तेल या कूलिंग फ्लूइड का उपयोग करें। फ्लूइड पंच को ठंडा रखता है और धातु को उससे चिपकने से रोकता है।.
- जल्दी तेज करें: पंच पूरी तरह से बेधारी हो जाने तक इंतजार न करें। थोड़ी सी बेधारी पंच प्रेस मशीन पर भारी दबाव डालती है। उपकरणों को एक सख्त समय-सारणी के अनुसार तेज करें ताकि सब कुछ हल्का और तेज़ चलता रहे।.
💡 क्या आपकी वर्तमान लाइन में सटीकता संबंधी समस्याएँ या टूलिंग घिसावट हो रही है? खराब पंच संरेखण महंगी कॉइलों को बर्बाद कर सकता है और अपशिष्ट दरों को दोगुना कर सकता है। अपने प्रोफ़ाइल ड्रॉइंग्स का मूल्यांकन करने, पंच क्लियरेंस की गणना करने और एक अनुकूलित प्राप्त करने के लिए आज ही Goalon Machinery की इंजीनियरिंग टीम से संपर्क करें। हाइड्रोलिक पंच वाली रोल फॉर्मिंग मशीन समाधान.
[👉 निःशुल्क इंजीनियरिंग परामर्श और कोटेशन प्राप्त करें]
4. एकीकरण की सर्वोत्तम प्रथाएँ
रोल फॉर्मिंग लाइन में पंच प्रेस जोड़ना कौशल मांगता है। मशीनों को एक-दूसरे के साथ पूरी तरह से संवाद करना चाहिए। अगर वे ऐसा नहीं करेंगी, तो आप अपनी धातु बर्बाद कर देंगे।.
कंप्यूटरों और मशीनों को जोड़ना
आज सीएनसी पंचिंग को रोल फॉर्मिंग लाइनों के साथ एकीकृत करना सीखना अत्यंत महत्वपूर्ण है। सीएनसी का अर्थ कंप्यूटर न्यूमेरिकल कंट्रोल है। हाथ से भागों को स्थानांतरित करने के बजाय, एक कंप्यूटर लाइन को संचालित करता है।.
- आप टच स्क्रीन में भाग की लंबाई और छेद के स्थान दर्ज करते हैं।.
- कंप्यूटर पंच को बिल्कुल बताता है कि कब फायर करना है।.
- यह एक उत्पाद से दूसरे उत्पाद में स्विच करना बहुत आसान बना देता है। आपको बस एक नई कंप्यूटर फ़ाइल लोड करनी होती है।.
गति का बिल्कुल सटीक मेल
आपको पंच स्ट्रोक समकालन को लाइन स्पीड के साथ अनुकूलित करने में महारत हासिल करनी चाहिए। यह विशेष रूप से फ्लाइंग डाइज़ के लिए सच है। यदि धातु की पट्टी प्रति मिनट 100 फीट की गति से चल रही है, तो फ्लाइंग डाई को भी ठीक 100 फीट प्रति मिनट की गति से चलना चाहिए।.
- यदि डाई बहुत धीमी हो, तो धातु उसे धकेल देती है और मशीन जाम हो जाती है।.
- यदि डाई बहुत तेज़ हो, तो यह धातु को खींचती है और छेदों को फैला देती है। आधुनिक लाइनों में डिजिटल सेंसरों का उपयोग किया जाता है जिन्हें एन्कोडर कहा जाता है। एक एन्कोडर चलती धातु पर टिका रहता है और इसकी सटीक गति मापता है। यह इस गति डेटा को प्रति सेकंड एक हजार बार पंच कंप्यूटर को भेजता है। इससे गति पूरी तरह से मेल खाती रहती है।.
5. सामान्य गुणवत्ता संबंधी समस्याओं का समाधान
सबसे बेहतरीन फैक्ट्री सेटअप्स को भी समस्याओं का सामना करना पड़ता है। शीट मेटल के साथ काम करना मुश्किल होता है। यहाँ सबसे आम पंचिंग समस्याओं को ठीक करने का तरीका बताया गया है।.
धातु विकृति को रोकना
इन-लाइन पंचिंग के दौरान धातु के विकृति को रोकना सर्वोच्च प्राथमिकता है। जब एक भारी पंच पतली, सपाट धातु की शीट से टकराता है, तो धातु मुड़ने या झुकने की प्रवृत्ति रखती है। इसे रोकने के लिए एक मजबूत स्ट्रिपर प्लेट का उपयोग करें। स्ट्रिपर प्लेट धातु पर कसकर दबाव डालती है। पहले पंच काटता है। यह धातु को क्लैंप की तरह कसकर पकड़ता है। इससे दबाव में धातु मुड़ने या टेढ़ी होने से बचती है।.
तेज़ उभारों को ठीक करना
बर्स छोटे, तीखे किनारे होते हैं जो पंच किए गए छेद के निचले हिस्से में रह जाते हैं। ये खतरनाक होते हैं और देखने में खराब लगते हैं। उच्च-तनाव वाले स्टील में पंचिंग के दौरान बर्स की ऊँचाई कम करना बहुत कठिन है। उच्च-तनाव वाला स्टील कठोर और भंगुर होता है।.
- बर्स ठीक करने का रहस्य टूल क्लियरेंस है। क्लियरेंस पंच टूल और डाई होल के बीच का सूक्ष्म अंतराल है।.
- यदि अंतर बहुत बड़ा हो, तो धातु टूटने से पहले छेद में नीचे की ओर मुड़ जाती है। इससे एक बड़ा बुर्र बन जाता है।.
- यदि अंतर बहुत छोटा हो, तो पंच बहुत अधिक काम करता है और टूट जाता है।.
- आपको अपने विशिष्ट धातु प्रकार और मोटाई के लिए सटीक क्लियरेंस की गणना करनी चाहिए। बर् को दूर रखने के लिए अपने उपकरणों को तेज रखें।.
धातु के स्लग्स से छुटकारा पाना
स्लग्स धातु के छोटे-छोटे वृत्त होते हैं जो छेद करने पर बाहर निकलते हैं। ये एक बड़ी परेशानी हैं। यदि कोई स्लग वापस डाई में उछलकर आ जाता है, तो अगला पंच स्ट्रोक उसे ताज़ा धातु में ठोक देगा। इससे आपके उपकरण तुरंत टूट जाएंगे। सतत रोल फॉर्मिंग के लिए आपको स्वचालित स्लग निष्कासन की आवश्यकता है।.
- गुरुत्वाकर्षण: स्लग्स को एक साधारण च्यूट से नीचे गिरने दें और एक बिन में जमा करें।.
- हवा के झोंके: समयबद्ध वायु नलिकाएँ स्थापित करें। हर बार पंच फायर होने पर, हवा का एक झोंका स्लग को रास्ते से हटा देता है।.
- वैक्यूम क्लीनर: डाइज़ के नीचे मजबूत वैक्यूम ट्यूब का उपयोग करें ताकि स्लग्स को सुरक्षित रूप से खींच सकें। चलते हुए हिस्सों के पास स्लग्स को कभी जमा न होने दें।.
होल प्लेसमेंट को उत्तम बनाए रखना
मल्टी-स्टेशन पंचिंग में आयामी सटीकता बनाए रखने के लिए मजबूत फ्रेम और अच्छी ट्रैकिंग की आवश्यकता होती है। यदि आपके छेद थोड़े से स्थान से हट रहे हैं, तो अपनी मशीन के फ्रेम की जाँच करें। यदि स्टील का फ्रेम दबाव में थोड़ा सा भी मुड़ता है, तो छेद के स्थान बदल जाएँगे। साथ ही, धातु के तनाव की भी जाँच करें। यदि रोल फॉर्मर्स और पंच के बीच धातु की पट्टी बहुत ज़्यादा कसकर खींची गई है, तो वह खिंच जाएगी। जब आप अंतिम भाग को काटेंगे, तो वह वापस सिकुड़ जाएगा, और छेद गलत जगह पर होंगे। लूप पिट का उपयोग करें। लूप पिट धातु को मशीनों के बीच ढीले तौर पर लटकने देता है ताकि खिंचाव का तनाव शून्य हो।.
निष्कर्ष
रोल फॉर्मिंग मशीन सेटअप के लिए आदर्श पंचिंग समाधान खोजना सावधानीपूर्वक योजना की मांग करता है। आप किसी भी प्रेस को बस खरीदकर उत्तम परिणाम की उम्मीद नहीं कर सकते। आपको अपने पार्ट डिज़ाइनों, आवश्यक गति और बजट पर बारीकी से ध्यान देना होगा।.
सर्वोत्तम तरीकों को समझकर, आप प्री-पंचिंग या पोस्ट-पंचिंग में से चुन सकते हैं। सही प्रेस चुनकर, आप गति और शक्ति के बीच संतुलन बनाते हैं। मजबूत टंगस्टन कार्बाइड उपकरणों और त्वरित-परिवर्तन प्रणालियों का उपयोग आपके डाउनटाइम को कम रखेगा। अंत में, सख्त एकीकरण सर्वोत्तम प्रथाओं का पालन करके, आपके कंप्यूटर और मशीनें पूर्ण सामंजस्य में चलेंगी।.
अपने उपकरणों की देखभाल और स्लग हटाने के लिए अपनी टीम को प्रशिक्षित करने के लिए समय निकालें। जब आप इन छोटे-छोटे विवरणों को नियंत्रित करते हैं, तो आपकी रोल फॉर्मिंग लाइन हर दिन त्रुटिहीन पुर्जे तैयार करेगी। अभी अपने सेटअप को अनुकूलित करें, और एक तेज़, अधिक लाभदायक फैक्ट्री फ्लोर का आनंद लें।.