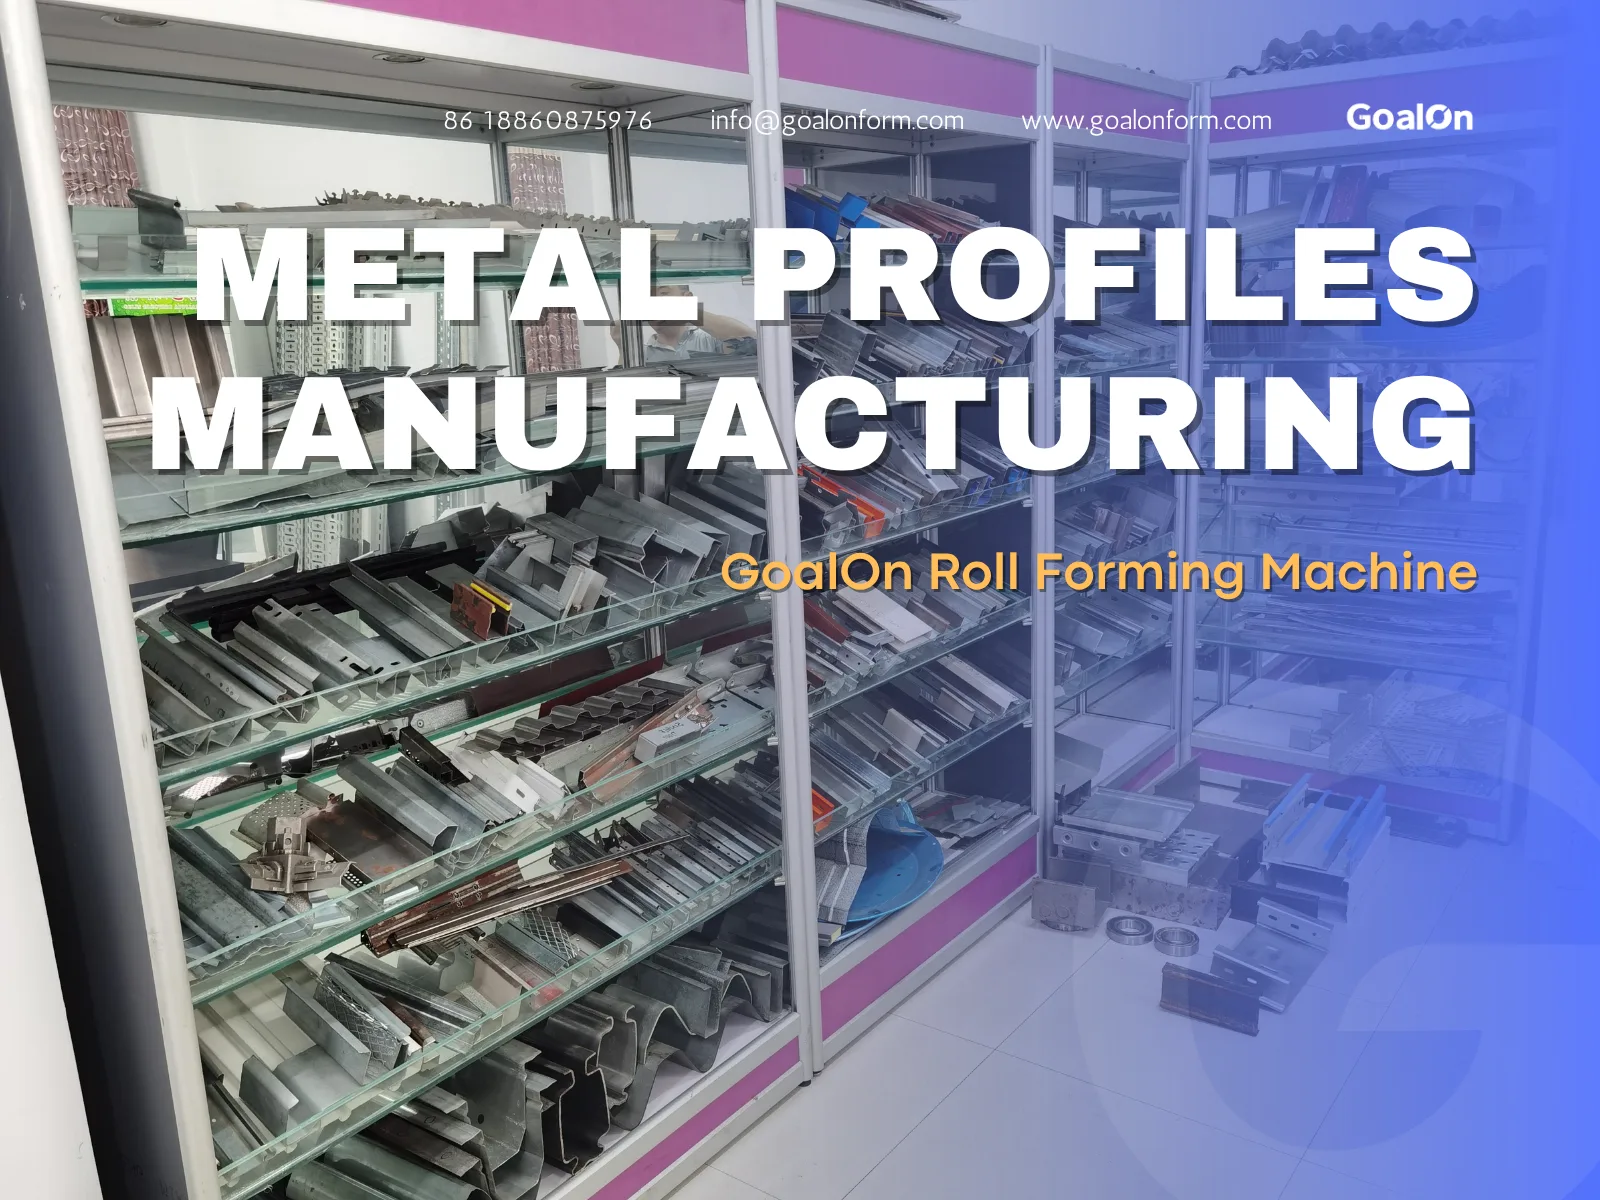
فناوری شکلدهی نورد سرد به راهحلی اصلی برای تولیدکنندگانی تبدیل شده است که به تولید پایدار و با حجم بالا از پروفیلهای فلزی با تلرانسهای دقیق و هزینههای کنترلشده نیاز دارند. برای صنایعی مانند سیستمهای ساختمانی، انبارداری صنعتی، زیرساختهای حملونقل، سازههای نصب خورشیدی و اسکلتهای فولادی سفارشی، یک ماشین شکلدهی نورد سرد دیگر صرفاً یک دستگاه شکلدهی نیست، بلکه یک استراتژی تولید کامل است که بر بهرهوری، کیفیت محصول و سودآوری بلندمدت تأثیر میگذارد.
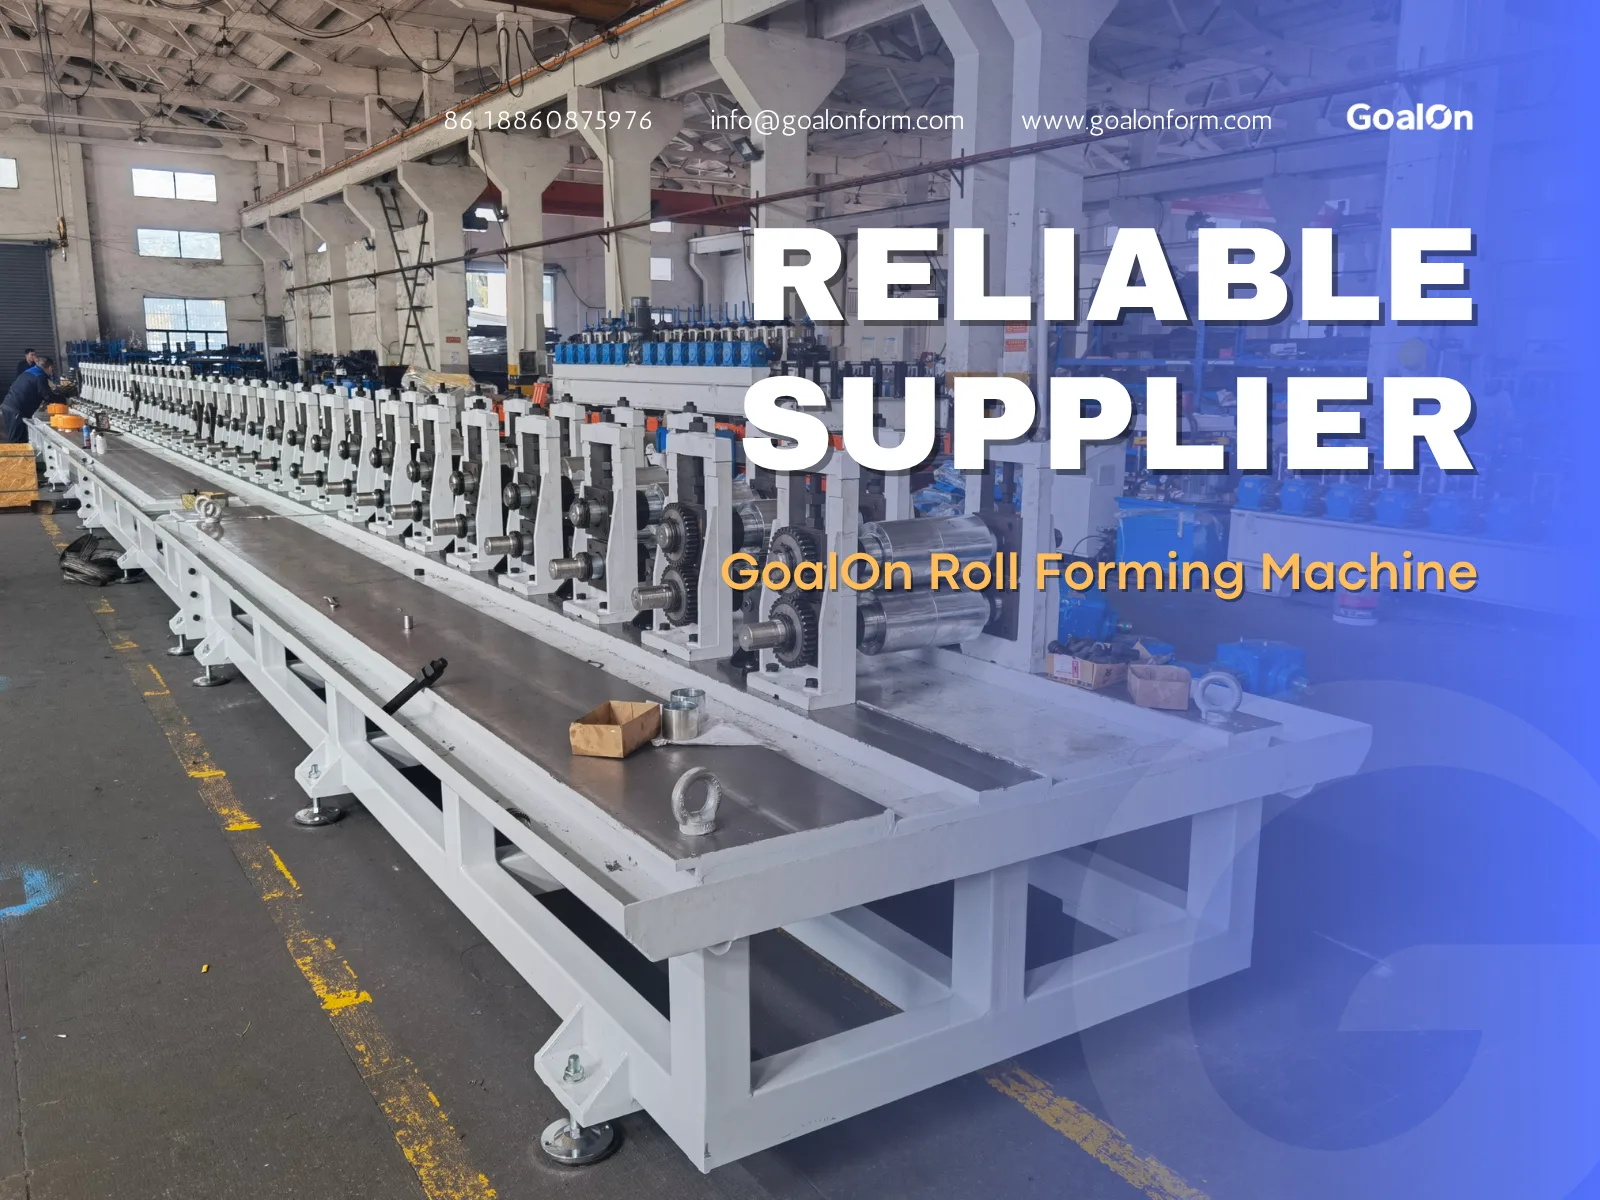
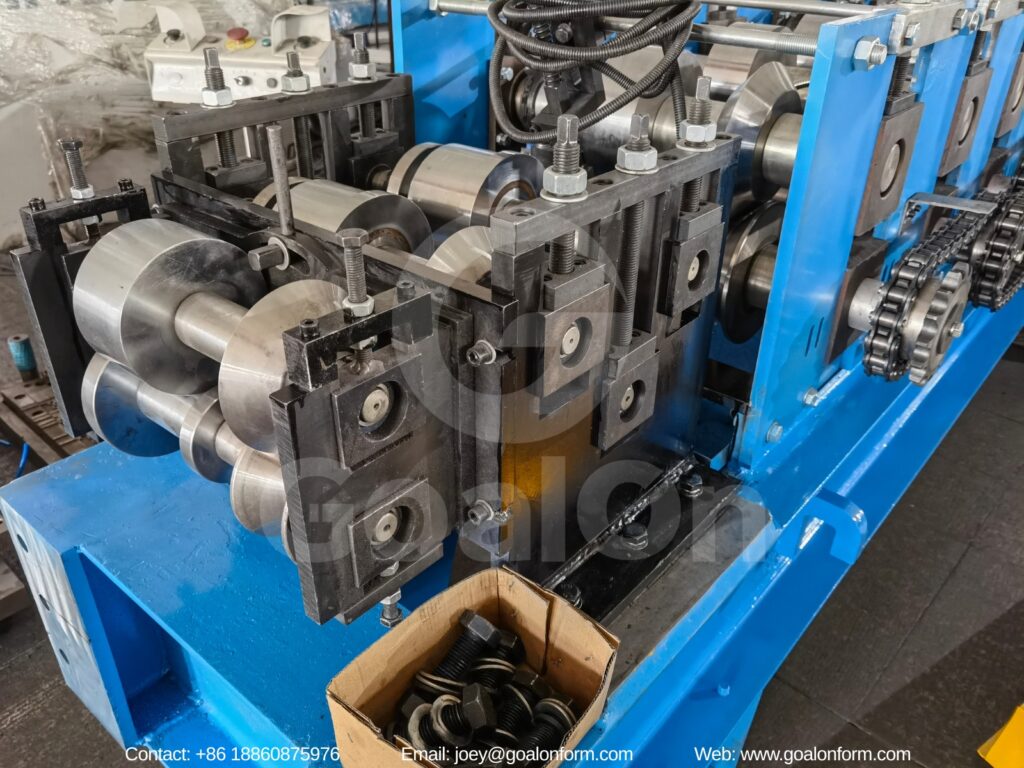
برخلاف روشهای سنتی شکلدهی فلزات که بر تغییر شکل نقطهای واحد متکی هستند، شکلدهی غلتکی فرآیند شکلدهی را در چندین ایستگاه توزیع میکند. هر مجموعه غلتک تغییر شکل کوچک و کنترلشدهای ایجاد میکند تا شکل نهایی پروفیل حاصل شود. این اصل شکلدهی پیوسته است که به تولیدکنندگان امکان میدهد در طول دورههای طولانی تولید به سرعت بالا، ضایعات کم و هندسه یکنواخت دست یابند.
۱. کاهش هزینه از منطق تولید مستمر آغاز میشود
یکی از مهمترین دلایلی که تولیدکنندگان به فناوری شکلدهی غلتکی روی میآورند، توانایی آن در پشتیبانی از تولید بیوقفه است. یک خط بهخوبی طراحیشده میتواند کویلهای فولادی را بهطور مداوم و با حداقل زمان توقف اجرا کند، بهویژه زمانی که به سیستم تغذیه خودکار و کنترل کشش پایدار مجهز باشد.
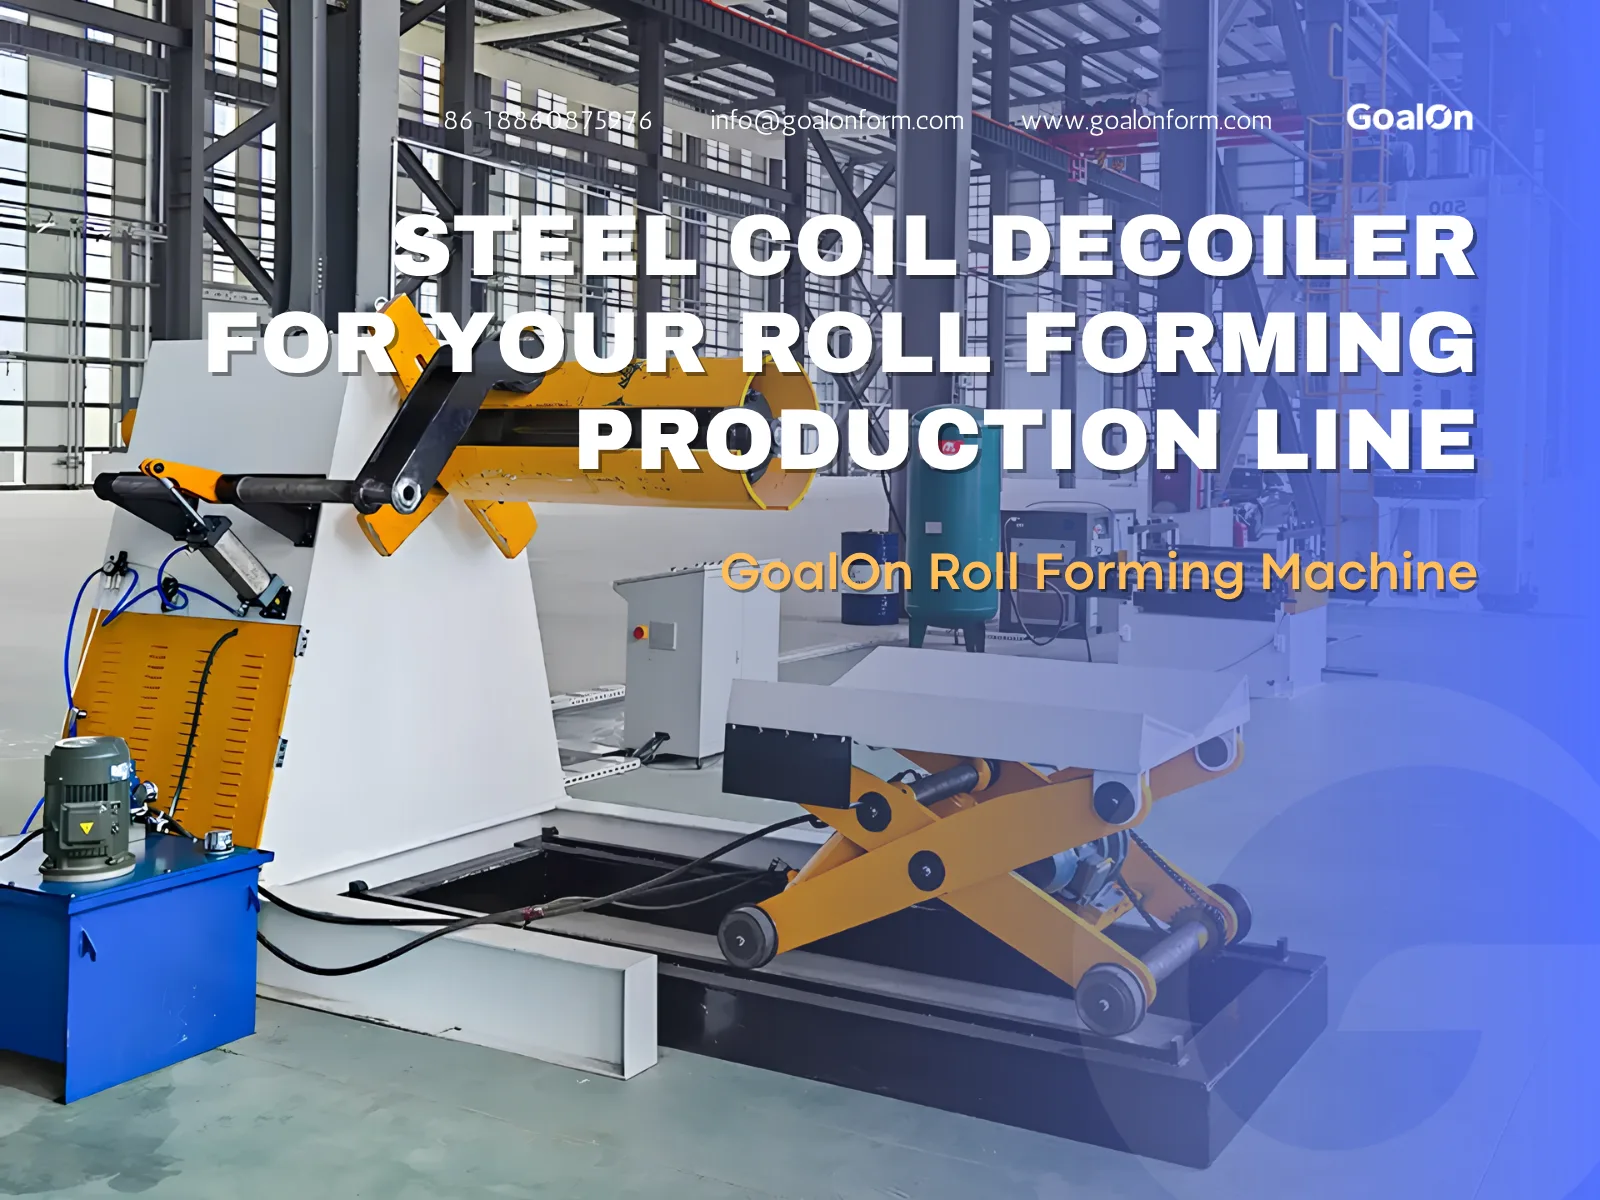
در یک پیکربندی تولید معمولی، جریان مواد از طریق مدیریت میشود. ماشین بازکردن قرقره هیدرولیک, مرحلهٔ تراز کردن، قرار دادن در قالب، و در نهایت برش. از آنجا که این فرآیند پیوسته است، نیازی به بستن و جابهجایی مکرر نیست، که در عملیات پرسبریک رایج است.
از منظر هزینه، شکلدهی مداوم بهطور قابلتوجهی کاهش میدهد:
- مداخلهٔ کارگری به ازای هر تن محصول
- زمان بیکاری ماشین
- مدیریت از دست دادن بین فرایندها
در محیطهای تولید با حجم بالا، حتی یک بهبود کوچک در زمان بهرهبرداری به صرفهجوییهای سالانه قابلتوجهی منجر میشود.
۲. بهرهبرداری از مواد و کنترل ضایعات به عنوان محرک اصلی سود
هزینهٔ مواد اغلب بزرگترین بخش در تولید پروفیل فلزی است. فناوری شکلدهی نورد سرد از طریق تغییر شکل کنترلشده و مدیریت دقیق طول به بهینهسازی آن کمک میکند.
یک مزیت کلیدی، فوقالعاده بالا بودن آن است. نرخ بهرهبرداری از مواد, بهویژه زمانی که با سیستمهای بهینهسازی آرایش قطعات و برنامهریزی برش همراه باشد. از آنجا که نوار فولادی بهتدریج شکل میگیرد و بین هر عملیات برش داده نمیشود، ضایعات به حداقل میرسد.
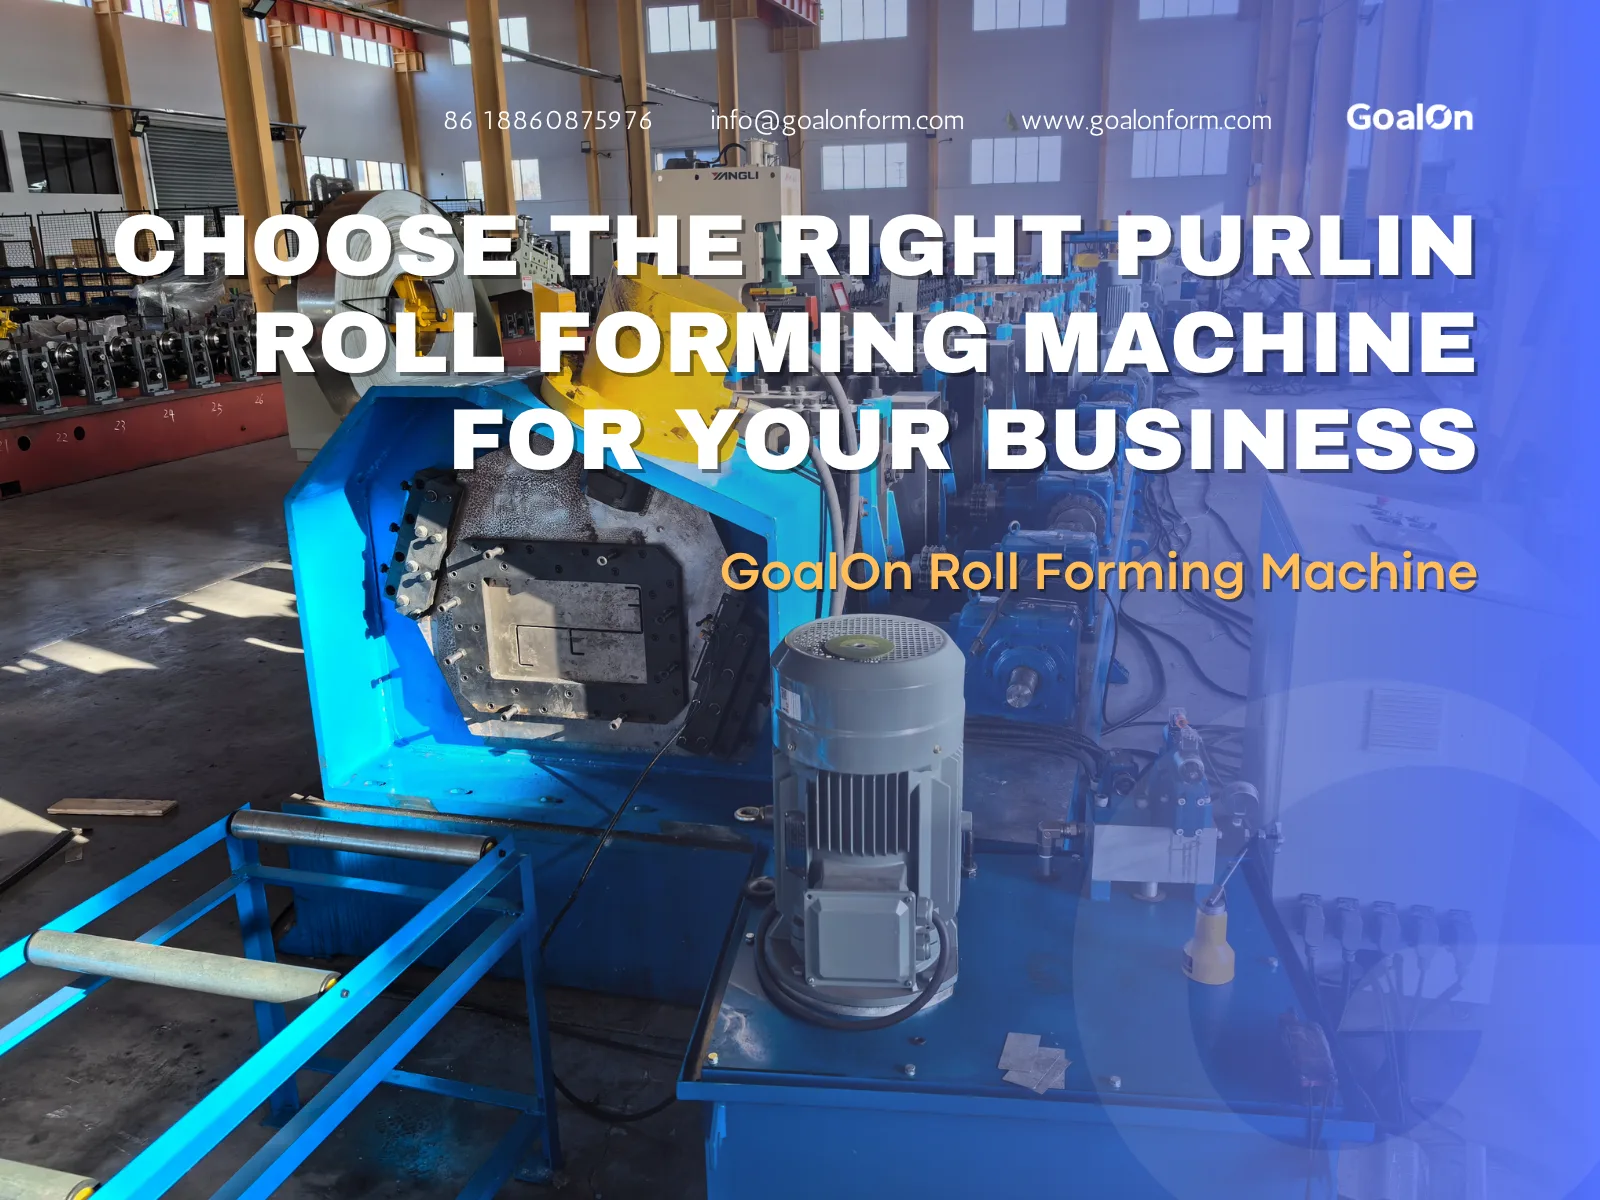
خطوط مدرن نیز یکپارچه میشوند. سیستمهای برش به طول با استفاده از برش هیدرولیک یا فناوری اره پرندهای. این سیستمها تضمین میکنند که هر پروفیل نهایی با دقت طولی یکنواخت تولید شود و ضایعات و بازکاری را کاهش دهند.
علاوه بر این، در مقایسه با روشهای برشکاری یا ساخت، شکلدهی با غلتک از برش بیش از حد لبهها جلوگیری میکند که این امر بهرهوری مواد را در تیراژهای بالای تولید بیشتر بهبود میبخشد.
۳. دقت مهندسی و یکنواختی پروفایل
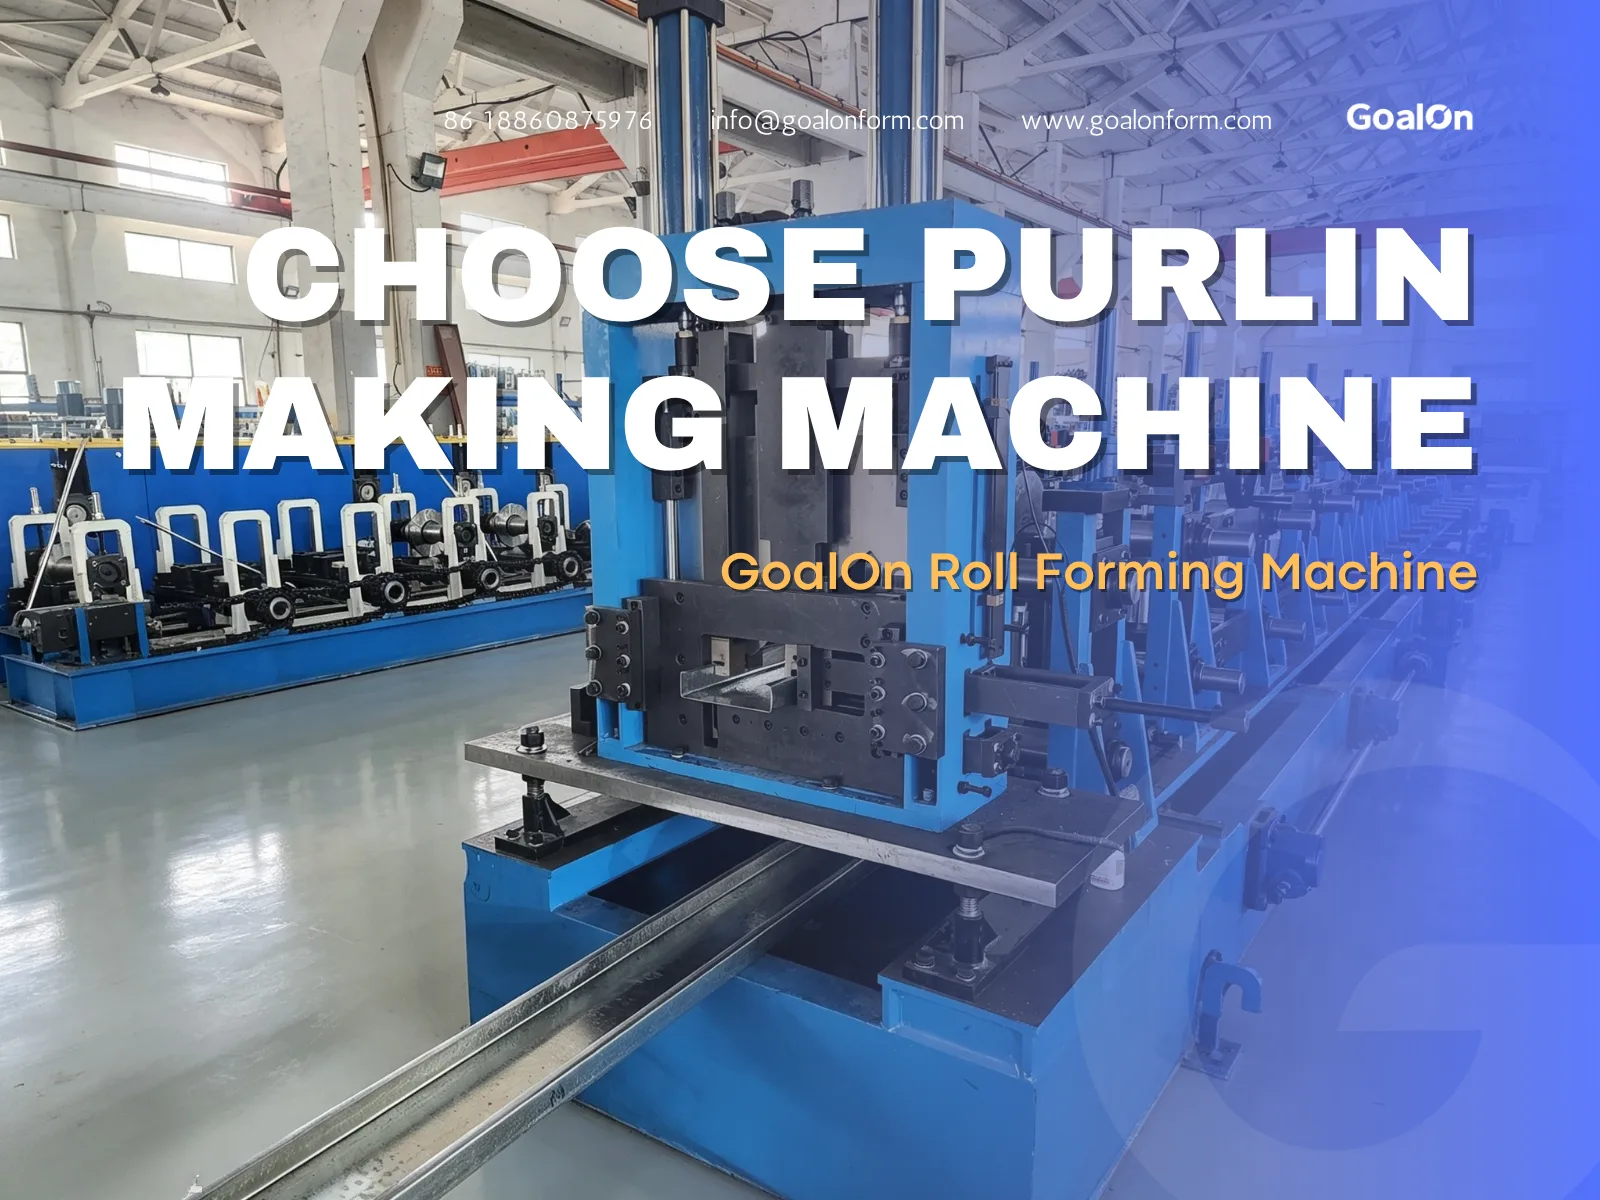
برای تولیدکنندگانی که اجزای سازهای مانند پرلینهای Cشکل، ناودانهای Uشکل، سینی کابل، حفاظها و سیستمهای قفسهای را تأمین میکنند، ثبات ابعادی حیاتی است. هرگونه انحراف میتواند بر سازگاری مونتاژ و عملکرد سازهای تأثیر بگذارد.
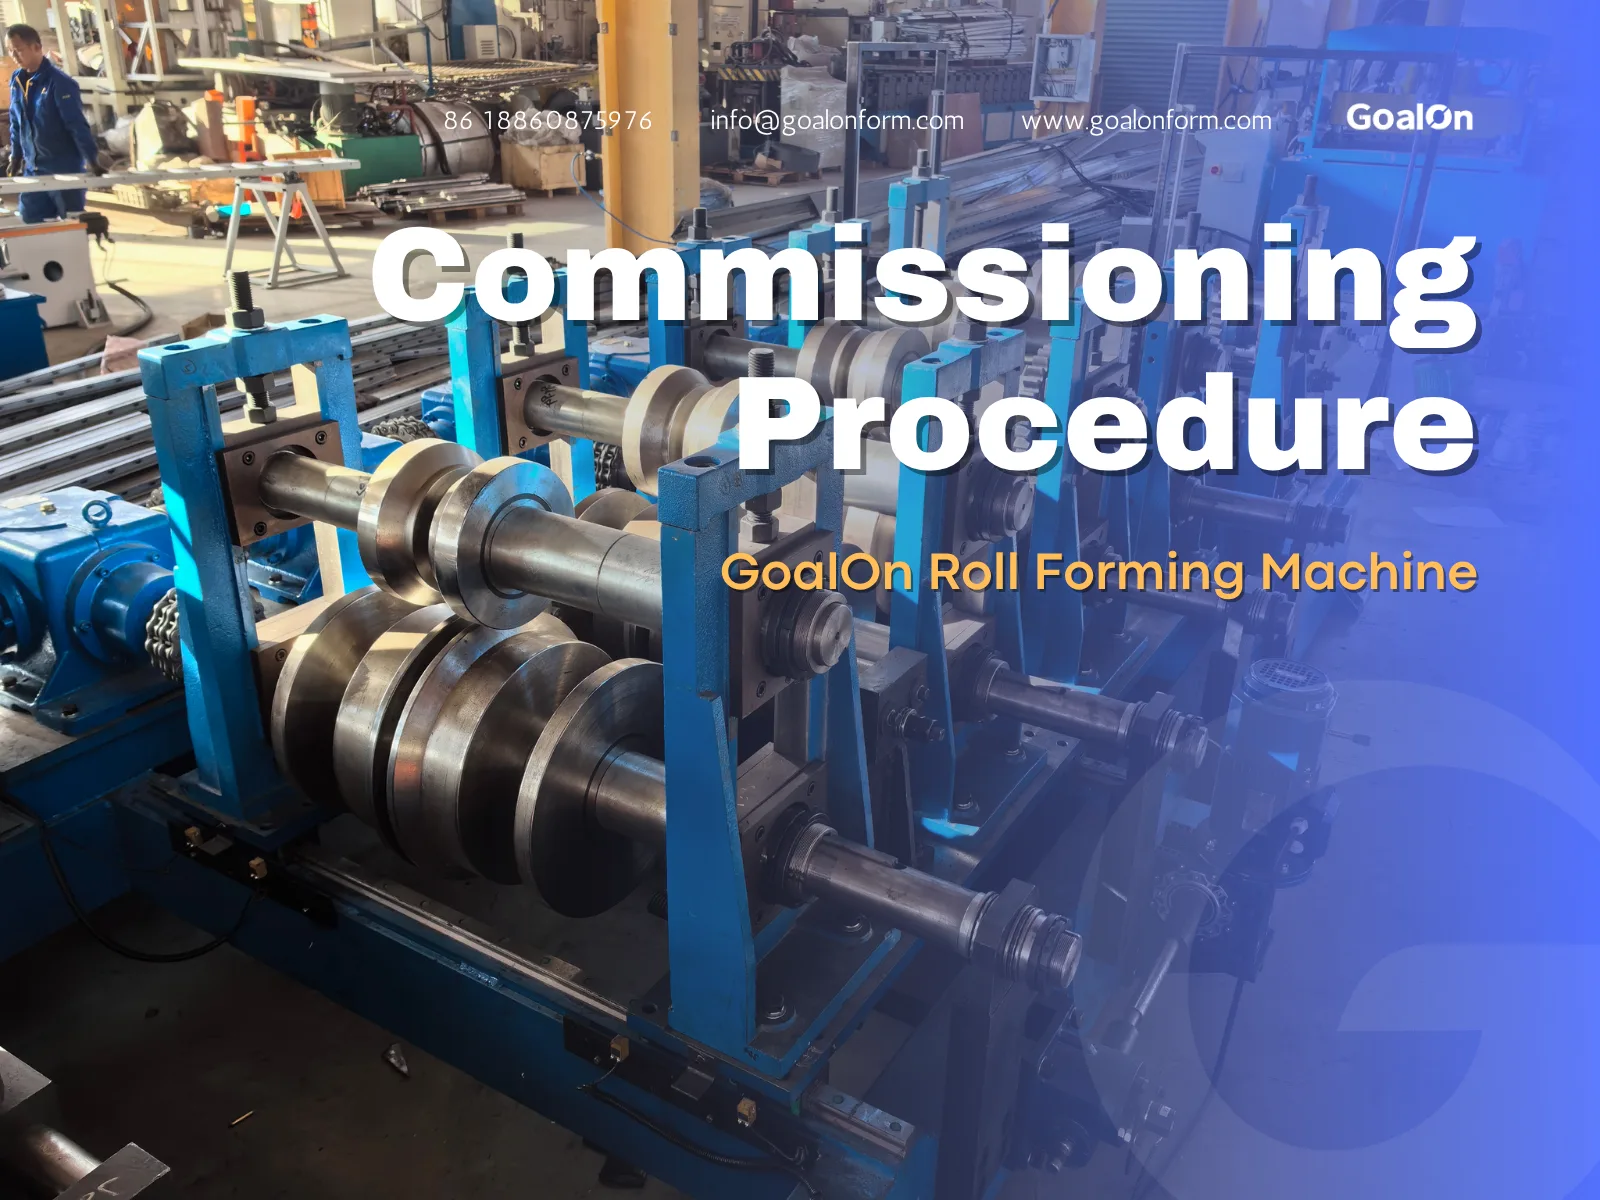
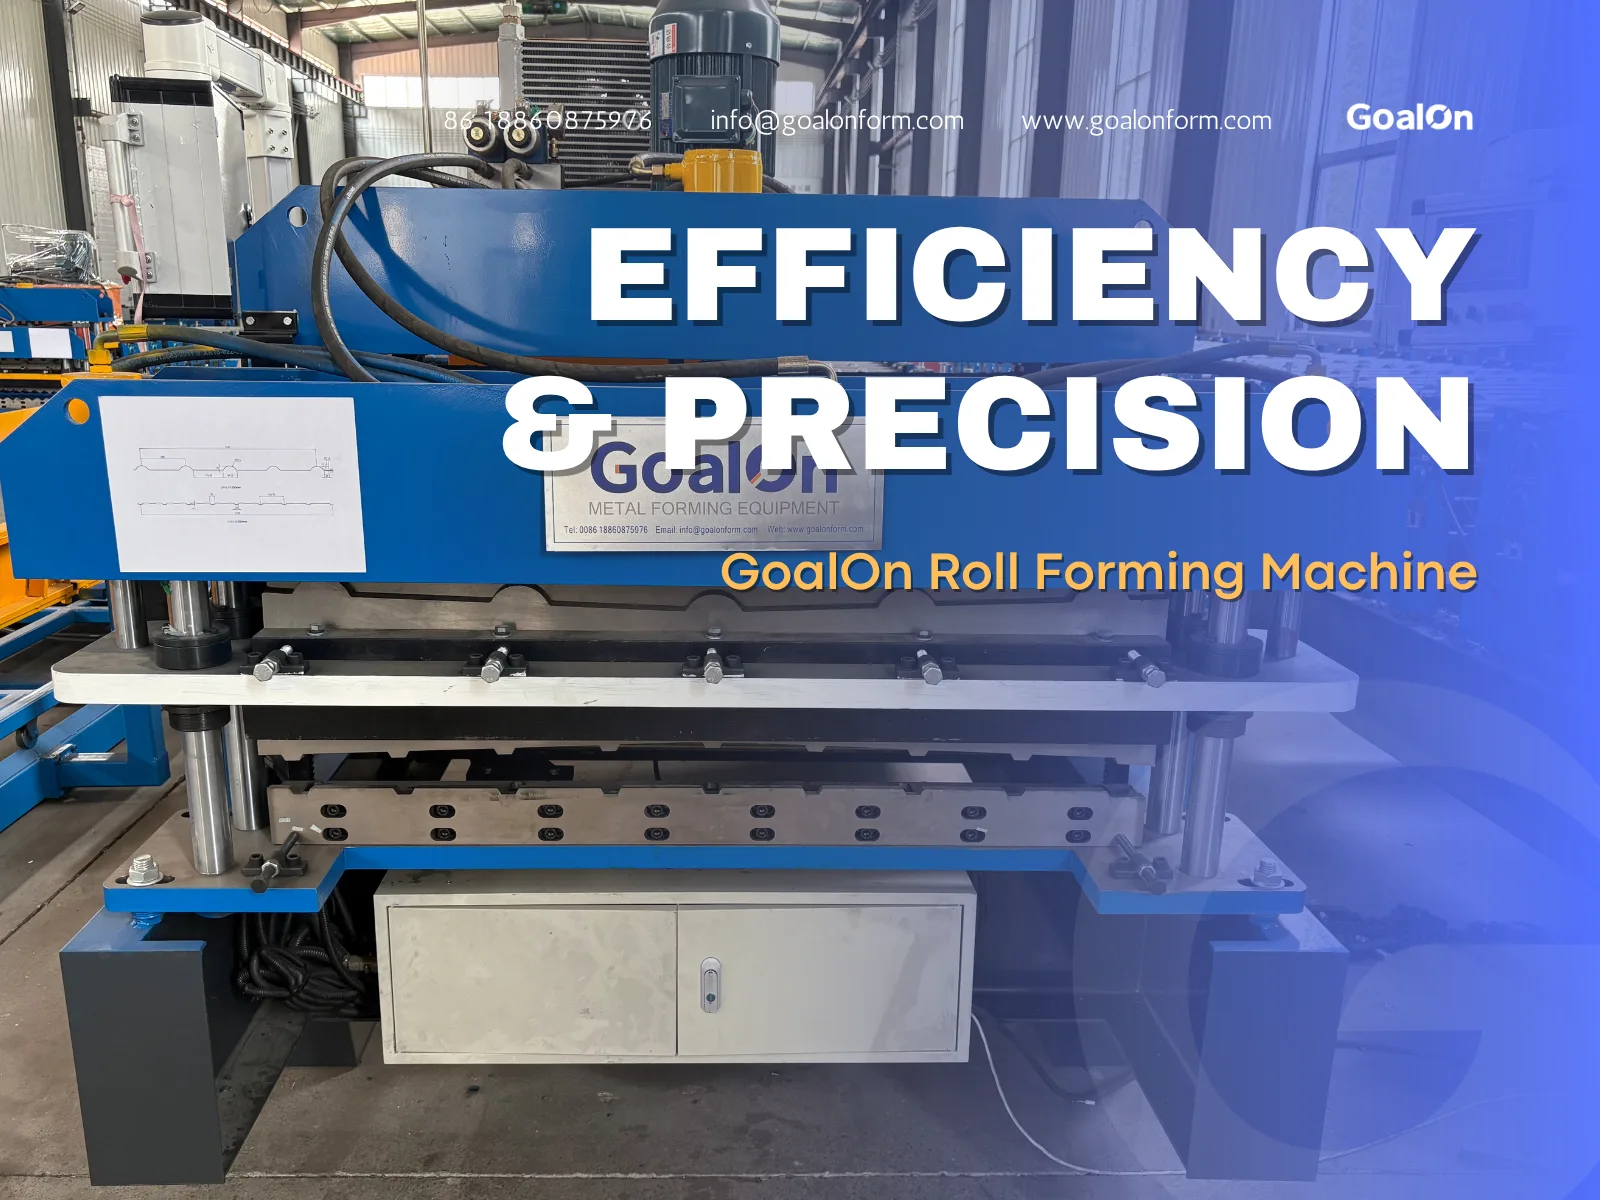
در اینجا طراحی مهندسی خط رولفورمینگ اهمیت پیدا میکند. ساختار پایدار دستگاه همراه با همترازی دقیق غلتکها، فشار شکلدهی یکنواخت را در تمامی ایستگاهها تضمین میکند.
ماشینهای مدرن اغلب شامل موارد زیر هستند:
- سیستم کنترل PLC برای عملکرد همگام
- بازخورد انکودر با دقت بالا برای کنترل طول
- سیستمهای تنظیم با محرک سروو یا هیدرولیک برای موقعیتیابی
این فناوریها تضمین میکنند که هر چرخه تولید، تلرانسهای ابعادی دقیقی را حفظ کند. نتیجه آن بالا است. دقت پروفایل و تکرارپذیری، حتی در شیفتهای طولانی یا دورههای تولید مداوم چندروزه.
۴. اتوماسیون به عنوان هسته خطوط مدرن شکلدهی نوردی
اتوماسیون یکی از قویترین محرکهای بهبود بهرهوری در صنعت شکلدهی فلزات امروزی است. یک خط کاملاً خودکار وابستگی به عملیات دستی را کاهش داده و ایمنی، یکنواختی و ظرفیت تولید را بهبود میبخشد.
سیستمهای خودکار معمول عبارتند از:
- واگن بارگیری خودکار کویل
- دکویلر هیدرولیک با کنترل تنش
- سیستم تغذیه سروو برای ورود پایدار مواد
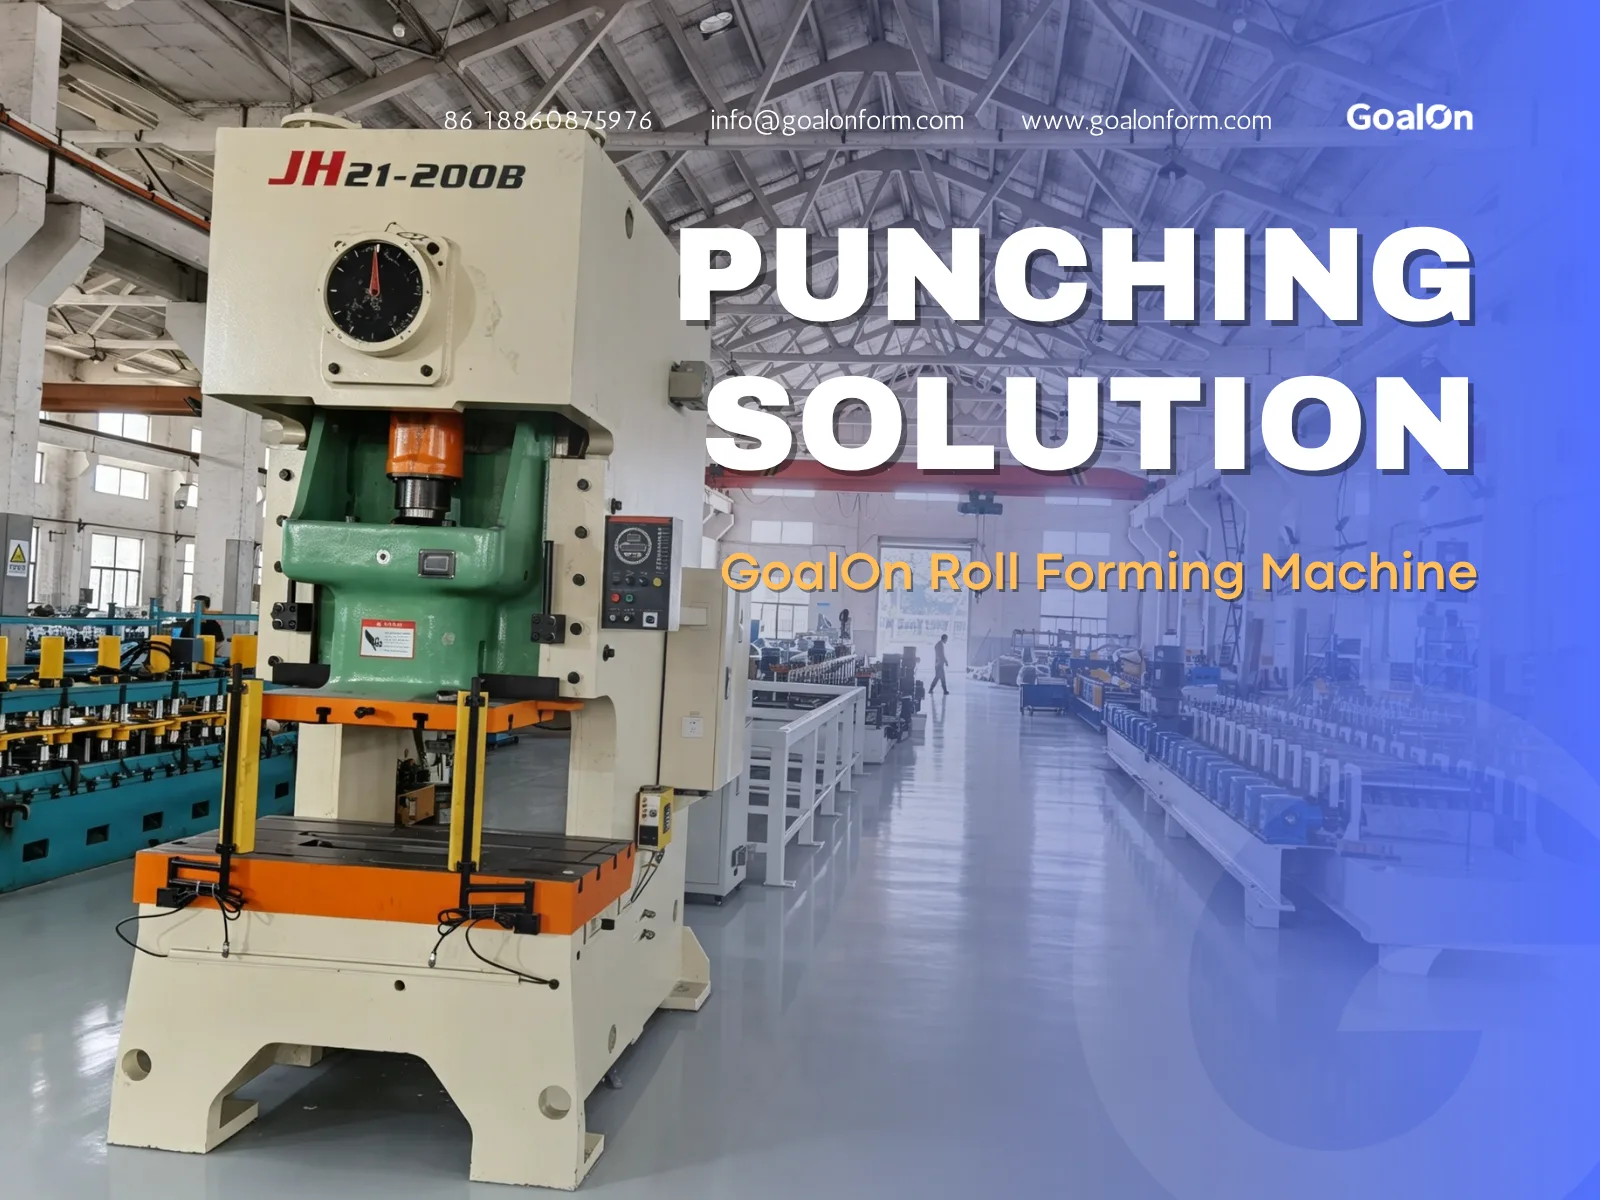
- واحدهای پانچ خودکار برای ایجاد پیشسوراخ یا شکاف
- تیغه پروازی یا برشزن ردیابی برای برش پیوسته
- میزهای چیدمان خودکار یا تخلیه
با یکپارچهسازی این سیستمها، خط تولید میتواند با حداقل نظارت کار کند. اپراتورها عمدتاً بر پایش پارامترها تمرکز دارند تا مداخلهٔ مستقیم دستی.
از منظر EEAT (تجربه، تخصص، اعتبار، اعتمادپذیری)، اتوماسیون تنها به کارایی مربوط نمیشود؛ بلکه خطای انسانی را کاهش میدهد، تکرارپذیری را بهبود میبخشد و قابلیت ردیابی تولید را بهتر فراهم میکند.
۵. طراحی ابزار و انعطافپذیری چندپروفیلی
یکی از مهمترین مزایای فناوری شکلدهی غلتکی که اغلب نادیده گرفته میشود، انعطافپذیری آن در طراحی محصول است. یک دستگاه واحد اغلب میتواند چندین پروفیل را تولید کند، مشروط بر اینکه سیستم ابزار بهدرستی طراحی شده باشد.
عامل کلیدی در اینجا است مهندسی طراحی ابزار. مجموعهٔ غلتکها بر اساس نقشههای پروفیل، ضخامت مواد و الزامات استحکام سفارشیسازی میشود. پس از نصب ابزار، دستگاه میتواند تولید پایدار را برای چرخههای طولانی حفظ کند.
برای تولیدکنندگانی که با چندین دسته محصول کار میکنند، پیکربندیهای انعطافپذیر از طریق:
- سیستمهای غلتکی تعویض سریع
- پایههای جانبی قابل تنظیم
- بخشهای قالبگیری مدولار
این امکان را برای تولیدکنندگان فراهم میکند تا بدون نیاز به خطوط تولید کاملاً مجزا، بین ابعاد پروفیل مختلف مانند اندازههای گوناگون پرلین یا مشخصات تیرک قفسهای جابجا شوند.
در بازارهای رقابتی، این انعطافپذیری به تولیدکنندگان کمک میکند تا بدون فدا کردن کارایی، به سرعت به تقاضاهای مشتریان پاسخ دهند.
۶. سرعت خط، بهرهوری و اقتصاد خروجی واقعی
سرعت تولید یکی دیگر از عوامل اصلی مؤثر بر بهرهوری هزینه است. بسته به ضخامت مواد و پیچیدگی پروفیل، خطوط مدرن شکلدهی سرد غلتکی میتوانند با سرعت بین ۱۰ تا ۱۲۰ متر در دقیقه کار کنند.
با این حال، بهرهوری واقعی تنها به سرعت مربوط نمیشود؛ بلکه به تولید پایدار در طول کار مداوم برمیگردد. ماشینی که با سرعتی متوسط اما پایدار کار میکند، اغلب در سال بازده بهتری نسبت به سیستمی با سرعت بالا و توقفهای مکرر دارد.
عوامل کلیدی عملکرد عبارتند از:
- پایداری سرعت خط تحت بار
- مقاومت در برابر سایش ابزار
- همگامسازی بین سیستمهای شکلدهی و برش
- کیفیت و یکنواختی ضخامت سیمپیچ
وقتی همه این عوامل بهینه شوند، تولیدکنندگان بدون افزایش قابلتوجه هزینههای نیروی کار یا انرژی، بازده بیشتری در هر شیفت بهدست میآورند.
۷. بهینهسازی مصرف انرژی و هزینههای عملیاتی
در مقایسه با سیستمهای ماشینکاری یا پرسکاری سنتی، خطوط شکلدهی با غلتک از نظر مصرف انرژی نسبتاً بهینه هستند، زیرا تغییر شکل بهصورت تدریجی و در چندین ایستگاه توزیع میشود.
مناطق اصلی مصرف انرژی عبارتند از:
- ستونهای شکلدهی موتوردار
- سیستمهای هیدرولیک برای پانچ و برش
- سیستمهای تنش بازکنندهٔ نوار
با استفاده از پیکربندیهای بهینهشده موتور و سیستمهای هیدرولیک کممصرف، ماشینآلات مدرن میتوانند مصرف برق به ازای هر تن فولاد فرآوریشده را بهطور قابلتوجهی کاهش دهند.
در طول بهرهبرداری بلندمدت، این صرفهجوییها به طور معناداری به کاهش کل هزینه تولید کمک میکنند.
۸. استراتژی نگهداری و پایداری بلندمدت
یک جنبهٔ حیاتی در بهرهوری هزینه صرفاً سرعت تولید نیست، بلکه قابلیت اطمینان بلندمدت است. دستگاههای رولفرمینگ با طراحی مناسب برای استفادهٔ مداوم صنعتی و با برنامههای نگهداری ساختاریافته ساخته شدهاند.
ملاحظات کلیدی نگهداری عبارتند از:
- بازرسی سایش سطح غلتکی
- روغنکاری ایستگاههای شکلدهی
- بررسیهای سیستم روغن هیدرولیک
- کالیبراسیون تراز برای دقت شکلدهی
تولیدکنندگانی که استراتژیهای نگهداری پیشگیرانه را اجرا میکنند، اغلب با خرابیهای کمتر و عمر طولانیتر دستگاه مواجه میشوند که بازده کلی سرمایهگذاری را بهبود میبخشد.
از دیدگاه مهندسی، صلبیت ماشین و طراحی قاب نیز نقش عمدهای در کاهش ارتعاش و افزایش عمر ابزار ایفا میکنند.
۹. دیدگاه بازگشت سرمایه برای تولیدکنندگان و بازرگانان
برای تولیدکنندگان مصالح ساختمانی، سازندگان سیستمهای انبارداری و شرکتهای بازرگانی تجهیزات، سرمایهگذاری در خط فرمدهی رول بر اساس بازده سرمایهگذاری و نه صرفاً قیمت دستگاه ارزیابی میشود.
بازده سرمایه (ROI) تحت تأثیر موارد زیر است:
- کاهش هزینه نیروی کار به ازای هر تن
- نرخ ضایعات کمتر و بالاتر نرخ بهرهبرداری از مواد
- افزایش ظرفیت تولید در هر شیفت
- چرخههای سریعتر تحویل سفارش
در بسیاری از موارد صنعتی واقعی، یک خط بهخوبی پیکربندیشده میتواند سرمایهگذاری خود را در چند چرخه تولید، زمانی که با ظرفیت کامل کار میکند، جبران کند.
برای شرکتهای بازرگانی، ارائه راهحلهای سفارشی شکلدهی غلتکی همچنین رقابتپذیری در بازار را افزایش میدهد، بهویژه هنگام هدفگیری مناطقی که تقاضای زیرساختی در آنها در حال رشد است.
نتیجهگیری: یک دارایی استراتژیک تولیدی، نه صرفاً یک ماشین
فناوری شکلدهی نورد سرد نمایانگر گذار از ساخت دستی یا نیمهدستی به سیستمهای تولید صنعتی کاملاً یکپارچه است. ارزش واقعی یک ماشین شکلدهی نورد سرد در شکلدهی فولاد نیست، بلکه در بهینهسازی کل زنجیره تولید—از تغذیه کویل تا چیدمان نهایی—نهفته است.
وقتی که بهدرستی با سیستمهای اتوماسیون, با ابزار دقیق و طراحی مکانیکی پایدار، این خطوط ترکیبی از صرفهجویی در هزینه، پایداری تولید و یکنواختی محصول را ارائه میدهند که دستیابی به آن با روشهای شکلدهی جایگزین دشوار است.
برای تولیدکنندگان و شرکتهای بازرگانی که هدفشان افزایش ظرفیت، بهبود حاشیه سود و ورود به بازارهای پرتقاضاتر است، سرمایهگذاری در فناوری پیشرفته شکلدهی غلتکی یک تصمیم راهبردی بلندمدت است که بهطور مستقیم رقابتپذیری در صنعت جهانی پروفیل فلزی را تقویت میکند.