La mise en service d'une machine de profilage à froid est le processus contrôlé consistant à vérifier, régler, tester et documenter une ligne neuve ou déplacée avant qu'elle n'entre en production régulière. Réalisée dans les règles de l'art, la mise en service permet à la machine de profilage de fonctionner en toute sécurité, de former des profils précis, de réduire les rebuts et d'offrir aux opérateurs un point de départ fiable pour les futurs changements de série. Utilisez les méthodes suivantes comme séquence pratique pour la validation mécanique, électrique, de l'outillage et de la production.
Que faut-il avoir préparé avant le début de la mise en service ?
Avant le début de la mise en service, la machine, l’outillage, les réseaux, les plans et le personnel doivent tous être prêts pour un essai contrôlé. La mise en service n’est pas le moment de constater qu’il manque des éléments de fixation, que le câblage n’est pas clair, que les fondations sont incomplètes ou que le matériau en bobines n’est pas disponible. L'objectif est d'éliminer les interruptions évitables afin que l'équipe puisse se concentrer sur l'alignement, la qualité du formage, la sécurité et la répétabilité des opérations.
Commencez par préparer les éléments suivants :
- Documentation de la machine : plans d'implantation, schémas électriques, schémas hydrauliques ou pneumatiques, plans d'outillage, manuels d'utilisation et fiches techniques.
- Logiciels installés : alimentation électrique adéquate, air comprimé, huile hydraulique, lubrification, mise à la terre, évacuation des eaux et accès sécurisé autour de la ligne.
- Outillage et consommables : jeux de rouleaux, entretoises, clavettes, arbres, lubrifiant de formage (le cas échéant), lames de coupe, éléments de fixation, cales et outils de mesure.
- Contenu de l'examen : une bobine ou une bande présentant la nuance, l'épaisseur, la largeur, l'état de surface et l'état des bords adaptés au profil recherché.
- État de préparation en matière de sécurité : dispositifs de protection, arrêts d'urgence, points de verrouillage, étiquettes d'avertissement, barrières immatérielles (le cas échéant) et voies de circulation dégagées pour les opérateurs.
- Personnes et fonctions : un installateur ou un technicien, un opérateur, un assistant en électricité, un contrôleur qualité et, si possible, un représentant de la production.
1. Inspecter la machine installée avant de la mettre sous tension
Commencez par effectuer une inspection visuelle et mécanique complète alors que la profileuse est encore hors tension. Vérifiez que le socle est de niveau, solidement fixé et qu’il ne présente aucun dommage lié au transport. Vérifiez que les supports, les arbres, les réducteurs, les accouplements, les transmissions par chaîne, les protections, les éléments de fixation et les capots sont correctement installés et bien serrés.
Examinez attentivement le parcours que suivra la bande depuis le dérouleur jusqu’à la redresseuse, en passant par les postes de profilage, l’unité de poinçonnage (le cas échéant), la découpe, la table de sortie et la zone d’empilage. Un désalignement entre ces postes peut entraîner des rayures, une torsion, un cambrage, un mauvais acheminement et une longueur de coupe irrégulière. Une simple vérification de l'alignement par rapport à l'axe central à ce stade peut éviter des heures de dépannage par la suite.
Ne précipitez pas cette inspection. Retirez les matériaux d'emballage, nettoyez la graisse de protection présente sur les zones de travail si nécessaire, et assurez-vous qu'aucun outil ni aucune pièce détachée ne se trouve à l'intérieur de la machine. La mise en service doit débuter dans des conditions de base propres, stables et sûres.
2. Vérifier les systèmes électriques, hydrauliques et pneumatiques
Une fois l'inspection mécanique terminée, vérifiez les raccordements de service en vous référant à la documentation de la machine. Vérifiez la tension, la phase, la mise à la terre, le cheminement des câbles, la propreté de l'armoire, le serrage des bornes, les connexions des capteurs et le sens de rotation du moteur. Si la machine utilise un automate programmable (PLC), une interface homme-machine (IHM), un servomoteur ou un codeur, assurez-vous que tous les câbles de communication sont bien fixés et étiquetés.
Pour les systèmes hydrauliques, vérifiez le niveau d'huile, le cheminement des flexibles, les réglages de pression, l'état des filtres, l'absence de fuites et le sens de rotation de la pompe avant d'appliquer une charge. Pour les systèmes pneumatiques, vérifiez la pression d'air, les réglages du régulateur, les besoins en lubrification et le mouvement des vérins. Une pression d'air insuffisante ou une pression hydraulique incorrecte peut donner l'impression qu'une machine, par ailleurs en bon état, est instable lors de sa mise en service.
Mettez la machine sous tension par étapes. Testez d'abord l'armoire électrique, puis les fonctions auxiliaires, avant de faire fonctionner ponctuellement chaque moteur ou variateur lorsque la conception de la machine le permet. Notez toutes les alarmes et résolvez-les avant de passer en mode automatique.
3. Vérifier le bon fonctionnement des dispositifs de sécurité avant de lancer la production
Les contrôles de sécurité doivent être effectués avant la production d'essai, et non une fois que la chaîne de production tourne déjà à plein régime. Testez chaque arrêt d'urgence, chaque verrouillage de protection, chaque porte de sécurité, chaque cordon d'arrêt d'urgence, chaque barrière immatérielle et chaque fonction de réinitialisation installés sur la machine. Vérifiez que le comportement à l'arrêt est prévisible et que le système ne peut pas redémarrer de manière inattendue après une interruption de sécurité.
Vérifiez également les positions de travail habituelles de l'opérateur. L'interface homme-machine (IHM) doit être lisible, les commandes doivent être clairement identifiées et l'opérateur ne doit pas avoir à tendre le bras au-dessus de matériaux en mouvement ou d'arbres en rotation. Si la ligne comprend des opérations de déroulement, de poinçonnage ou de découpe à la volée, portez une attention particulière aux points de pincement et à l'énergie stockée.
Une liste de contrôle utile pour la mise en service en matière de sécurité comprend :
- Les points de verrouillage et d'isolation sont identifiés.
- Les arrêts d'urgence interrompent le mouvement prévu.
- Les dispositifs de protection et les verrouillages fonctionnent correctement.
- Les panneaux d'avertissement et les étiquettes sont bien visibles.
- Les opérateurs maîtrisent les modes « jog » sécurisé, manuel et automatique.
- Les déchets, l'huile et les pièces finies peuvent être évacués sans avoir à pénétrer dans les zones dangereuses.
4. Aligner les outils de laminage et les postes de formage
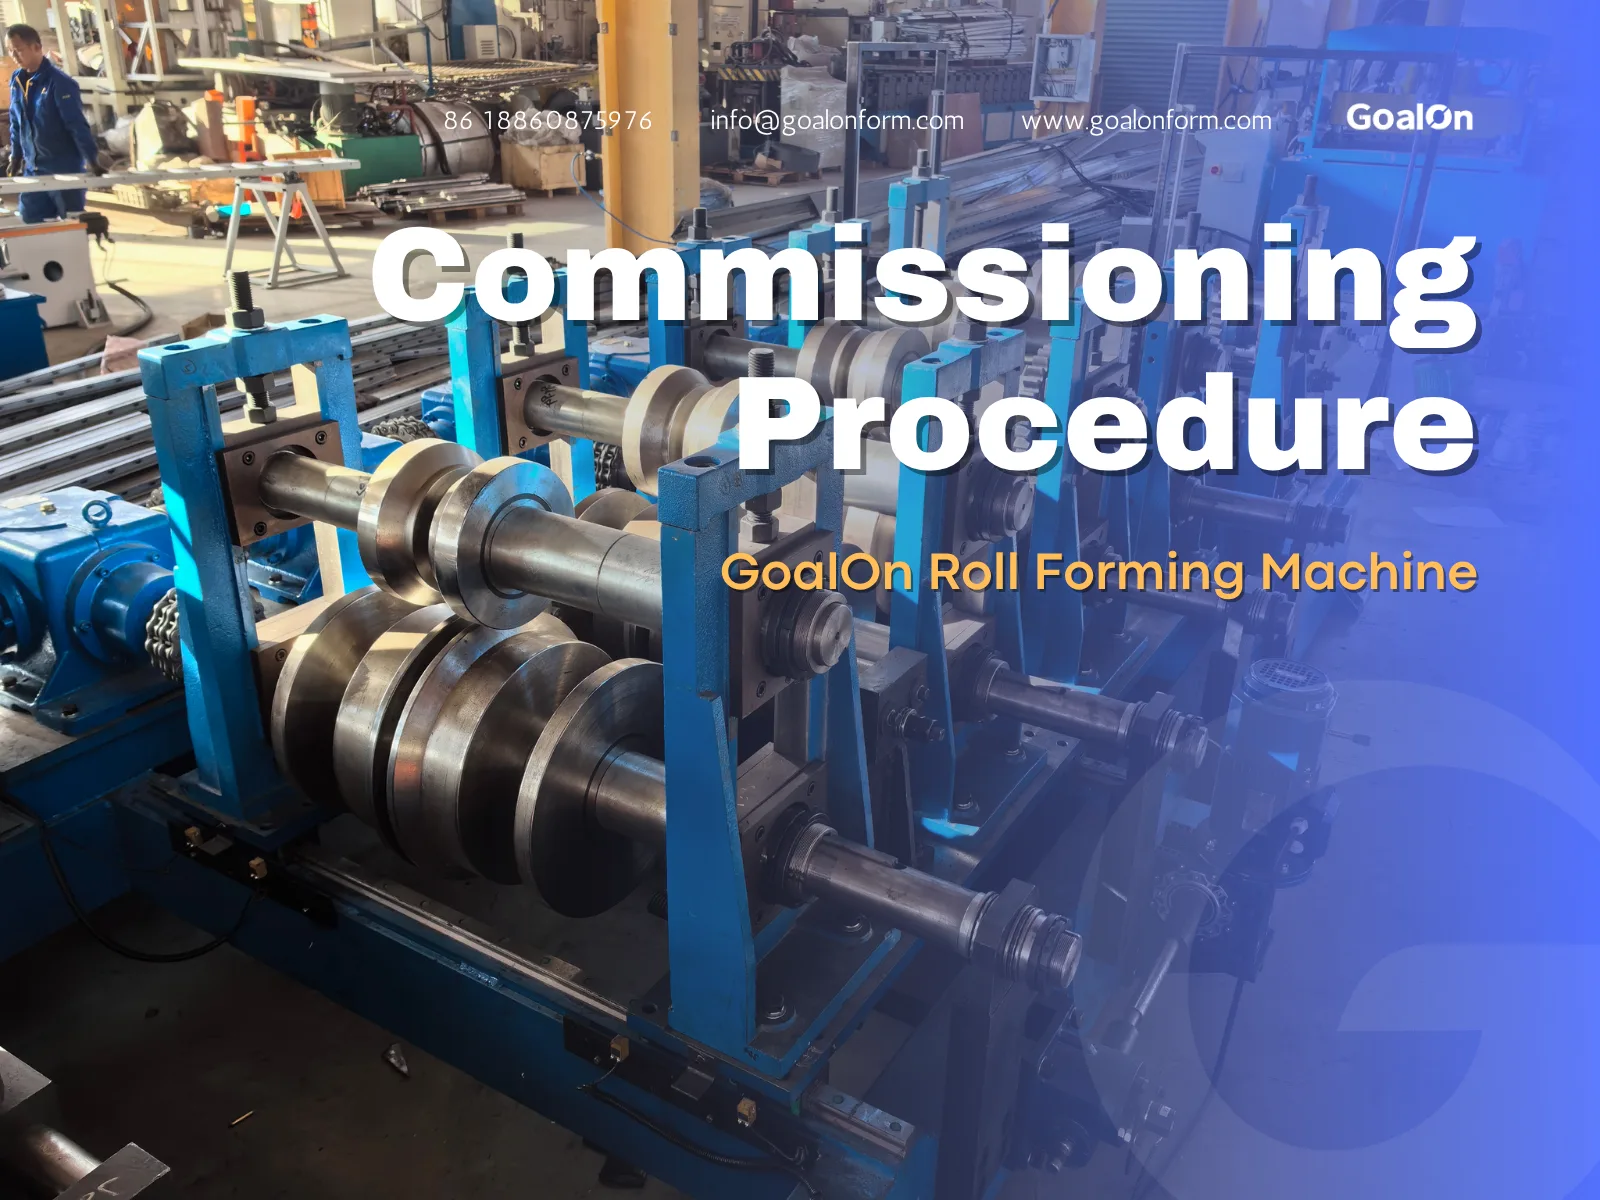
L'alignement des outils est l'une des étapes les plus importantes de la mise en service d'une machine de profilage à froid. Les rouleaux de formage doivent être parfaitement centrés sur les arbres, correspondre aux plans de profil et respecter la ligne de passage correcte. Si le jeu de rouleaux est mal installé, la machine peut certes produire un profilé, mais celui-ci présentera souvent des torsions, des évasements, des plis, des rayures ou des dimensions irrégulières.
Commencez par vérifier que tous les rouleaux, entretoises, clavettes, écrous et guides latéraux sont montés dans le bon ordre. Vérifiez ensuite l'alignement horizontal et vertical de chaque support. Les axes supérieur et inférieur doivent être parallèles, et l'écart doit correspondre à l'épaisseur du matériau et aux exigences de formage.
Réglez soigneusement les guides latéraux. Ceux-ci doivent faciliter l'entrée de la bande sans exercer de pression latérale sur le matériau. Des guides trop serrés peuvent marquer la bande ou provoquer une ondulation des bords, tandis que des guides trop lâches peuvent entraîner un déport de la bande et un formage irrégulier.
5. Faites tourner la machine à vide à faible vitesse
Un essai à vide consiste à faire fonctionner la machine sans bande. Cette étape permet de vérifier que la rotation est fluide, que le sens de rotation est correct, que la lubrification est stable, que le bruit est normal et que la réponse des commandes est adéquate. Maintenez la ligne à faible vitesse et utilisez le mode pas à pas ou le mode manuel jusqu’à ce que tous les composants rotatifs aient été observés.
Soyez attentif à tout bruit anormal provenant des roulements, des boîtes de vitesses, des chaînes, des arbres et des accouplements. Surveillez les vibrations, les mouvements de roulement irréguliers, les protections mal fixées, les courroies qui patinent ou les arrêts inattendus. Si vous remarquez un bruit suspect, arrêtez-vous et procédez à une inspection avant de repartir.
Le fonctionnement à sec est également le moment idéal pour tester la séquence des fonctions automatiques. Vérifiez que la commande du dérouleur, le déplacement de la redresseuse, les signaux de poinçonnage, le cycle de coupe, la mesure de longueur et la gestion des chutes fonctionnent dans le bon ordre. La machine doit se comporter de manière prévisible avant l'introduction du matériau.
6. Faites glisser lentement la bandelette réactive et observez le premier passage
Introduisez le matériau lentement et avec précaution. Assurez-vous que le bord d'attaque soit droit, ébavuré si nécessaire, et qu'il soit guidé dans le premier poste de formage sans se coincer. Éloignez vos mains et utilisez des outils ou des procédures d'alimentation homologués.
À ce stade, l'objectif n'est pas la vitesse. Il s'agit plutôt d'observer comment la bande pénètre dans chaque passe de formage et de vérifier si elle suit bien la ligne centrale prévue. Arrêtez-vous fréquemment, inspectez le profil partiellement formé et recherchez les premiers signes avant-coureurs tels que le flambage des bords, les marques, un cintrage irrégulier ou une dérive du matériau vers un côté.
Si la bande dévie, ne compensez pas immédiatement en resserrant les guides. Vérifiez d'abord le centrage de la bobine, l'alignement à l'entrée, la position du rouleau, la largeur du matériau et la ligne de passage. Une petite erreur à l'entrée peut se transformer en un défaut de profil important au niveau des cages de finition.
7. Ajuster les dimensions du profilé selon un ordre bien défini
Une fois que le premier profilé complet est sorti de la profileuse, mesurez-le en le comparant au plan ou à l'échantillon de référence. Vérifiez la largeur, la hauteur, l'angle, le rayon, la position des ailes, l'emplacement des trous, la rectitude, la torsion, le fléchissement, le cambrage et la longueur de coupe, selon les spécifications du produit. Marquez l'échantillon et notez les réglages de la machine avant d'effectuer des modifications.
Modifiez une seule variable à la fois, dans la mesure du possible. Les modifications aléatoires ne permettent pas de déterminer clairement ce qui a résolu le problème et ce qui en a créé un nouveau. Commencez par la source la plus probable : séquence d'outillage, écartement des montants, position du guide latéral, ligne de passe, réglage de la redresseuse ou synchronisation de la découpe.
La logique d'ajustement courante comprend :
- Profil trop ouvert : Vérifier la pression de formage, l'écartement des rouleaux et les réglages de la passe finale.
- Profil trop fermé : réduire le surformage lorsque cela est nécessaire et contrôler le retour élastique du matériau.
- Rebondissement : Vérifier l'alignement du support, la répartition inégale de la pression de laminage et la force de guidage latéral.
- Campanure : vérifier le centrage à l'entrée, l'état des bords de la bobine et les charges de formage inégales.
- Rayures : vérifier l'état de la surface des rouleaux, la présence de débris coincés, le contact des guides et la lubrification.
- Longueur de coupe insuffisante : vérifier le contact du codeur, la pression de la roue de mesure, la synchronisation du servomoteur et le glissement du matériau.
Comment savoir si les paramètres de mise en service sont stables ?
Les réglages de mise en service sont considérés comme stables lorsque la machine est capable de produire des pièces répétitives dans les limites de tolérance requises, dans des conditions normales de production, sans nécessiter de corrections manuelles constantes. Un seul échantillon satisfaisant ne suffit pas. La ligne doit produire un lot d'essai significatif afin que l'équipe puisse évaluer ses performances une fois que la bande est en mouvement, que l'outillage est chargé et que le cycle de découpe ou de poinçonnage se répète.
Commencez par traiter plusieurs échantillons à faible vitesse, puis augmentez progressivement la vitesse. À chaque étape, mesurez les pièces et comparez les résultats. Si la qualité change radicalement à mesure que la vitesse augmente, vérifiez les vibrations, le contrôle de l'alimentation, la lubrification, la tension du matériau ou la synchronisation de la coupe.
Enregistrez les paramètres de stabilité, notamment :
- Spécifications du matériau et largeur des bobines.
- Espaces entre les montants ou positions de référence.
- Positions des guides latéraux.
- Réglages du fer à lisser.
- Paramètres de poinçonnage ou de découpe.
- Vitesse de la ligne utilisée lors de la validation.
- Résultats des mesures des pièces et étiquettes des échantillons.
Une bonne documentation permet de transformer la mise en service en un processus de production reproductible, plutôt qu'en un succès ponctuel.
8. Valider les opérations de poinçonnage, de découpe et de manutention en aval
Si la ligne comprend des équipements de poinçonnage, d'encochage, de gaufrage ou de découpe, vérifiez le bon fonctionnement de ces systèmes une fois que le profilé est correctement formé. L'emplacement des trous et la longueur de coupe dépendent d'une alimentation stable, d'une détection précise et d'une synchronisation correcte. Un problème de formage en amont peut se traduire par un problème de poinçonnage ou de découpe en aval ; il convient donc de résoudre en priorité les problèmes de stabilité du profilé.
Vérifiez le jeu de la lame, l'alignement de la matrice, l'évacuation des chutes, la position du capteur, le signal de retour du codeur et le transfert des pièces. Inspectez les arêtes de coupe pour détecter d'éventuelles bavures, déformations ou écrasements. Si le profil se déforme pendant la découpe, il peut être nécessaire d'ajuster la pression de serrage, l'état de la lame, l'outillage de support ou le moment de la coupe.
La manutention en aval est également importante. Un profil de bonne qualité peut être endommagé par une table de sortie mal réglée, un système d'empilage inadapté ou une méthode de récupération manuelle. Veillez à ce que les pièces finies sortent de la machine en douceur et qu'elles ne subissent ni choc, ni frottement, ni déformation après la découpe.
9. Former les conducteurs de train pendant la mise en service
La formation des opérateurs doit s'inscrire dans le cadre de la mise en service et non constituer une étape distincte intervenant après le départ du technicien. Les personnes chargées de faire fonctionner la machine doivent maîtriser les vérifications de démarrage, les règles de sécurité relatives à l'alimentation, l'utilisation de l'interface homme-machine (IHM), les changements de vitesse, les points de lubrification, les alarmes courantes, le contrôle des échantillons et les procédures d'arrêt.
Utilisez l'essai proprement dit comme outil pédagogique. Montrez aux opérateurs comment de légers ajustements influencent le profil final et pourquoi des modifications non contrôlées sont source de confusion. Encouragez-les à noter les réglages et à signaler clairement les problèmes rencontrés, plutôt que de se livrer à des conjectures.
Un transfert pratique entre opérateurs devrait inclure :
- Comment charger et centrer le matériel en toute sécurité.
- Quels sont les paramètres que les opérateurs peuvent modifier ?.
- Quels paramètres nécessitent une maintenance ou une assistance technique ?.
- À quelle fréquence faut-il contrôler les échantillons pendant la production ?.
- Quels sont les défauts qui nécessitent un arrêt immédiat et un examen ?.
- Comment nettoyer, lubrifier et protéger l'outillage après utilisation.
Que faire si les défauts réapparaissent sans cesse ?
Si le même défaut réapparaît après le réglage, cessez de le considérer comme un simple problème de réglage rapide et remontez à sa source tout au long du processus. La répétition de torsions, de cambrures, de rayures ou de variations de longueur indique généralement que la cause première réside dans l'alignement, l'état du matériau, le réglage de l'outillage, le retour d'information du système de contrôle ou la manipulation. Consignez le défaut, identifiez le poste où il apparaît et testez une correction à la fois.
Une méthode simple de dépannage consiste à inspecter le profilé après certaines cages de formage, et pas uniquement à l'extrémité finie. Cela permet d'identifier l'endroit où le défaut apparaît pour la première fois. Si la bande semble en bon état lors des premières passes mais présente un défaut vers la fin, concentrez-vous sur la pression des dernières cages, le calibrage final ou le support de coupe. Si le problème survient dès le début, concentrez-vous sur l'état à l'entrée, les guides latéraux, le centrage de la bobine ou les premiers passages de formage.
Évitez de compenser un problème mécanique par une pression ou une force de guidage excessive. Cela pourrait masquer temporairement le symptôme tout en augmentant l'usure, les marques et l'instabilité.
10. Valider la ligne et fixer la ligne de référence
L'homologation finale doit prendre en compte la validation de la sécurité, l'inspection des échantillons, les résultats des essais de production et la documentation. Conservez les échantillons homologués, les rapports de mesure, les réglages des machines et les notes concernant toute exigence particulière de configuration. Si des modifications ont été apportées à l'outillage, aux commandes ou aux dispositifs de protection lors de la mise en service, mettez à jour la documentation afin que les équipes futures ne travaillent pas à partir d'informations obsolètes.
Avant la mise en service, effectuez une dernière inspection visuelle. Vérifiez l'absence de fuites, le bon serrage des fixations, la présence des dispositifs de protection, la protection des câbles, l'élimination des déchets, la lubrification et la propreté de la zone de travail. Assurez-vous que les opérateurs savent qui contacter en cas de problèmes de qualité ou de sécurité.
La mise en service d'une machine de profilage à froid est réussie lorsque la ligne peut être démarrée, exploitée, inspectée, réglée et arrêtée en toute confiance. Une procédure minutieuse peut prendre plus de temps au début, mais elle offre à la production une base plus solide : moins de surprises, des réglages plus clairs, un fonctionnement plus sûr et des pièces profilées plus homogènes.