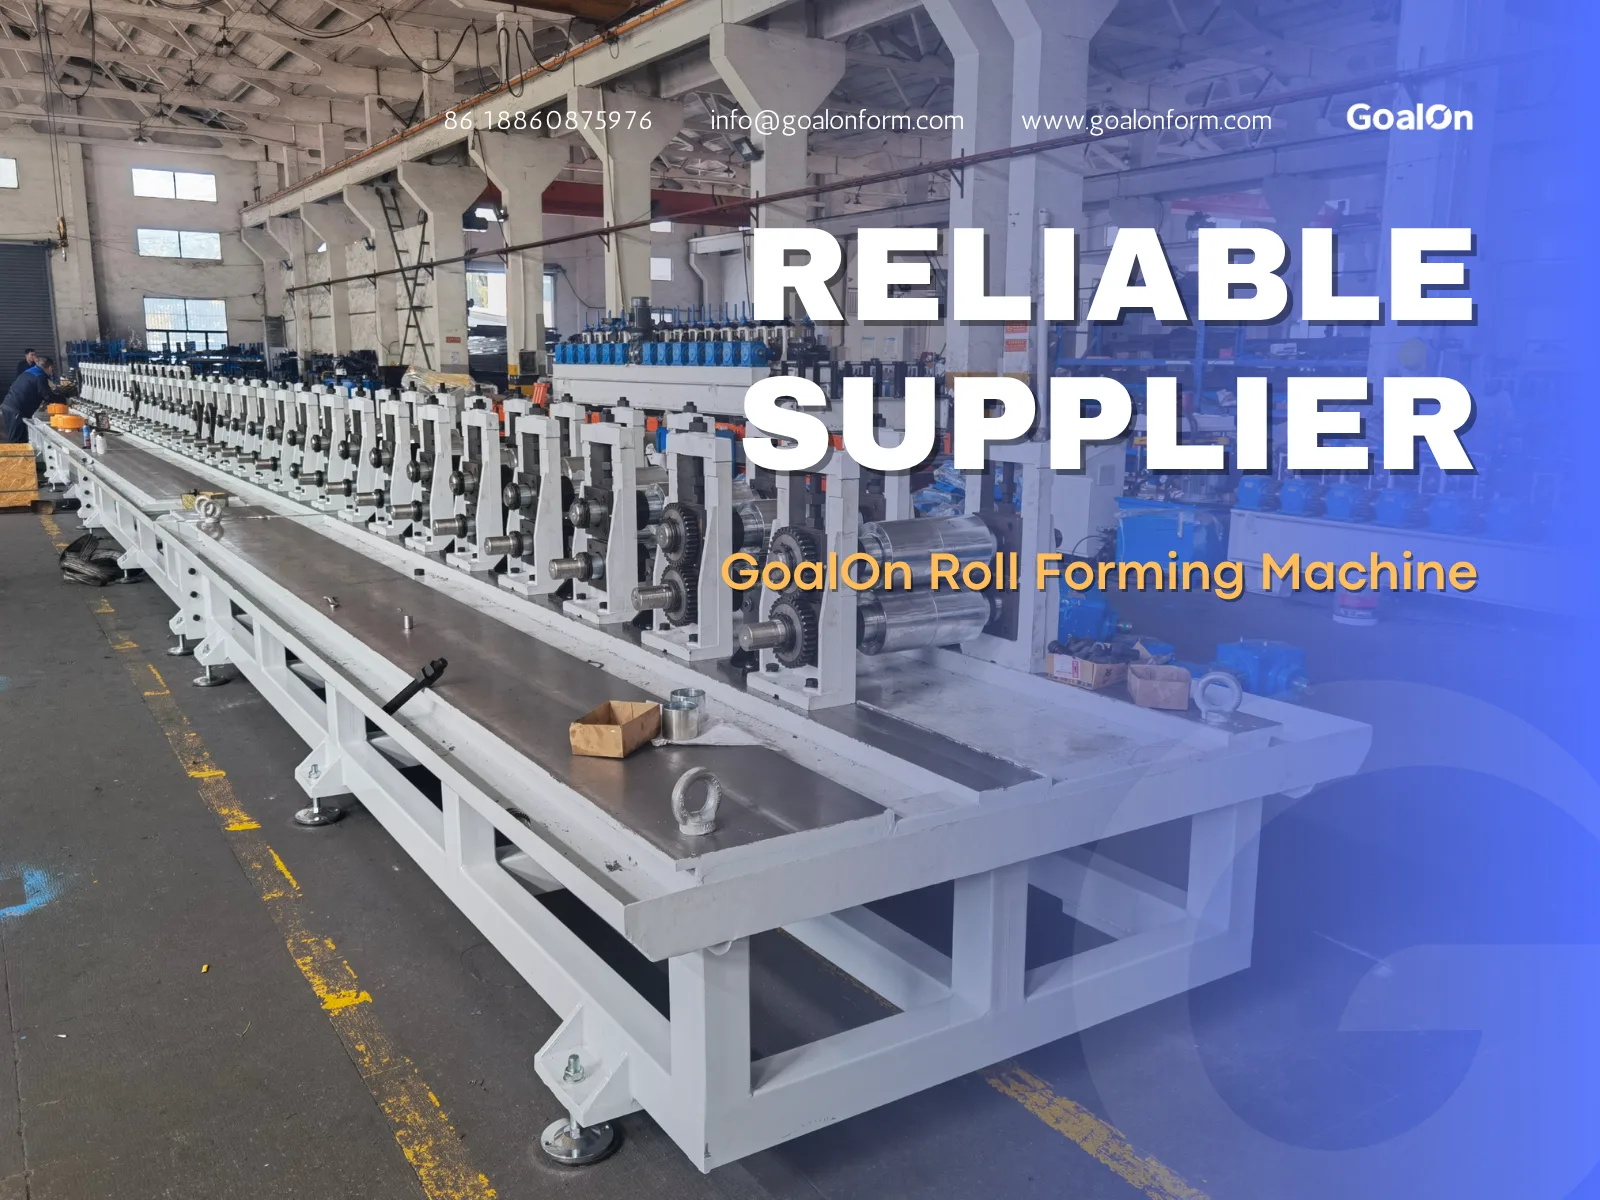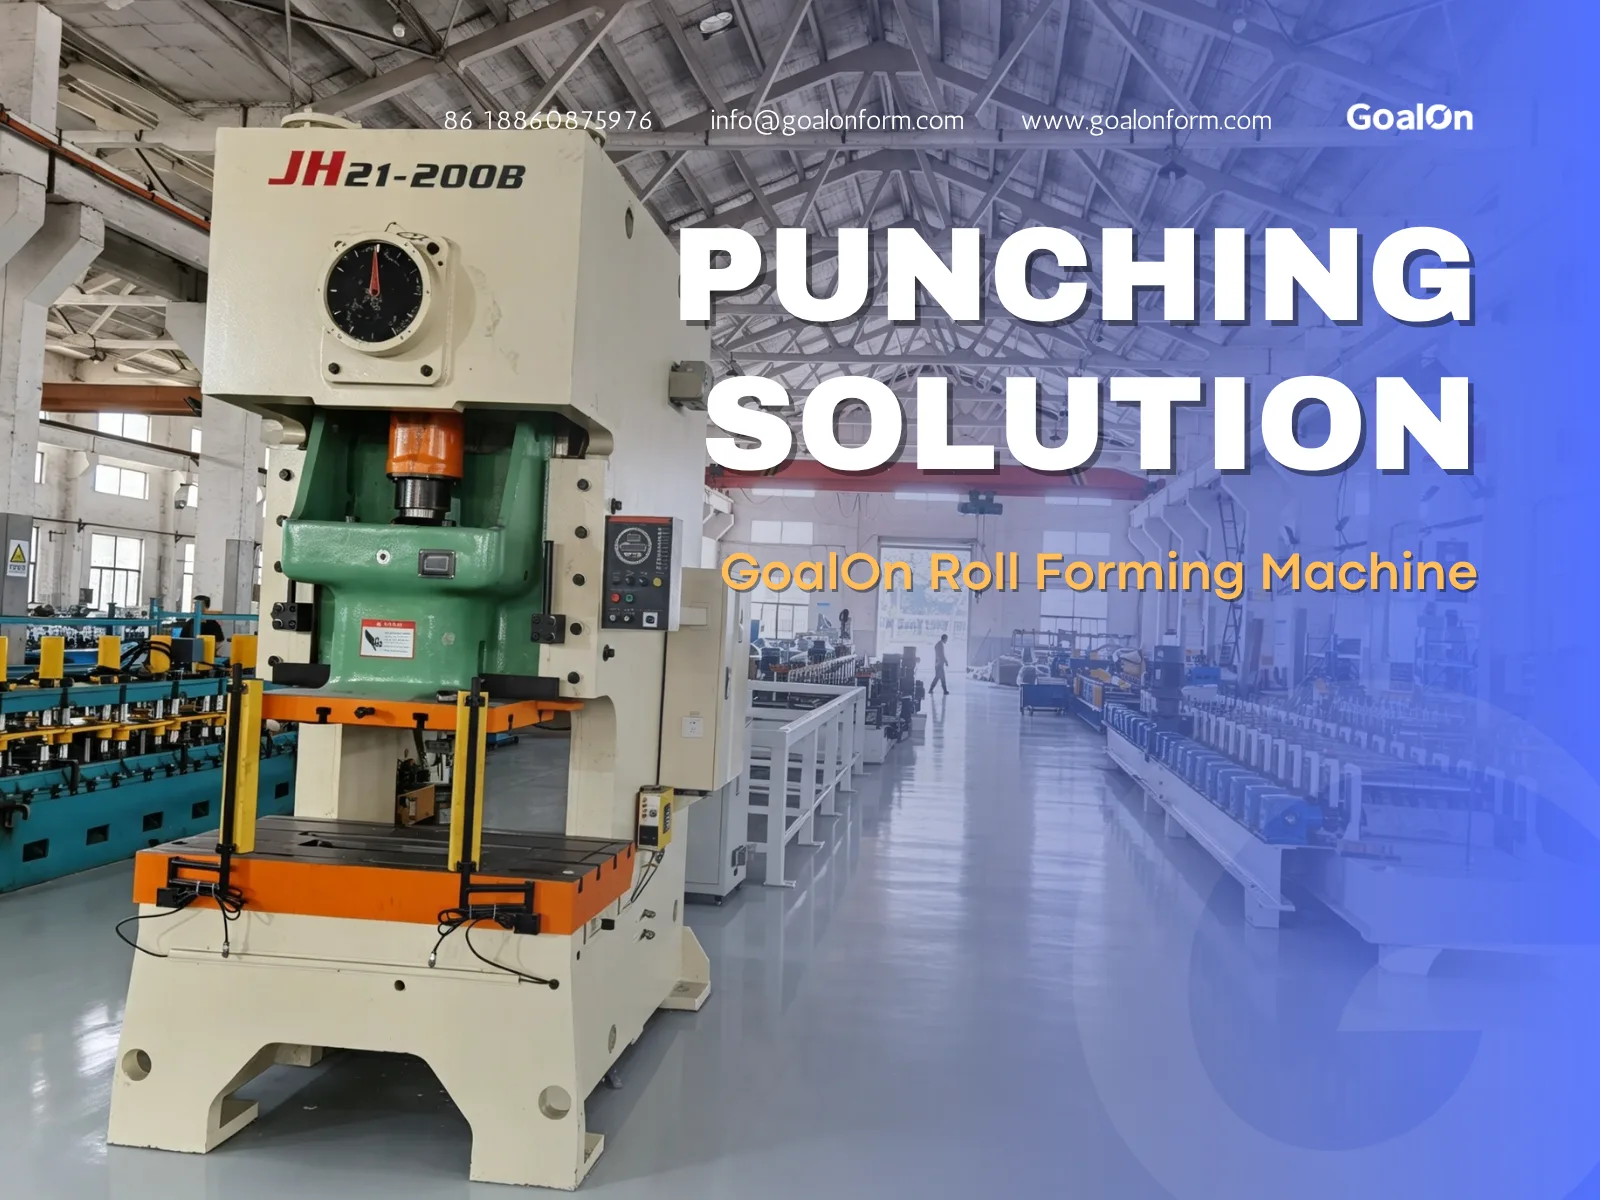
A integração de orifícios, ranhuras ou entalhes em linha nas linhas automatizadas de perfilagem reduz significativamente os custos com mão-de-obra e os tempos de ciclo. A seleção de uma solução otimizada solução de perfuração para máquinas de perfilagem Estas configurações garantem precisão, impedem a deformação do material e evitam paragens dispendiosas da linha de produção.
Na qualidade de engenheiros experientes na área das máquinas de perfilagem, elaborámos este guia técnico para ajudar os diretores de fábrica a escolher entre perfuração prévia vs. perfuração posterior na perfilagem, selecione alta velocidade sistema de punção com matriz móvel para perfilagem instalações e configurações ferramentas personalizadas para perfuração em perfilagem por rolos.
Neste guia, iremos explorar “Soluções de perfuração para máquinas de perfilagem: métodos, ferramentas e melhores práticas de integração”. Iremos explicar as melhores formas de perfurar metal. Iremos analisar diferentes máquinas e ferramentas. Por fim, iremos partilhar dicas para manter a sua fábrica a funcionar sem problemas.
1. Sincronização do soco: antes, durante e depois do soco
Ao planear a sua linha de produção, deve decidir quando perfurar os orifícios. O metal começa plano e acaba por ser dobrado, assumindo uma determinada forma. O momento em que se realiza a perfuração muda tudo. É necessário compreender a diferença entre a pré-perfuração e a pós-perfuração na perfilagem.
Pré-perfuração de chapa metálica
A pré-perfuração consiste em fazer orifícios na tira metálica plana antes de esta entrar nos rolos de dobragem. Este é o método mais comum.
- O que é positivo: É muito fácil perfurar metal plano. As ferramentas são simples e mais baratas.
- O lado negativo: À medida que o metal é dobrado mais adiante na linha de produção, os orifícios podem alargar-se. Se um orifício estiver demasiado próximo de uma linha de dobra, assumirá uma forma oval. É necessário projetar as peças com cuidado para evitar que isso aconteça.
Perfuração na linha média
Por vezes, é necessário perfurar orifícios depois de o metal ter sido ligeiramente dobrado, mas antes de se obter a forma final. A isto chama-se perfuração na linha média. Coloca-se a prensa de perfuração entre dois conjuntos de rolos. É útil para formas complexas, nas quais a pré-perfuração esticaria demasiado os orifícios.
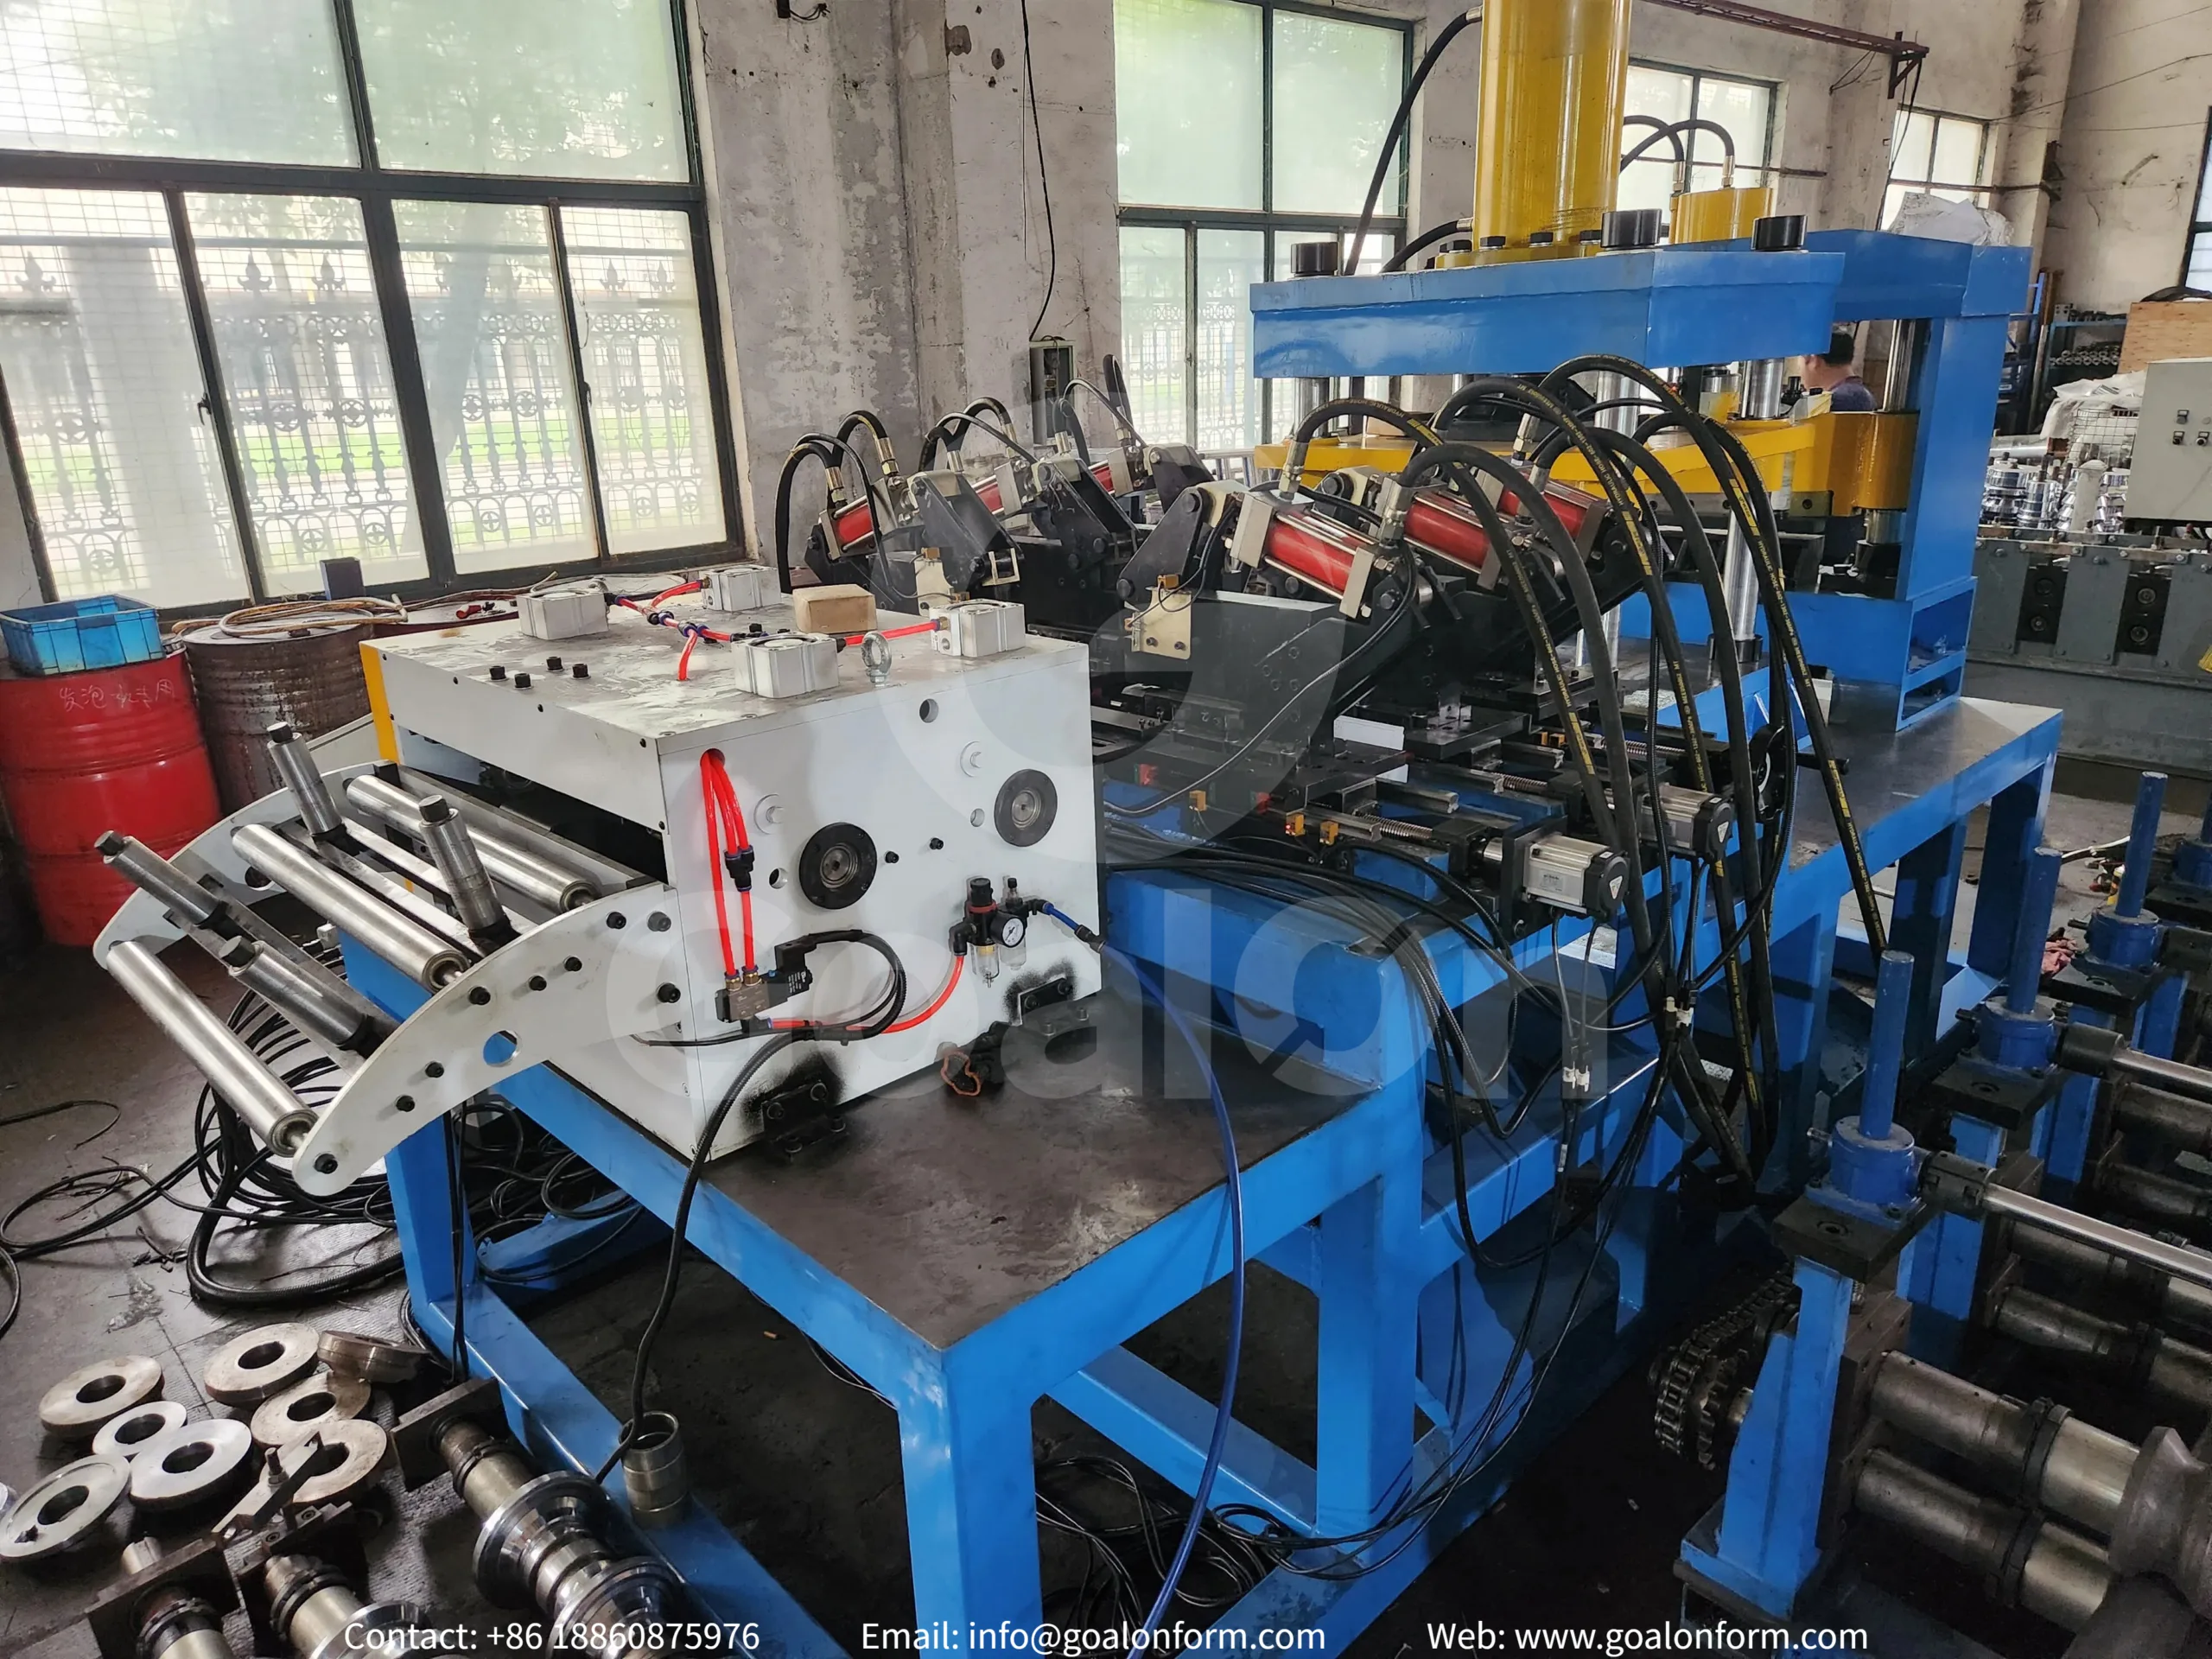
Peças moldadas após a perfuração
A pós-perfuração ocorre na fase final da linha de produção. O metal já se encontra totalmente moldado na sua forma final antes de o punção o atingir.
- O que é positivo: Os orifícios nunca vão alargar. Este método garante-lhe sempre um posicionamento perfeito dos orifícios.
- O lado negativo: É muito difícil fabricar ferramentas para perfurar uma forma complexa e curvada. As matrizes personalizadas são caras.
2. Escolher a tecnologia de impressão adequada
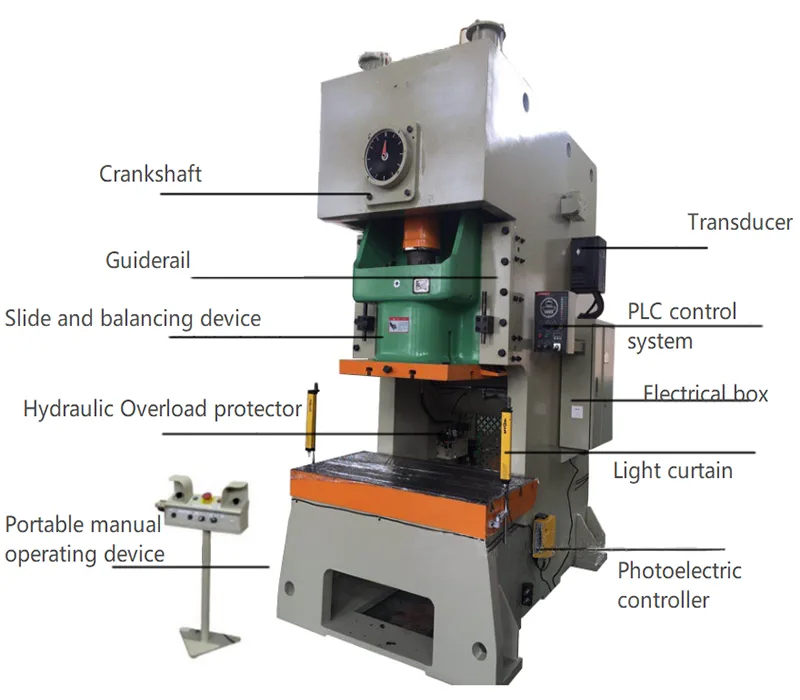
É necessária a máquina adequada para acionar o punção. Saber escolher a prensa de punção adequada para a perfilagem é um passo importante. É necessário adequar a prensa à velocidade de produção e à espessura do metal.
Máquina de perfilagem com punção hidráulica vs. prensa mecânica
A adaptação da tecnologia de prensagem à sua velocidade e à espessura da tira é fundamental para o retorno do investimento a longo prazo.
| Caraterística | Perfuração mecânica | Perfuração hidráulica | Sistema de servo «Flying Die» |
| Ideal para | Linhas de calibre fino e de alta velocidade | Aço estrutural de grande espessura e alta resistência | Produção ininterrupta e contínua |
| Velocidade da linha | Até 60 m/min | Até 20 m/min | Até mais de 80 m/min |
| Força e Controlo | Curso e energia fixos | Força e profundidade de curso ajustáveis | Controlo CNC totalmente sincronizado |
| Desgaste das ferramentas | Moderado | Baixa (força hidráulica suave) | Extremamente baixo |
Matrizes de corte em alta velocidade
Se quiser fabricar peças muito rapidamente, a sua tira de metal não pode parar de se mover. É aqui que entram os sistemas de puncionamento com matriz voadora de alta velocidade. Numa configuração de matriz voadora, a prensa de puncionamento assenta sobre carris. À medida que o metal avança, a prensa de puncionamento fixa-se nele e move-se exatamente à mesma velocidade. Perfura o orifício enquanto se move. Em seguida, solta-se e desliza de volta para o seu ponto de partida. Isto permite uma perfilagem contínua e ininterrupta.
Tecnologia de perfuração rotativa
Para obter as velocidades mais elevadas possíveis, considere a tecnologia de perfuração rotativa acionada por servomotor. Em vez de um punção que se move para cima e para baixo, este sistema utiliza dois cilindros metálicos giratórios. Os punções sobressaem do cilindro superior. Os orifícios da matriz encontram-se no cilindro inferior.
- A chapa metálica passa entre os cilindros giratórios.
- As ferramentas perfuram os orifícios à medida que rolam sobre o metal.
- É incrivelmente rápido e silencioso.
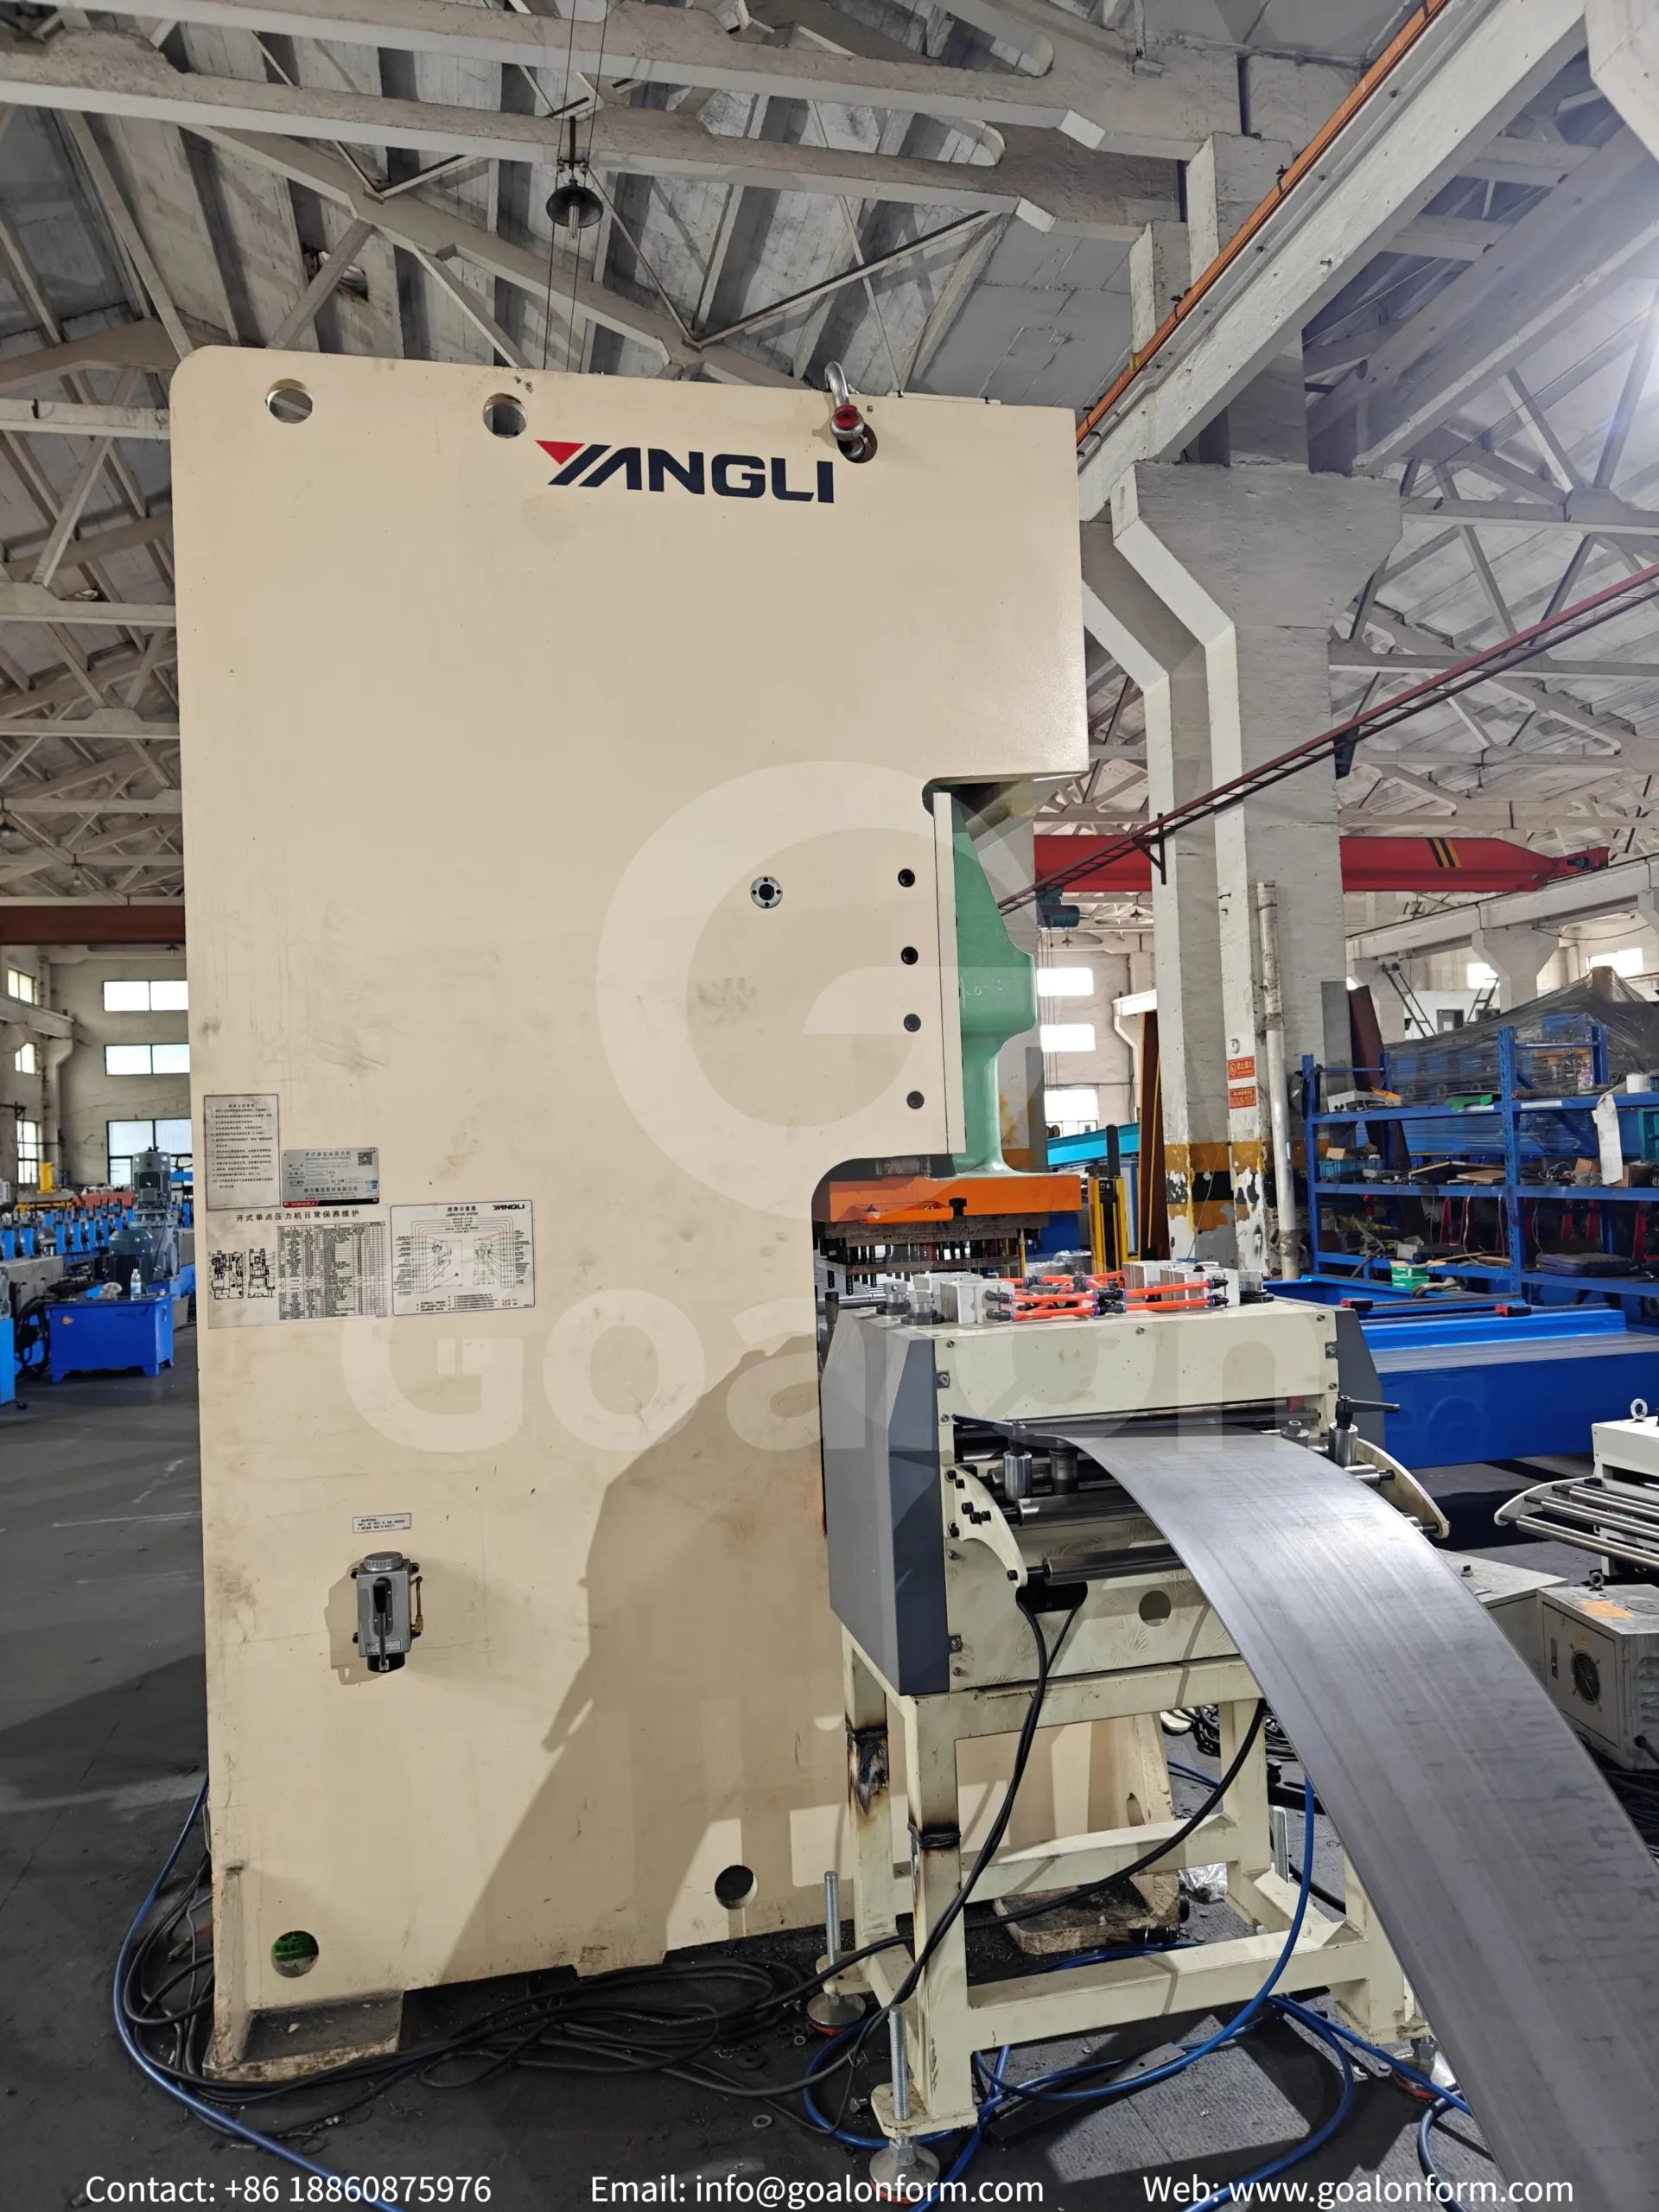
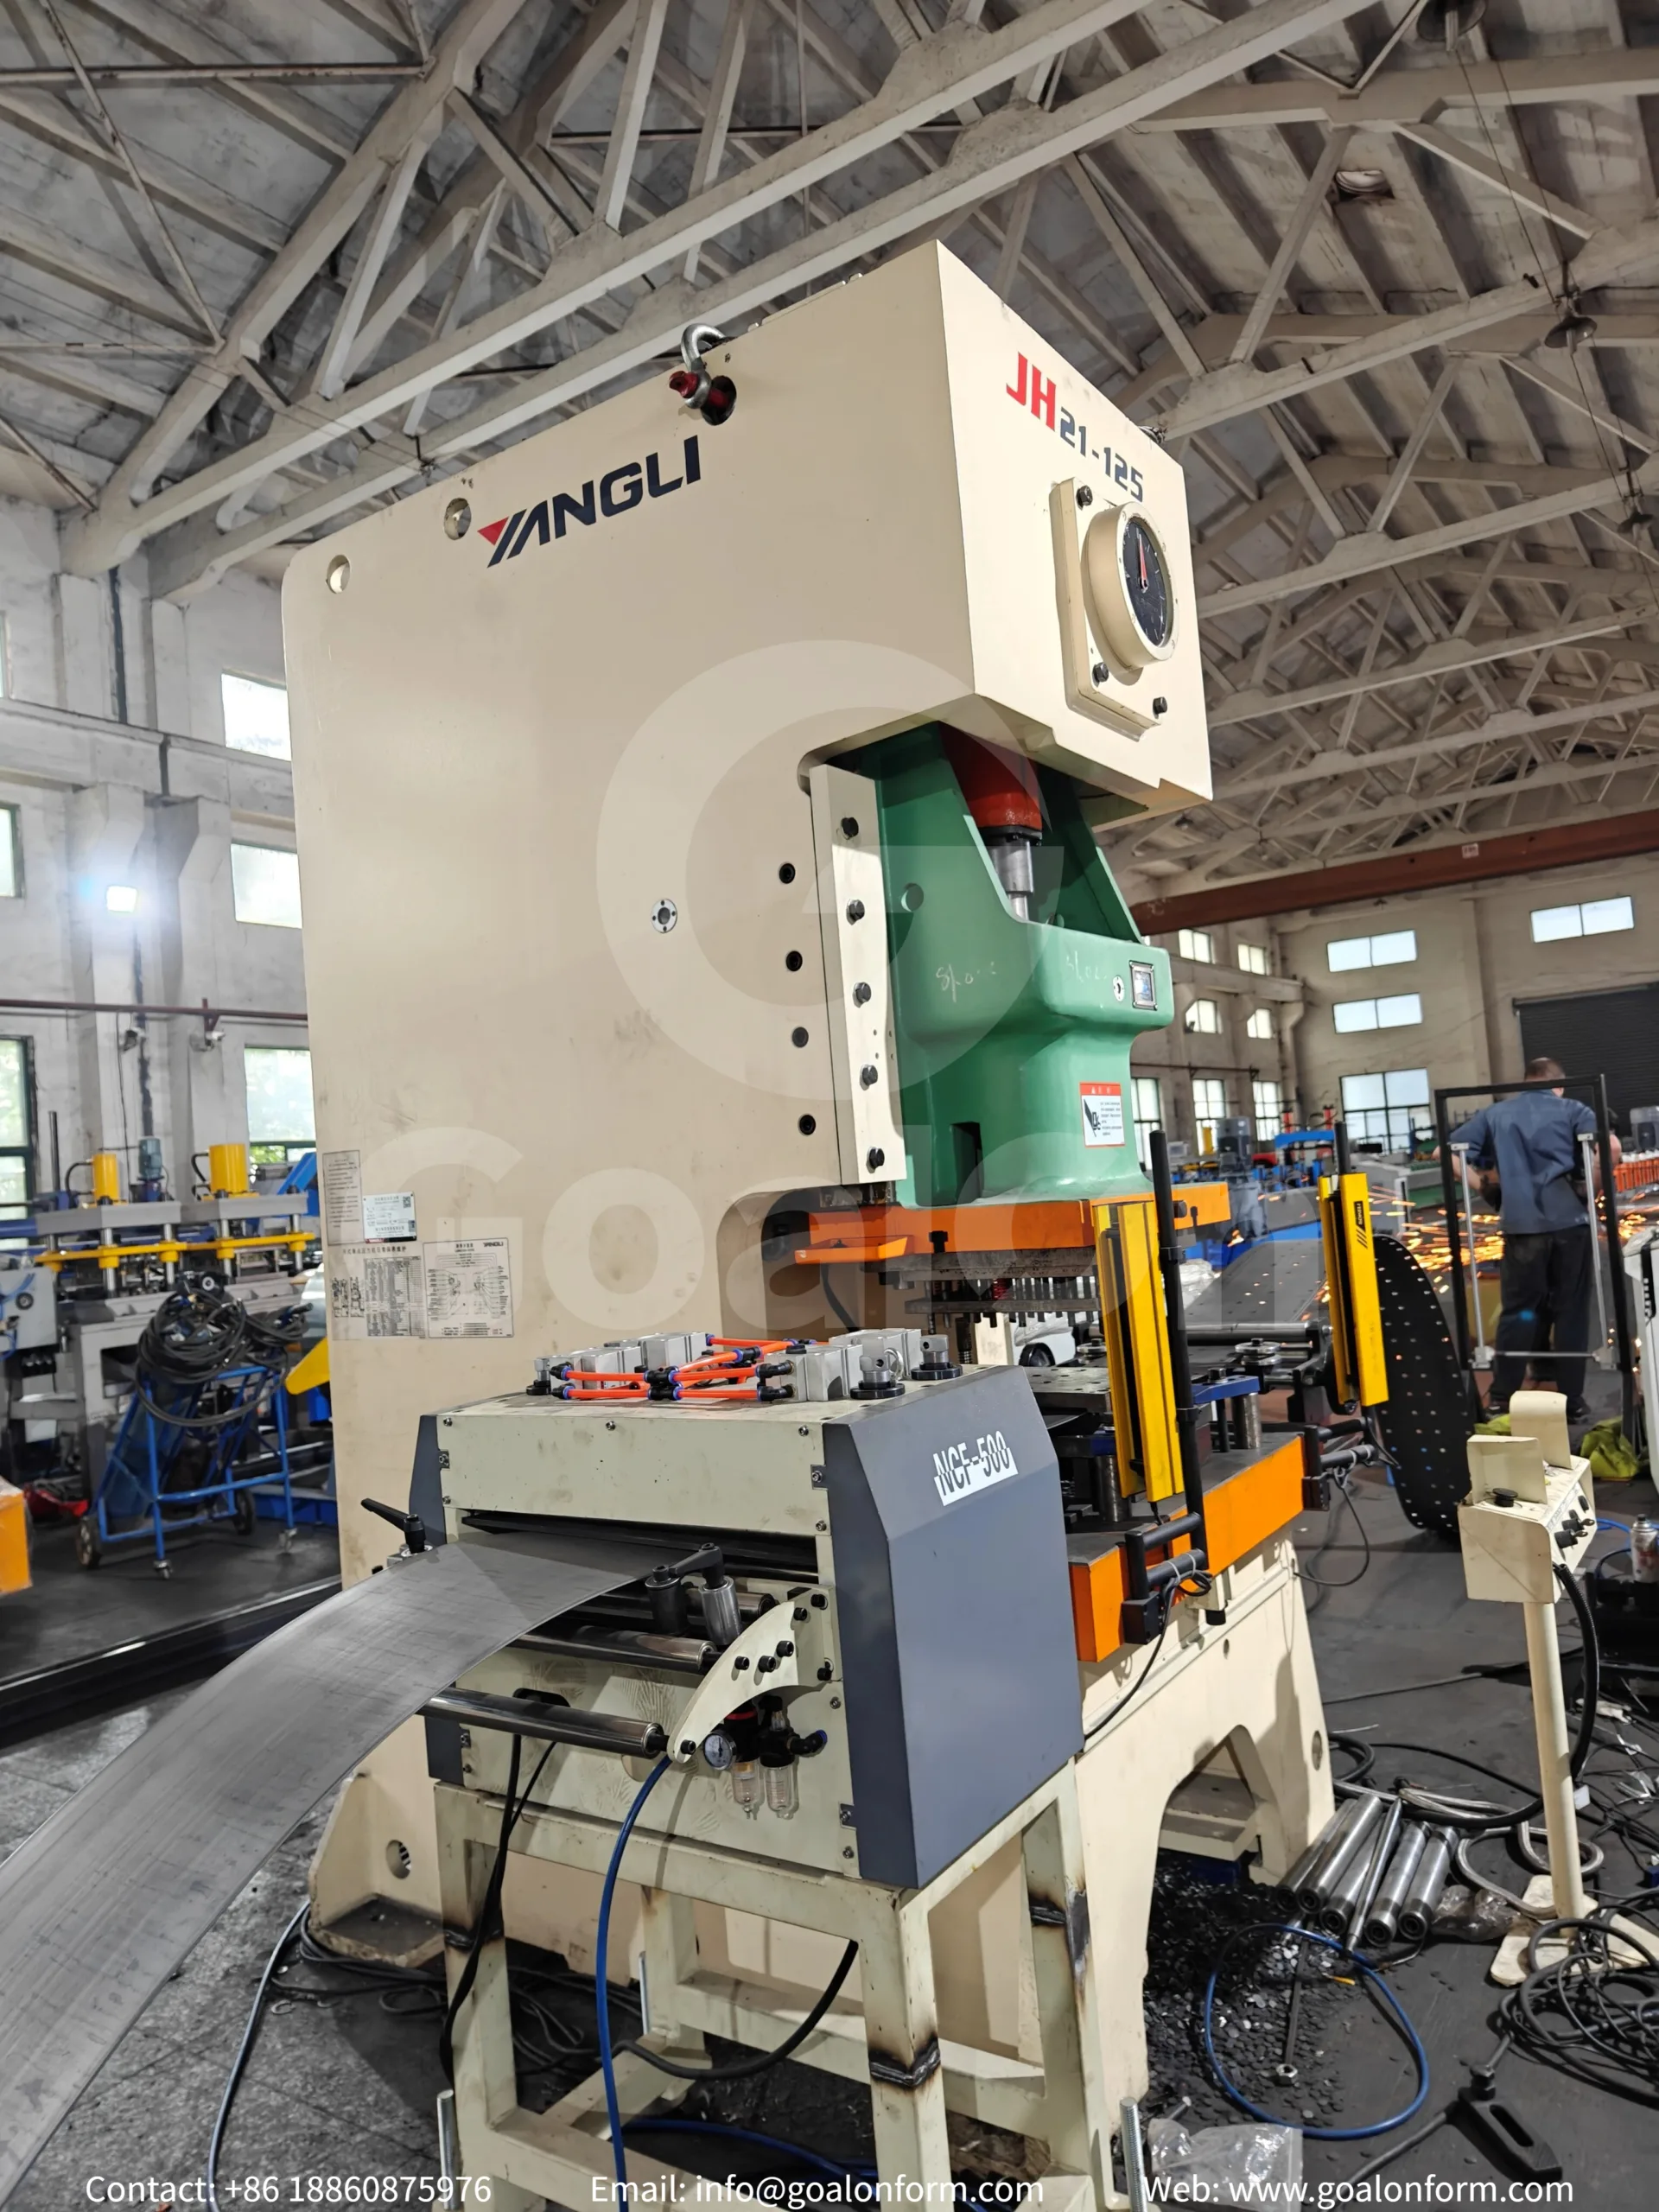
Ao comparar a perfuração rotativa com a integração de prensas fixas, a escolha é clara. A perfuração rotativa é a melhor opção para linhas de produção contínuas e de alta velocidade com padrões de orifícios repetitivos. As prensas fixas são mais adequadas para trabalhos personalizados, em que é necessário alterar frequentemente a localização dos orifícios.
3. Seleção e manutenção das ferramentas
As suas ferramentas de perfilagem são o coração do seu sistema de puncionamento. Se as suas ferramentas forem de má qualidade, as suas peças também o serão. Um punção de conformação de metal de alta qualidade faz furos limpos e tem uma durabilidade de milhares de ciclos.
Atualização dos materiais das ferramentas
O aço para ferramentas padrão é adequado para alumínio básico ou aço fino. No entanto, as fábricas modernas trabalham frequentemente com metais muito duros. Se perfurar metal resistente, as suas ferramentas padrão irão desgastar-se rapidamente. A utilização de ferramentas de carboneto de tungsténio para matrizes de perfilagem é uma melhoria inteligente. O carboneto de tungsténio é um metal muito duro. Tem um custo inicial mais elevado. No entanto, mantém-se afiado durante muito mais tempo do que o aço normal. Isto significa menos paragens na linha de produção e custos de substituição mais baixos ao longo do tempo.
Utilização de sistemas de troca rápida
Tempo é dinheiro. Não quer que a sua linha fique parada durante três horas só para substituir um punção avariado. Deve utilizar sistemas de troca rápida de ferramentas para perfiladoras. Estes sistemas utilizam cassetes ou plataformas pré-carregadas. Enquanto a máquina está a executar um trabalho, um operário prepara as ferramentas para o trabalho seguinte num carrinho. Quando chega a altura de fazer a troca, basta retirar a ferramenta antiga e inserir a nova. Isto transforma um trabalho de duas horas num trabalho de dez minutos.
Manutenção para uma longa vida útil das ferramentas
Deve dar formação à sua equipa sobre como fazer a manutenção dos conjuntos de punções e matrizes para garantir a sua durabilidade. Uma boa manutenção evita avarias inesperadas.
- Mantenha tudo limpo: A sujidade e o pó metálico funcionam como lixa. Danificam rapidamente as ferramentas. Limpe as ferramentas diariamente.
- Lubrificar: Utilize o óleo ou o líquido de arrefecimento adequado. O líquido mantém o punção frio e impede que o metal adira ao mesmo.
- Afie cedo: Não espere até que um punção esteja completamente cego. Um punção ligeiramente cego exerce uma forte pressão sobre a prensa. Afie as ferramentas seguindo um calendário rigoroso para garantir que tudo funcione de forma suave e rápida.
💡 Está a enfrentar problemas de precisão ou desgaste das ferramentas na sua linha de produção atual? Um mau alinhamento do punção pode danificar bobinas dispendiosas e duplicar as taxas de desperdício. Contacte hoje mesmo a equipa de engenharia da Goalon Machinery para avaliar os seus desenhos de perfil, calcular a folga do punção e receber uma solução personalizada máquina de perfilagem com punção hidráulica solução.
[👉 Obtenha uma consulta de engenharia e um orçamento gratuitos]
4. Melhores práticas de integração
A instalação de uma prensa de punção numa linha de perfilagem requer competência. As máquinas têm de comunicar entre si na perfeição. Caso contrário, irá danificar o metal.
Ligar computadores e máquinas
Hoje em dia, é fundamental aprender a integrar a perfuração CNC nas linhas de perfilagem. CNC significa Controlo Numérico por Computador. Em vez de mover as peças manualmente, é um computador que controla a linha.
- Basta introduzir o comprimento da peça e a localização dos orifícios num ecrã tátil.
- O computador indica ao punção exatamente quando deve disparar.
- Isso facilita muito a transição de um produto para outro. Basta carregar um novo ficheiro informático.
Ajustar as velocidades na perfeição
É necessário dominar a otimização da sincronização do curso do punção com a velocidade da linha de produção. Isto é especialmente verdade no caso das matrizes móveis. Se a tira de metal se deslocar a 100 pés por minuto, a matriz móvel também deve deslocar-se exatamente a 100 pés por minuto.
- Se a matriz for demasiado lenta, o metal empurra-a e provoca um encravamento na máquina.
- Se a matriz for demasiado rápida, puxa o metal e alarga os orifícios. As linhas de produção modernas utilizam sensores digitais chamados encoders. Um encoder assenta sobre o metal em movimento e mede a sua velocidade exata. Envia esses dados de velocidade para o computador da punção mil vezes por segundo. Isto mantém as velocidades perfeitamente sincronizadas.
5. Resolução de problemas comuns de qualidade
Mesmo as melhores instalações fabris enfrentam problemas. Trabalhar com chapa metálica é difícil. Eis como resolver os problemas mais comuns relacionados com a perfuração.
Impedir a deformação do metal
Evitar a deformação do metal durante a perfuração em linha é uma prioridade máxima. Quando um punção pesado atinge uma peça de metal fina e plana, o metal tende a dobrar-se ou a curvar-se. Para impedir isso, utilize uma placa de separação resistente. A placa de separação exerce uma forte pressão sobre a peça de metal plana antes O punção perfura o metal. Segura-o com firmeza, como uma braçadeira. Isto impede que o metal se curve ou deforme sob a pressão.
Corrigir rebarbas afiadas
As rebarbas são pequenas arestas afiadas que ficam à volta da parte inferior de um orifício perfurado. São perigosas e têm mau aspeto. Reduzir a altura das rebarbas na perfuração de aço de alta resistência é muito difícil. O aço de alta resistência é duro e frágil.
- O segredo para eliminar rebarbas reside na folga da ferramenta. A folga é o pequeno espaço entre a ferramenta de punção e o orifício da matriz.
- Se a folga for demasiado grande, o metal dobra-se para dentro do orifício antes de se partir. Isto cria uma rebarba enorme.
- Se a abertura for demasiado pequena, o punção é submetido a um esforço excessivo e parte-se.
- Deve calcular a folga exata para o seu tipo e espessura específicos de metal. Mantenha as suas ferramentas afiadas para evitar rebarbas.
Como se livrar de resíduos metálicos
As sobras de metal são os pequenos círculos de metal que caem quando se faz um furo. São um grande incómodo. Se uma sobra de metal voltar a saltar para dentro da matriz, o próximo golpe de perfuração irá esmagá-la contra o metal novo. Isto irá destruir as suas ferramentas instantaneamente. É necessária uma remoção automatizada das sobras de metal para a perfilagem contínua.
- Gravidade: Deixe as lesmas caírem por uma rampa simples até um recipiente.
- Jatos de ar: Instale mangueiras de ar com temporizador. Sempre que o punção disparar, um jato de ar empurra o resíduo para fora do caminho.
- Aspiradores: Utilize tubos de vácuo potentes por baixo das matrizes para aspirar os resíduos de forma segura. Nunca deixe que os resíduos se acumulem perto de peças em movimento.
Manter a localização perfeita dos buracos
Manter a precisão dimensional na perfuração em várias estações requer estruturas rígidas e um bom alinhamento. Se os seus orifícios estiverem a desviar-se ligeiramente da posição correta, verifique a estrutura da máquina. Se a estrutura de aço se dobrar, mesmo que seja apenas um pouco, sob pressão, a localização dos orifícios irá deslocar-se. Além disso, verifique a tensão do metal. Se a tira de metal for puxada com demasiada força entre os rolos perfiladores e o punção, irá esticar-se. Quando cortar a peça final, esta irá encolher e os furos ficarão na posição errada. Utilize um poço de laço. Um poço de laço permite que o metal fique suspenso livremente entre as máquinas, de modo a que não haja qualquer tensão de tração.
Conclusão
Encontrar a solução de puncionamento perfeita para as configurações das máquinas de perfilagem requer um planeamento cuidadoso. Não basta comprar qualquer prensa e esperar resultados perfeitos. É necessário analisar atentamente os projetos das peças, a velocidade necessária e o orçamento disponível.
Ao compreender os melhores métodos, poderá optar entre a perfuração prévia ou a perfuração posterior. Ao escolher a prensa adequada, consegue equilibrar velocidade e potência. A utilização de ferramentas resistentes em carboneto de tungsténio e de sistemas de troca rápida irá manter o tempo de inatividade ao mínimo. Por fim, ao seguir rigorosamente as melhores práticas de integração, os seus computadores e máquinas funcionarão em perfeita harmonia.
Reserve algum tempo para formar a sua equipa sobre os cuidados a ter com as ferramentas e a remoção de resíduos. Ao controlar estes pequenos detalhes, a sua linha de perfilagem produzirá peças impecáveis todos os dias. Otimize a sua configuração agora e desfrute de um chão de fábrica mais rápido e mais rentável.